A vibração transversal e a ciclagem térmica são as principais causas do autoafrouxamento dos fixadores. Quando forças dinâmicas extremas atuam em uma junta parafusada, elas causam movimentos laterais microscópicos. Essas pequenas mudanças eventualmente levam a falhas catastróficas de equipamentos, dispendiosos períodos de inatividade de fabricação e graves riscos de conformidade. As porcas e arruelas padrão geralmente falham completamente sob tais cargas dinâmicas. Devido a esta realidade, os engenheiros normalmente restringem suas escolhas de projeto a duas categorias altamente confiáveis. Você escolhe a retenção química usando um trava-roscas ou retenção mecânica.
Este artigo fornece uma avaliação imparcial e focada na engenharia do entre Loctite e contraporca . Debate Ajudaremos as equipes de compras e projetistas mecânicos a selecionar o método mais confiável e econômico para aplicações específicas. Você aprenderá como os limites de temperatura operacional, os requisitos intensos de resistência à vibração e as velocidades da linha de produção determinam sua seleção final.
Principais conclusões
Loctite (travadores de rosca): Melhor para furos cegos roscados, montagens sensíveis ao peso e vedação de roscas contra corrosão. Requer tempo de cura e superfícies limpas.
Porcas de travamento de nylon: ideais para montagem rápida e ambientes de baixa temperatura onde a vibração está presente, mas o tempo de cura não pode ser acomodado.
Porcas de fixação totalmente metálicas: A escolha definitiva para ambientes de temperaturas extremas e juntas estruturais de serviço pesado onde a degradação química ou o derretimento do náilon são um risco.
A Regra de Ouro: Os métodos químicos e mecânicos não competem estritamente; sua seleção depende inteiramente dos limites de temperatura, das necessidades de reutilização e da velocidade da linha de produção.
Categorias de soluções: retenção química vs. mecânica
Retenção Química (Threadlocker / Loctite)
A retenção química envolve a aplicação de adesivos anaeróbicos líquidos diretamente nas roscas dos fixadores. Eles curam apenas na estrita ausência de ar. Esta reação química ocorre quando você confina o líquido entre superfícies metálicas ativas. O processo forma um plástico termofixo rígido. Preenche completamente todas as lacunas microscópicas entre as roscas macho e fêmea. O plástico endurecido resultante trava todo o conjunto firmemente no lugar.
Os fabricantes oferecem diversas variações. Essas fórmulas distintas atendem a diferentes requisitos de resistência ao cisalhamento. As opções químicas de baixa resistência geralmente vêm em roxo. Eles são adequados para fixadores de pequena precisão que requerem ajustes frequentes. As fórmulas de concentração média são normalmente azuis. Você pode removê-los com segurança usando ferramentas manuais padrão. As versões de alta resistência são vermelhas. Eles oferecem recursos de bloqueio permanente. Você deve aplicar calor localizado acima de 500°F para quebrar a ligação e desmontá-los.
Retenção Mecânica (Porcas de Fixação)
A retenção mecânica depende de interferência física para evitar o auto-afrouxamento. Os engenheiros categorizam esses fixadores principalmente pelo seu mecanismo de travamento específico. Eles não requerem tempo de cura.
UM a contraporca de náilon usa um colar de polímero cativo e subdimensionado. À medida que você passa o parafuso por ele, as roscas do parafuso deformam fisicamente o anel de náilon. Esta ação intensa cria um torque predominante por meio de alto atrito. Ele resiste vigorosamente ao recuo, mesmo sob vibração constante.
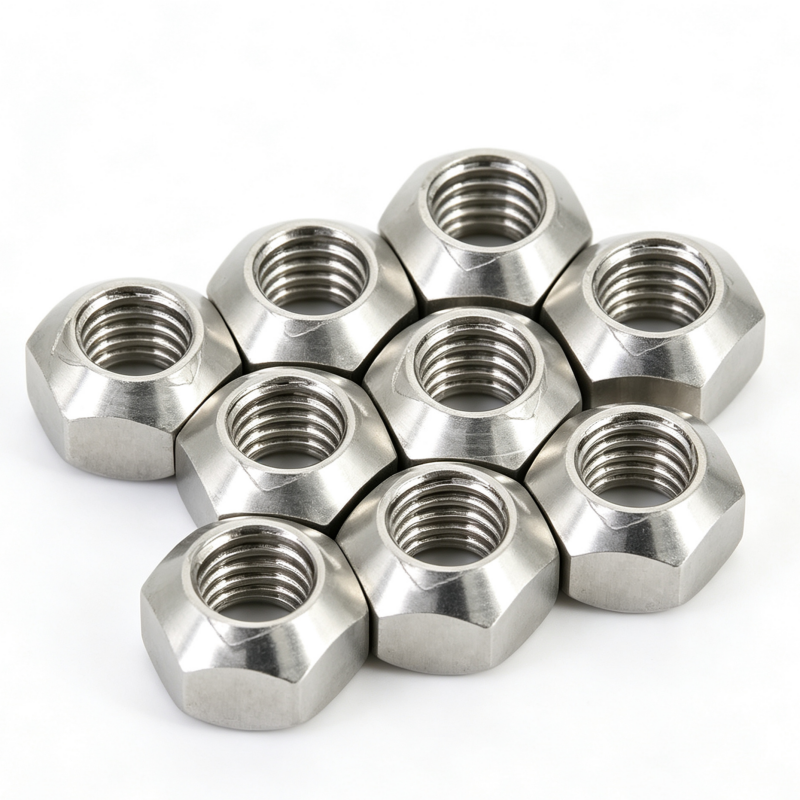
Alternativamente, um A contraporca toda em metal depende de roscas distorcidas ou geometria interna especializada. Esses designs robustos criam interferência mecânica deliberada contra o parafuso. Eles produzem um torque predominante incrivelmente alto. Eles conseguem isso sem depender de plásticos sensíveis ao calor.
Dimensões de avaliação frente a frente
Resistência à temperatura e ciclagem térmica
Os limites de temperatura determinam estritamente suas escolhas de fixação. Ambientes extremos restringem rapidamente suas opções viáveis. Os fixadores totalmente metálicos são excelentes em temperaturas escaldantes. Os engenheiros os especificam rotineiramente para sistemas de escapamento pesados e motores de turbina quente. Muitas variantes robustas suportam facilmente temperaturas contínuas superiores a 1000°F.
Em nítido contraste, as inserções de náilon falham rapidamente sob o calor. O polímero derrete e perde todo o torque predominante a aproximadamente 120°C (250°F). Os produtos químicos líquidos padrão também se degradam rapidamente em altas temperaturas. A maioria das fórmulas básicas se decompõe e vira pó em torno de 150°C (300°F). No entanto, você pode adquirir formulações químicas especializadas para alta temperatura. Essas versões avançadas são classificadas em até 650°F.
Mitigação de Vibração (Teste Junker / Normas DIN 65151)
Os testes de vibração transversal Junker padrão da indústria (DIN 65151) revelam diferenças críticas de desempenho. Um teste Junker adequado submete as articulações a movimentos laterais severos. Os engenheiros o utilizam para medir com precisão a perda de carga da braçadeira ao longo do tempo.
Os adesivos líquidos apresentam desempenho excepcionalmente bom durante esses testes rigorosos. Eles preenchem completamente as folgas da rosca após a cura. Esta sólida barreira plástica impede o movimento lateral inicial responsável pelo afrouxamento. As variantes mecânicas também apresentam um excelente desempenho, mantendo o torque predominante. Eles evitam eficazmente a separação total das juntas. Contudo, sob vibração transversal severa, os projetos mecânicos ainda podem permitir uma ligeira perda de carga de fixação. Os métodos de travamento químico geralmente mantêm melhor a carga do grampo sob tensão lateral pura.
Manutenção e reutilização
A capacidade de reutilização tem um grande impacto na sua estratégia de manutenção a longo prazo. Os engenheiros debatem ativamente a reutilização das pastilhas de náilon. As melhores práticas rigorosas determinam a sua substituição após uma única utilização. O colar de náilon deforma-se permanentemente na instalação inicial. Descartá-los aumenta seu estoque de manutenção a longo prazo. No entanto, garante absolutamente a segurança das articulações.
As variantes totalmente metálicas apresentam um desafio operacional diferente. Eles apresentam um risco muito alto de desgaste da rosca durante a desmontagem. Este risco de soldagem por fricção aumenta significativamente ao usar ferragens de aço inoxidável.
Os compostos químicos requerem intensa força mecânica (para o azul) ou calor localizado (para o vermelho) durante a remoção. Os mecânicos de campo devem limpar e perseguir meticulosamente os fios antes da reaplicação. Este processo de limpeza manual retarda significativamente a manutenção em campo.
Realidades de implementação e riscos de montagem
Velocidade da linha de produção versus tempo de cura
A velocidade de montagem determina as opções de fixação em ambientes de fabricação de alto volume. As opções mecânicas fornecem carga de fixação imediata e de força total. Assim que os operadores apertam as ferragens, a junta fica totalmente segura. Ele está imediatamente pronto para testes de estresse dinâmico.
Os compostos químicos exigem muita paciência. Eles geralmente requerem de 10 a 20 minutos de tempo de fixação inicial. Alcançar uma cura química completa pode levar facilmente até 24 horas. Esta janela de cura obrigatória pode prejudicar gravemente os protocolos de testes de estresse imediatos. Os gerentes de produção muitas vezes rejeitam métodos químicos em linhas de montagem em ritmo acelerado exatamente por esse motivo.
A suposição de limpeza
Você deve levar em conta a dura realidade das condições de campo. Os adesivos líquidos requerem fios impecavelmente limpos, secos e isentos de óleo. Caso contrário, eles simplesmente não curarão adequadamente. A contaminação por óleos de corte, antigripantes ou graxa causa falhas químicas catastróficas. O adesivo permanece líquido em vez de formar um plástico termofixo sólido.
As alternativas mecânicas não são afetadas pela contaminação da superfície. Eles fornecem força de travamento confiável, mesmo cobertos com óleo espesso.
Melhores Práticas: Sempre execute um novo teste de torque-tensão em sua junta específica ao mudar de uma configuração mecânica padrão para uma trava química.
Erro comum: Aplicar adesivo vermelho permanente em um fixador que requer manutenção mensal de rotina. Você destruirá o hardware tentando consertá-lo.
Alterações na relação torque-tensão
Os produtos químicos líquidos atuam como um lubrificante poderoso durante o processo inicial de fixação. Os engenheiros devem ajustar cuidadosamente suas especificações de torque para baixo. Freqüentemente, é necessário reduzir o torque aplicado em cerca de 20%. Não ajustar este valor pode levar a um grave excesso de tensão. Você pode facilmente quebrar o parafuso.
Por outro lado, os projetos de torque predominantes se comportam de maneira bastante diferente. Eles exigem torque adicional apenas para superar o atrito do próprio mecanismo de travamento. Você deve levar em consideração esse arrasto físico antes mesmo que o parafuso comece a esticar.
Custo em escala: preço da peça vs. custo total aplicado
Inventário vs. Aplicativo
Avaliar as despesas de hardware exige olhar muito além do preço de uma peça única. Você deve considerar a escala. Um único frasco de adesivo líquido cobre centenas de fixadores individuais. Isso reduz drasticamente o estoque físico do armazém. Também ajuda a padronizar a Lista de Materiais (BOM) em diferentes linhas de produtos globais.
As opções mecânicas exigem o armazenamento de vários tamanhos específicos. Você precisa de um SKU diferente para cada diâmetro de parafuso. Essa realidade aumenta imediatamente sua contagem geral de SKU. Exige muito mais espaço de armazenamento físico nas instalações.
Custos trabalhistas
Você deve pesar o tempo de trabalho manual com muito cuidado. A distribuição de gotas químicas exige precisão e tempo. Os técnicos devem aplicar cuidadosamente a quantidade exata. Eles devem limpar os inevitáveis derramamentos de líquidos. Eles também devem preparar e limpar agressivamente os fios com antecedência.
Em contraste, os operadores podem utilizar ferramentas robóticas automatizadas. Eles também podem usar drivers manuais rápidos para girar uma porca mecânica instantaneamente. Essa abordagem mecânica geralmente produz tempos de ciclo significativamente mais rápidos por junta na linha de montagem.
Matriz de decisão: listando seu método anti-afrouxamento
Use esta estrutura de seleção rápida para orientar suas escolhas vitais de engenharia:
Escolha um trava-roscas se: Você estiver rosqueando em um furo cego roscado onde as porcas são fisicamente impossíveis. Você também deve escolher esta opção se o peso ou o espaço forem estritamente limitados. Também é ideal se você precisar vedar a junta contra umidade e corrosão externa.
Escolha uma contraporca de nylon se: As temperaturas operacionais permanecerem seguramente abaixo de 250°F. Selecione esta opção quando precisar de carga imediata na junta. Use-o quando a limpeza da superfície não puder ser garantida e você desejar um processo de montagem rápido e em uma única etapa.
Escolha uma contraporca totalmente metálica se: A aplicação envolver calor extremamente alto. Isto inclui motores pesados e sistemas de escape. Eles também são ideais quando condições ambientais adversas degradam rapidamente os produtos químicos. Escolha-os quando precisar de integridade estrutural permanente.
Tabela de comparação de métodos anti-afrouxamento
Recurso
Adesivos Químicos
Fixadores de inserção de polímero
Projetos totalmente metálicos
Limite máximo de temperatura
Até 300°F (650°F para especial)
Até 250°F
1000°F+
Tempo de cura necessário
Sim (até 24 horas)
Não (bloqueio imediato)
Não (bloqueio imediato)
Capacidade de vedação de rosca
Excelente
Pobre
Pobre
Resistência à vibração
Superior
Alto
Alto
Sensibilidade ao Petróleo
Extremamente alto
Baixo
Baixo
Próximas etapas
Recomendamos fortemente a execução de testes Junker específicos da aplicação antes da produção em massa. Consulte diretamente um engenheiro de fixadores dedicado antes de finalizar sua BOM. Você precisa de dados empíricos concretos. Você deve provar que o método escolhido pode realmente lidar com suas condições operacionais exatas. Aqui estão quatro etapas vitais a serem seguidas agora:
Identifique sua temperatura operacional máxima absoluta durante picos de carga.
Avalie os requisitos de velocidade da sua linha de produção e os gargalos aceitáveis.
Determine a frequência estritamente necessária de desmontagem em campo.
Teste as juntas das amostras extensivamente sob a vibração transversal esperada.
O debate de longa data em torno destas soluções industriais não é sobre uma ser objectivamente superior à outra. Em vez disso, o verdadeiro sucesso da engenharia reside na combinação perfeita do mecanismo de retenção com as realidades ambientais específicas da sua montagem. Os produtos químicos são excelentes em furos cegos e ambientes de fabricação imaculados. O hardware mecânico brilha em temperaturas extremas e em aplicações pesadas e de ritmo acelerado.
Avalie cuidadosamente seus parâmetros de temperatura. Revise seus cronogramas de manutenção e recursos de linha de montagem. Encaminhe suas questões técnicas urgentes para nossa equipe de suporte de engenharia para uma consulta abrangente de avaliação conjunta. Verifique nosso catálogo digital e folhas de especificações detalhadas. Você encontrará facilmente o hardware de travamento preciso e os compostos de travamento químicos necessários para seu próximo projeto crítico.
Perguntas frequentes
P: Posso usar Loctite e uma contraporca juntos?
R: Geralmente é desnecessário e altamente redundante. O anel de náilon pode interferir gravemente no processo de cura anaeróbica do adesivo líquido. Além disso, a combinação de um design de trava totalmente metálico com produtos químicos de alta resistência torna a desmontagem praticamente impossível. Você provavelmente destruirá o hardware tentando desmontá-lo.
P: As porcas de travamento de náilon são reutilizáveis?
R: A rigor, não. O colar de náilon cativo deforma-se permanentemente sobre as roscas do parafuso na instalação inicial. As normas estruturais críticas e de aviação determinam explicitamente a sua substituição após apenas uma utilização. Isto garante um torque predominante confiável e uma segurança de junta intransigente.
P: As arruelas de pressão divididas funcionam melhor do que Loctite?
R: Não. O consenso da engenharia moderna, firmemente apoiado por rigorosos testes da Junker, mostra que as arruelas de anel bipartido padrão são completamente ineficazes contra vibrações transversais severas. Adesivos químicos ou porcas de torque predominantes são muito superiores para fixar permanentemente cargas dinâmicas.