Tverrgående vibrasjoner og termisk sykling er de viktigste årsakene til at festene selv løsner. Når ekstreme dynamiske krefter virker på et boltet ledd, forårsaker de mikroskopiske sidebevegelser. Disse bittesmå skiftene fører til slutt til katastrofal utstyrssvikt, kostbar produksjonsstans og alvorlige overholdelsesrisikoer. Standardmuttere og delte skiver svikter ofte fullstendig under slike dynamiske belastninger. På grunn av denne virkeligheten begrenser ingeniører vanligvis designvalgene sine til to svært pålitelige kategorier. Du velger enten kjemisk retensjon ved å bruke en gjengelås eller mekanisk retensjon.
Denne artikkelen gir en objektiv, ingeniørfokusert evaluering av Loctite vs låsemutter debatt. Vi vil hjelpe innkjøpsteam og mekaniske designere med å velge den mest pålitelige, kostnadseffektive metoden for spesifikke bruksområder. Du vil lære hvordan driftstemperaturgrenser, krav til intens vibrasjonsmotstand og produksjonslinjehastigheter dikterer ditt endelige valg.
Viktige takeaways
Loctite (gjengelåser): Best for tapte blindhull, vektfølsomme sammenstillinger og tetting av gjenger mot korrosjon. Krever herdetid og rene overflater.
Nylonlåsemuttere: Ideelle for rask montering og miljøer med lav temperatur der vibrasjoner er tilstede, men herdetiden ikke kan tilpasses.
Helmetalllåsemuttere: Det ultimate valget for ekstreme temperaturmiljøer og kraftige strukturelle skjøter der kjemisk nedbrytning eller nylonsmelting er en risiko.
Den gylne regel: Kjemiske og mekaniske metoder konkurrerer ikke strengt; deres valg avhenger helt av temperaturgrenser, gjenbruksbehov og produksjonslinjehastighet.
Løsningskategorier: Kjemisk vs. mekanisk retensjon
Kjemikalieretensjon (trådlåser / Loctite)
Kjemisk retensjon innebærer å påføre flytende anaerobt lim direkte på festetrådene. De kurerer bare i strengt fravær av luft. Denne kjemiske reaksjonen oppstår når du begrenser væsken mellom aktive metalloverflater. Prosessen danner en stiv herdeplast. Den fyller fullstendig alle mikroskopiske hull mellom hann- og hunntrådene. Den resulterende herdede plasten låser hele enheten godt på plass.
Produsenter tilbyr flere varianter. Disse distinkte formlene samsvarer med ulike krav til skjærstyrke. Kjemiske alternativer med lav styrke kommer vanligvis i lilla. De passer til små presisjonsfester som krever hyppig justering. Formler med middels styrke er vanligvis blå. Du kan pålitelig fjerne dem med standard håndverktøy. Høystyrkeversjoner er røde. De tilbyr permanente låsemuligheter. Du må bruke lokalisert varme over 500°F for å bryte bindingen og demontere dem.
Mekanisk retensjon (låsemuttere)
Mekanisk retensjon er avhengig av fysisk interferens for å forhindre selvløsing. Ingeniører kategoriserer disse festene først og fremst etter deres spesifikke låsemekanisme. De krever ingen herdetid.
EN nylonlåsemutter bruker en fast, underdimensjonert polymerkrage. Når du kjører bolten gjennom den, deformerer bolttrådene nylonringen fysisk. Denne intense handlingen skaper rådende dreiemoment via høy friksjon. Den motstår kraftig å rygge selv under konstante vibrasjoner.
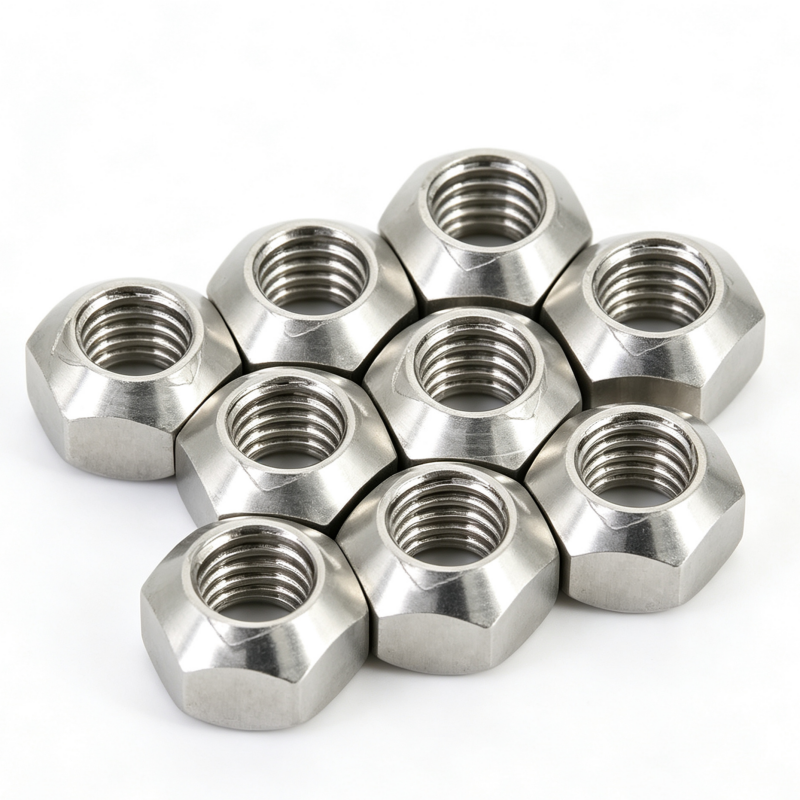
Alternativt en Låsemutter av helt metall er avhengig av forvrengte gjenger eller spesialisert intern geometri. Disse robuste designene skaper bevisst mekanisk interferens mot bolten. De produserer utrolig høyt rådende dreiemoment. De oppnår dette uten å stole på varmefølsom plast.
Head-to-Head-evalueringsdimensjoner
Temperaturmotstand og termisk sykling
Temperaturgrenser dikterer strengt festevalgene dine. Ekstreme miljøer begrenser raskt dine levedyktige alternativer. Festeanordninger i helmetall utmerker seg i sterk varme. Ingeniører spesifiserer dem rutinemessig for tunge eksossystemer og varme turbinmotorer. Mange robuste varianter tåler enkelt kontinuerlige temperaturer over 1000°F.
I skarp kontrast svikter nyloninnsatser raskt under varme. Polymeren smelter og mister alt gjeldende dreiemoment ved omtrent 120°C (250°F). Standard flytende kjemikalier brytes også raskt ned ved høye temperaturer. De fleste grunnleggende formler brytes ned og blir til pulver rundt 300°F (150°C). Du kan imidlertid kjøpe spesialiserte høytemperatur kjemiske formuleringer. Disse avanserte versjonene er vurdert opp til 650°F.
Vibrasjonsdemping (Junker Test / DIN 65151 standarder)
Industristandard Junker tverrvibrasjonstester (DIN 65151) viser kritiske ytelsesforskjeller. En skikkelig Junker-test utsetter ledd for kraftig sidebevegelse. Ingeniører bruker den til nøyaktig å måle klemlaststap over tid.
Flytende lim yter eksepsjonelt godt under disse strenge testene. De fyller helt gjengeklaringer ved herding. Denne solide plastbarrieren forhindrer den første sidebevegelsen som er ansvarlig for å løsne. Mekaniske varianter yter også sterkt ved å opprettholde sitt rådende dreiemoment. De forhindrer totalt leddseparasjon effektivt. Under kraftig tverrvibrasjon kan imidlertid mekaniske design fortsatt tillate et lite tap av klembelastning. Kjemiske låsemetoder holder generelt klembelastningen bedre under ren sidebelastning.
Vedlikehold og gjenbruk
Gjenbrukbarhet påvirker din langsiktige vedlikeholdsstrategi i stor grad. Ingeniører diskuterer aktivt gjenbruk av nyloninnsats. Strenge beste praksis tilsier at de erstattes etter en enkelt bruk. Nylonkragen deformeres permanent ved første installasjon. Å forkaste dem øker det langsiktige vedlikeholdsbeholdningen din. Imidlertid sikrer det absolutt leddsikkerhet.
Alle-metallvarianter gir en annen operasjonell utfordring. De har en svært høy risiko for at tråden gnager ved demontering. Denne friksjonssveisingsrisikoen øker betydelig ved bruk av rustfritt stål.
Kjemiske forbindelser krever intens mekanisk kraft (for blå) eller lokalisert varme (for rød) under fjerning. Feltmekanikere må omhyggelig rengjøre og jage gjenger før påføring på nytt. Denne manuelle rengjøringsprosessen reduserer vedlikeholdet i felten betydelig.
Implementeringsrealiteter og monteringsrisiko
Produksjonslinjehastighet vs. herdetid
Monteringshastigheten dikterer valg av feste i produksjonsmiljøer med store volum. Mekaniske alternativer gir umiddelbar klembelastning med full styrke. Så snart operatører trekker maskinvaren ned, er skjøten helt sikret. Den er umiddelbart klar for dynamisk stresstesting.
Kjemiske forbindelser krever betydelig tålmodighet. De krever vanligvis 10 til 20 minutter med innledende kamptid. Å oppnå en full kjemisk kur kan lett ta opptil 24 timer. Dette obligatoriske herdevinduet kan alvorlig hindre umiddelbare stresstestingsprotokoller. Produksjonsledere avviser ofte kjemiske metoder på fartsfylte samlebånd av nettopp denne grunn.
Renslighetsantagelsen
Du må gjøre rede for den harde virkeligheten av feltforhold. Flytende lim krever upåklagelig rene, tørre og oljefrie tråder. De vil rett og slett ikke kurere skikkelig ellers. Forurensning fra skjæreoljer, anti-feste eller fett forårsaker katastrofal kjemisk feil. Limet forblir flytende i stedet for å danne en solid herdeplast.
Mekaniske alternativer er stort sett upåvirket av overflateforurensning. De gir pålitelig låsekraft selv dekket av tykk olje.
Beste praksis: Kjør alltid en ny moment-spenningstest på din spesifikke ledd når du bytter fra et standard mekanisk oppsett til en kjemisk lås.
Vanlig feil: Påføring av permanent rødt lim på en feste som krever rutinemessig månedlig vedlikehold. Du vil ødelegge maskinvaren ved å prøve å reparere den.
Endringer i forholdet mellom dreiemoment og spenning
Flytende kjemikalier fungerer som et kraftig smøremiddel under den innledende festeprosessen. Ingeniører må justere momentspesifikasjonene nøye nedover. Ofte må du redusere påført dreiemoment med omtrent 20 %. Unnlatelse av å justere denne verdien kan føre til alvorlig overspenning. Du kan lett knipse bolten.
Motsatt oppfører rådende dreiemomentdesign seg ganske annerledes. De krever ekstra dreiemoment bare for å overvinne friksjonen til selve låsemekanismen. Du må godt ta hensyn til denne fysiske motstanden før bolten i det hele tatt begynner å strekke seg.
Skalakostnad: Delpris vs. total anvendt kostnad
Inventar vs. applikasjon
Evaluering av maskinvareutgifter krever å se langt utover prisen på enkeltstykker. Du må vurdere skala. En enkelt flaske flytende lim dekker hundrevis av individuelle festemidler. Dette reduserer fysisk lagerbeholdning dramatisk. Det hjelper også med å standardisere stykklisten (BOM) på tvers av ulike globale produktlinjer.
Mekaniske alternativer krever lager flere spesifikke størrelser. Du trenger en annen SKU for hver boltdiameter. Denne virkeligheten øker umiddelbart det totale antallet SKU-er. Det krever langt mer fysisk lagringsplass i anlegget.
Arbeidskostnader
Du må veie manuell arbeidstid veldig nøye. Dispensering av kjemiske dråper tar presisjon og tid. Teknikere må nøye bruke nøyaktig riktig mengde. De må tørke bort uunngåelige væskesøl. De må også forberede og aggressivt rense trådene på forhånd.
Derimot kan operatører bruke automatiserte robotverktøy. De kan også bruke raske manuelle drivere for å snurre ned en mekanisk mutter umiddelbart. Denne mekaniske tilnærmingen gir ofte betydelig raskere syklustider per ledd på samlebåndet.
Beslutningsmatrise: Shortlisting av anti-løsningsmetoden din
Bruk dette hurtiglisterammeverket for å veilede dine viktige ingeniørvalg:
Velg en gjengelåser hvis: Du trer inn i et blindt hull hvor muttere er fysisk umulige. Du bør også velge dette hvis vekt eller plass er strengt begrenset. Den er også ideell hvis du skal tette fugen mot fukt og utvendig korrosjon.
Velg en nylonlåsemutter hvis: Driftstemperaturer forblir trygt under 250 °F. Velg dette når du trenger umiddelbar felles lasting. Bruk den når overflaterens ikke kan garanteres, og du ønsker en rask, ett-trinns monteringsprosess.
Velg en låsemutter i helmetall hvis: Påføringen involverer ekstrem høy varme. Dette inkluderer tunge motorer og eksosanlegg. De er også ideelle når tøffe miljøforhold raskt vil bryte ned kjemikalier. Velg dem når du trenger permanent strukturell integritet.
Sammenligningstabell for anti-løsningsmetoder
Trekk
Kjemiske lim
Polymerinnsatsfester
Helmetalldesign
Maks temperaturgrense
Opptil 300 °F (650 °F for spesial)
Opptil 250 °F
1000°F+
Herdetid nødvendig
Ja (opptil 24 timer)
Nei (umiddelbar låsing)
Nei (umiddelbar låsing)
Gjengeforseglingsevne
Glimrende
Fattig
Fattig
Vibrasjonsmotstand
Overlegen
Høy
Høy
Følsomhet for olje
Ekstremt høy
Lav
Lav
Neste trinn
Vi anbefaler på det sterkeste å kjøre applikasjonsspesifikke Junker-tester før masseproduksjon. Rådfør deg direkte med en dedikert festeingeniør før du ferdigstiller stykklisten din. Du trenger harde empiriske data. Du må bevise at den valgte metoden faktisk kan håndtere dine eksakte driftsforhold. Her er fire viktige skritt å ta akkurat nå:
Identifiser din absolutte maksimale driftstemperatur under toppbelastninger.
Vurder hastighetskravene til produksjonslinjen og akseptable flaskehalser.
Bestem den strengt nødvendige frekvensen for feltdemontering.
Test prøveskjøter grundig under forventet tverrvibrasjon.
Den mangeårige debatten rundt disse industrielle løsningene handler ikke om at den ene er objektivt overlegen den andre. I stedet ligger ekte ingeniørsuksess i å perfekt matche oppbevaringsmekanismen til de spesifikke miljørealitetene til monteringen din. Kjemikalier utmerker seg i blinde hull og uberørte produksjonsmiljøer. Mekanisk maskinvare skinner i ekstreme temperaturer og raske, tunge applikasjoner.
Vurder temperaturparametrene dine nøye. Gå gjennom vedlikeholdsplanene dine og samlebåndets evner. Rett dine presserende tekniske spørsmål til vårt tekniske supportteam for en omfattende felles evalueringskonsultasjon. Sjekk vår digitale katalog og detaljerte spesifikasjonsark. Du vil enkelt finne den nøyaktige låsemaskinvaren og kjemiske låseblandinger som kreves for ditt neste kritiske prosjekt.
FAQ
Spørsmål: Kan jeg bruke Loctite og en låsemutter sammen?
A: Det er generelt unødvendig og svært overflødig. Nylonringen kan alvorlig forstyrre den anaerobe herdeprosessen til det flytende limet. Videre, ved å kombinere en låsekonstruksjon i helmetall med høystyrkekjemikalier gjør demontering praktisk talt umulig. Du vil sannsynligvis ødelegge maskinvaren ved å prøve å ta den fra hverandre.
Spørsmål: Er nylonlåsemuttere gjenbrukbare?
A: Strengt tatt, nei. Den fangede nylonkragen deformeres permanent over boltgjengene ved første installasjon. Luftfart og kritiske strukturelle standarder krever eksplisitt å erstatte dem etter bare én bruk. Dette garanterer pålitelig rådende dreiemoment og kompromissløs leddsikkerhet.
Spørsmål: Fungerer delte låseskiver bedre enn Loctite?
A: Nei. Moderne ingeniørkonsensus, solid støttet av strenge Junker-tester, viser at standard skiver med delte ringer er fullstendig ineffektive mot alvorlige tverrgående vibrasjoner. Kjemisk lim eller rådende momentmuttere er langt overlegne for permanent sikring av dynamiske belastninger.