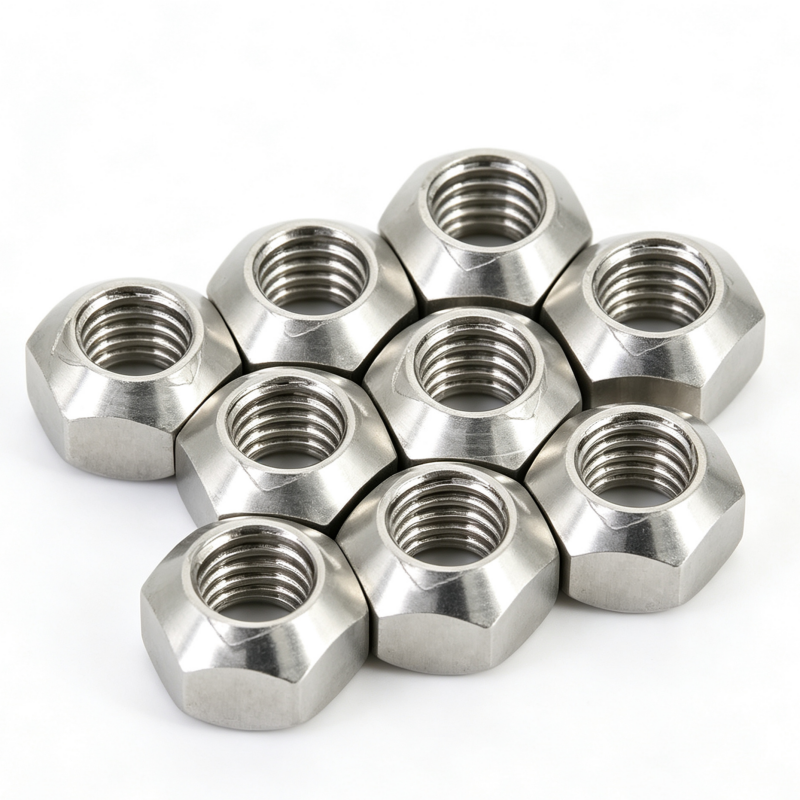
Le vibrazioni trasversali e i cicli termici sono le principali cause dell’autoallentamento degli elementi di fissaggio. Quando forze dinamiche estreme agiscono su un giunto bullonato, provocano movimenti laterali microscopici. Questi piccoli cambiamenti alla fine portano a guasti catastrofici delle apparecchiature, costosi tempi di inattività della produzione e gravi rischi di conformità. I dadi standard e le rondelle spaccate spesso si guastano completamente sotto tali carichi dinamici. A causa di questa realtà, gli ingegneri in genere restringono le loro scelte di progettazione a due categorie altamente affidabili. Puoi scegliere la ritenzione chimica utilizzando a frenafiletti o ritenzione meccanica.
Questo articolo fornisce una valutazione imparziale e focalizzata sull'ingegneria del Dibattito Loctite vs dado di bloccaggio . Aiuteremo i team di approvvigionamento e i progettisti meccanici a selezionare il metodo più affidabile ed economicamente vantaggioso per applicazioni specifiche. Imparerai come i limiti di temperatura operativa, i requisiti di resistenza alle vibrazioni intense e la velocità della linea di produzione determinano la scelta finale.
Punti chiave
Loctite (frenafiletti): ideale per fori ciechi maschiati, assemblaggi sensibili al peso e sigillatura di filettature contro la corrosione. Richiede tempo di polimerizzazione e superfici pulite.
Dadi di bloccaggio in nylon: ideali per assemblaggi rapidi e ambienti a bassa temperatura in cui sono presenti vibrazioni ma non è possibile consentire il tempo di polimerizzazione.
Dadi di bloccaggio interamente in metallo: la scelta definitiva per ambienti con temperature estreme e giunti strutturali per carichi pesanti in cui il degrado chimico o la fusione del nylon rappresentano un rischio.
La regola d'oro: i metodi chimici e meccanici non sono strettamente in competizione; la loro scelta dipende interamente dai limiti di temperatura, dalle esigenze di riutilizzabilità e dalla velocità della linea di produzione.
Categorie di soluzioni: ritenzione chimica e ritenzione meccanica
Ritenzione chimica (frenafiletti/Loctite)
La ritenzione chimica prevede l'applicazione di adesivi liquidi anaerobici direttamente sulle filettature degli elementi di fissaggio. Curano solo in assoluta assenza di aria. Questa reazione chimica si verifica quando si confina il liquido tra superfici metalliche attive. Il processo forma una plastica termoindurente rigida. Riempie completamente tutti gli spazi microscopici tra i fili maschio e femmina. La plastica indurita risultante blocca saldamente l'intero gruppo in posizione.
I produttori offrono diverse varianti. Queste formule distinte soddisfano diversi requisiti di resistenza al taglio. Le opzioni chimiche a bassa resistenza sono solitamente disponibili in viola. Sono adatti per piccoli dispositivi di fissaggio di precisione che richiedono regolazioni frequenti. Le formule a media resistenza sono tipicamente blu. Puoi rimuoverli in modo affidabile utilizzando strumenti manuali standard. Le versioni ad alta resistenza sono rosse. Offrono funzionalità di bloccaggio permanente. È necessario applicare calore localizzato superiore a 500 ° F per rompere il legame e smontarli.
Ritenzione meccanica (dadi di bloccaggio)
La ritenzione meccanica si basa sull'interferenza fisica per prevenire l'autoallentamento. Gli ingegneri classificano questi elementi di fissaggio principalmente in base al loro specifico meccanismo di bloccaggio. Non richiedono tempi di stagionatura.
UN il dado di bloccaggio in nylon utilizza un collare polimerico sottodimensionato e prigioniero. Mentre si inserisce il bullone attraverso di esso, le filettature del bullone deformano fisicamente l'anello di nylon. Questa azione intensa crea una coppia prevalente tramite un elevato attrito. Resiste con forza all'arretramento anche sotto vibrazioni costanti.
In alternativa, un il dado di bloccaggio interamente in metallo si basa su filettature distorte o geometria interna specializzata. Questi design robusti creano un'interferenza meccanica deliberata contro il bullone. Producono una coppia prevalente incredibilmente elevata. Raggiungono questo obiettivo senza fare affidamento su plastiche sensibili al calore.
Dimensioni della valutazione testa a testa
Resistenza alla temperatura e ciclismo termico
I limiti di temperatura dettano rigorosamente le scelte di fissaggio. Gli ambienti estremi restringono rapidamente le opzioni praticabili. Gli elementi di fissaggio interamente in metallo eccellono nel calore bollente. Gli ingegneri li specificano regolarmente per i sistemi di scarico pesanti e i motori a turbina calda. Molte varianti robuste resistono facilmente a temperature continue superiori a 1000°F.
Al contrario, gli inserti in nylon cedono rapidamente sotto il calore. Il polimero si scioglie e perde tutta la coppia prevalente a circa 250°F (120°C). Anche le sostanze chimiche liquide standard si degradano rapidamente alle alte temperature. La maggior parte delle formule di base si decompone e si trasforma in polvere a circa 150 °C (300 °F). Tuttavia, è possibile procurarsi formulazioni chimiche specializzate per alte temperature. Queste versioni avanzate sono classificate fino a 650°F.
Mitigazione delle vibrazioni (test Junker / norme DIN 65151)
I test di vibrazione trasversale Junker standard del settore (DIN 65151) rivelano differenze prestazionali critiche. Un corretto test Junker sottopone le articolazioni a forti movimenti laterali. Gli ingegneri lo utilizzano per misurare con precisione la perdita di carico della pinza nel tempo.
Gli adesivi liquidi si comportano eccezionalmente bene durante questi rigorosi test. Riempiono completamente gli spazi tra le filettature durante la polimerizzazione. Questa solida barriera in plastica impedisce il movimento laterale iniziale responsabile dell'allentamento. Anche le varianti meccaniche offrono ottime prestazioni mantenendo la coppia prevalente. Impediscono efficacemente la separazione totale delle articolazioni. Tuttavia, in condizioni di forti vibrazioni trasversali, i progetti meccanici possono comunque consentire una leggera perdita del carico di serraggio. I metodi di bloccaggio chimico generalmente mantengono meglio il carico della pinza sotto pura sollecitazione laterale.
Manutenzione e riutilizzabilità
La riutilizzabilità ha un forte impatto sulla strategia di manutenzione a lungo termine. Gli ingegneri discutono attivamente sulla riutilizzabilità degli inserti in nylon. Le migliori pratiche rigorose impongono di sostituirli dopo un singolo utilizzo. Il collare in nylon si deforma permanentemente durante l'installazione iniziale. Scartandoli si aumenta l'inventario di manutenzione a lungo termine. Tuttavia, garantisce assolutamente la sicurezza congiunta.
Le varianti interamente in metallo presentano una sfida operativa diversa. Presentano un rischio molto elevato di grippaggio del filo durante lo smontaggio. Questo rischio di saldatura per attrito aumenta in modo significativo quando si utilizza hardware in acciaio inossidabile.
I composti chimici richiedono un'intensa forza meccanica (per il blu) o calore localizzato (per il rosso) durante la rimozione. I meccanici sul campo devono pulire e inseguire meticolosamente le filettature prima della riapplicazione. Questo processo di pulizia manuale rallenta notevolmente la manutenzione sul campo.
Realtà di implementazione e rischi di assemblaggio
Velocità della linea di produzione rispetto al tempo di polimerizzazione
La velocità di assemblaggio determina le scelte di fissaggio in ambienti di produzione ad alto volume. Le opzioni meccaniche forniscono un carico di serraggio immediato e a piena resistenza. Non appena gli operatori stringono l'hardware, il giunto è completamente fissato. È immediatamente pronto per lo stress test dinamico.
I composti chimici richiedono una pazienza considerevole. Generalmente richiedono dai 10 ai 20 minuti di tempo iniziale. Il raggiungimento di una cura chimica completa può facilmente richiedere fino a 24 ore. Questa finestra di cura obbligatoria può ostacolare gravemente i protocolli di stress test immediati. Proprio per questo motivo i responsabili della produzione spesso rifiutano i metodi chimici sulle catene di montaggio dal ritmo frenetico.
Il presupposto della pulizia
È necessario tenere conto della dura realtà delle condizioni sul campo. Gli adesivi liquidi richiedono filettature impeccabilmente pulite, asciutte e prive di olio. Semplicemente non cureranno adeguatamente altrimenti. La contaminazione da oli da taglio, antigrippanti o grasso provoca guasti chimici catastrofici. L'adesivo rimane liquido invece di formare una plastica termoindurente solida.
Le alternative meccaniche sono in gran parte immuni dalla contaminazione superficiale. Forniscono una forza di bloccaggio affidabile anche se coperti da olio denso.
Migliore pratica: eseguire sempre un nuovo test di coppia-tensione sul giunto specifico quando si passa da una configurazione meccanica standard a un blocco chimico.
Errore comune: applicare adesivo rosso permanente a un dispositivo di fissaggio che richiede una manutenzione mensile ordinaria. Distruggerai l'hardware cercando di ripararlo.
Alterazioni del rapporto coppia-tensione
I prodotti chimici liquidi agiscono come un potente lubrificante durante il processo di fissaggio iniziale. Gli ingegneri devono regolare attentamente le specifiche di coppia verso il basso. Spesso è necessario ridurre la coppia applicata di circa il 20%. La mancata regolazione di questo valore può portare a un grave sovratensionamento. Potresti facilmente far scattare il bullone.
Al contrario, i progetti di coppia prevalenti si comportano in modo abbastanza diverso. Richiedono una coppia aggiuntiva solo per superare l'attrito del meccanismo di bloccaggio stesso. È necessario tenere conto di questa resistenza fisica prima ancora che il bullone inizi ad allungarsi.
Costo su scala: prezzo parziale rispetto al costo totale applicato
Inventario e applicazione
Per valutare le spese hardware è necessario guardare ben oltre il prezzo del singolo pezzo. Devi considerare la scala. Una singola bottiglia di adesivo liquido copre centinaia di singoli elementi di fissaggio. Ciò riduce drasticamente l’inventario fisico del magazzino. Aiuta inoltre a standardizzare la distinta base (BOM) tra diverse linee di prodotti globali.
Le opzioni meccaniche richiedono lo stoccaggio di più dimensioni specifiche. Hai bisogno di uno SKU diverso per ogni diametro del bullone. Questa realtà aumenta immediatamente il numero complessivo di SKU. Richiede molto più spazio di archiviazione fisico nella struttura.
Costo del lavoro
È necessario valutare molto attentamente il tempo di lavoro manuale. L'erogazione di gocce chimiche richiede precisione e tempo. I tecnici devono applicare con attenzione la giusta quantità esatta. Devono eliminare le inevitabili fuoriuscite di liquidi. Devono anche preparare e pulire in anticipo i fili in modo aggressivo.
Al contrario, gli operatori possono utilizzare strumenti robotici automatizzati. Possono anche utilizzare driver manuali rapidi per far girare istantaneamente un dado meccanico. Questo approccio meccanico spesso produce tempi di ciclo significativamente più rapidi per giunto sulla catena di montaggio.
Matrice decisionale: selezione del metodo anti-allentamento
Utilizza questo rapido quadro di selezione per guidare le tue scelte ingegneristiche fondamentali:
Scegli un frenafiletti se: Stai avvitando in un foro cieco maschiato dove i dadi sono fisicamente impossibili. Dovresti sceglierlo anche se il peso o lo spazio sono strettamente limitati. È ideale anche se è necessario sigillare il giunto contro l'umidità e la corrosione esterna.
Scegli un dado di bloccaggio in nylon se: Le temperature di esercizio rimangono al di sotto di 250°F. Selezionare questa opzione quando è necessario un carico articolare immediato. Usalo quando non è possibile garantire la pulizia della superficie e desideri un processo di assemblaggio rapido e in un'unica fase.
Scegli un dado di bloccaggio interamente in metallo se: L'applicazione comporta calore estremamente elevato. Ciò include motori pesanti e sistemi di scarico. Sono ideali anche quando condizioni ambientali difficili degradano rapidamente le sostanze chimiche. Sceglili quando richiedi un'integrità strutturale permanente.
Tabella comparativa dei metodi anti-allentamento
Caratteristica
Adesivi chimici
Elementi di fissaggio con inserti in polimero
Disegni interamente in metallo
Limite massimo di temperatura
Fino a 300°F (650°F per speciali)
Fino a 250°F
1000°F+
Tempo di cura richiesto
Sì (fino a 24 ore)
No (blocco immediato)
No (blocco immediato)
Abilità di sigillatura della filettatura
Eccellente
Povero
Povero
Resistenza alle vibrazioni
Superiore
Alto
Alto
Sensibilità all'olio
Estremamente alto
Basso
Basso
Passaggi successivi
Consigliamo vivamente di eseguire test Junker specifici per l'applicazione prima della produzione di massa. Consulta direttamente un tecnico di fissaggio dedicato prima di finalizzare la distinta base. Hai bisogno di dati empirici concreti. Devi dimostrare che il metodo scelto può effettivamente gestire le tue esatte condizioni operative. Ecco quattro passaggi fondamentali da compiere in questo momento:
Identificare la temperatura operativa massima assoluta durante i picchi di carico.
Valuta i requisiti di velocità della linea di produzione e i colli di bottiglia accettabili.
Determinare la frequenza rigorosa richiesta per lo smontaggio sul campo.
Testare approfonditamente i giunti campione in condizioni di vibrazione trasversale prevista.
Il dibattito di lunga data su queste soluzioni industriali non riguarda la superiorità oggettiva di una rispetto all’altra. Invece, il vero successo ingegneristico sta nell'adattare perfettamente il meccanismo di ritenzione alle realtà ambientali specifiche del vostro assieme. I prodotti chimici eccellono nei buchi ciechi e negli ambienti di produzione incontaminati. L'hardware meccanico brilla a temperature estreme e in applicazioni frenetiche e pesanti.
Valuta attentamente i parametri della tua temperatura. Rivedi i tuoi programmi di manutenzione e le capacità della catena di montaggio. Rivolgi le tue domande tecniche urgenti al nostro team di supporto tecnico per una consulenza completa di valutazione congiunta. Controlla il nostro catalogo digitale e le schede tecniche dettagliate. Troverai facilmente l'hardware di bloccaggio preciso e i composti di bloccaggio chimico necessari per il tuo prossimo progetto critico.
Domande frequenti
D: Posso usare insieme Loctite e un dado di bloccaggio?
R: Generalmente non è necessario ed è altamente ridondante. L'anello in nylon può interferire gravemente con il processo di polimerizzazione anaerobica dell'adesivo liquido. Inoltre, la combinazione di un design di bloccaggio interamente in metallo con prodotti chimici ad alta resistenza rende lo smontaggio praticamente impossibile. Probabilmente distruggerai l'hardware cercando di smontarlo.
D: I dadi di bloccaggio in nylon sono riutilizzabili?
R: A rigor di termini, no. Il collare in nylon prigioniero si deforma permanentemente sulle filettature del bullone durante l'installazione iniziale. Gli standard aeronautici e strutturali critici impongono esplicitamente la loro sostituzione dopo un solo utilizzo. Ciò garantisce una coppia prevalente affidabile e una sicurezza articolare senza compromessi.
D: Le rondelle di sicurezza divise funzionano meglio di Loctite?
R: No. Il consenso degli ingegneri moderni, fermamente supportato da rigorosi test Junker, mostra che le rondelle ad anello diviso standard sono completamente inefficaci contro le forti vibrazioni trasversali. Gli adesivi chimici o i dadi di torsione prevalenti sono di gran lunga superiori per fissare in modo permanente i carichi dinamici.