La vibración transversal y los ciclos térmicos son las principales causas del aflojamiento automático de los sujetadores. Cuando fuerzas dinámicas extremas actúan sobre una unión atornillada, provocan movimientos laterales microscópicos. Estos pequeños cambios eventualmente conducen a fallas catastróficas en los equipos, costosas paradas de fabricación y graves riesgos de cumplimiento. Las tuercas y arandelas partidas estándar a menudo fallan completamente bajo tales cargas dinámicas. Debido a esta realidad, los ingenieros suelen limitar sus opciones de diseño a dos categorías altamente confiables. O elige la retención química usando un fijador de roscas o retención mecánica.
Este artículo proporciona una evaluación imparcial y centrada en la ingeniería del entre loctite y contratuercas . Debate Ayudaremos a los equipos de adquisiciones y a los diseñadores mecánicos a seleccionar el método más confiable y rentable para aplicaciones específicas. Aprenderá cómo los límites de temperatura de funcionamiento, los requisitos de resistencia a vibraciones intensas y las velocidades de la línea de producción dictan su selección final.
Conclusiones clave
Loctite (fijadores de roscas): ideal para agujeros ciegos roscados, ensamblajes sensibles al peso y sellado de roscas contra la corrosión. Requiere tiempo de curado y superficies limpias.
Tuercas de seguridad de nailon: ideales para montaje rápido y entornos de baja temperatura donde hay vibración pero no se puede acomodar el tiempo de curado.
Tuercas de seguridad totalmente metálicas: la mejor opción para entornos de temperaturas extremas y juntas estructurales de alta resistencia donde la degradación química o la fusión del nailon representan un riesgo.
La regla de oro: los métodos químicos y mecánicos no compiten estrictamente; su selección depende completamente de los límites de temperatura, las necesidades de reutilización y la velocidad de la línea de producción.
Categorías de soluciones: retención química versus mecánica
Retención química (Fijador de roscas / Loctite)
La retención química implica la aplicación de adhesivos anaeróbicos líquidos directamente a las roscas de los sujetadores. Curan sólo en estricta ausencia de aire. Esta reacción química ocurre cuando se confina el líquido entre superficies metálicas activas. El proceso forma un plástico termoestable rígido. Rellena completamente todos los espacios microscópicos entre las roscas macho y hembra. El plástico endurecido resultante bloquea todo el conjunto firmemente en su lugar.
Los fabricantes ofrecen varias variaciones. Estas distintas fórmulas coinciden con diferentes requisitos de resistencia al corte. Las opciones químicas de baja resistencia suelen venir en color violeta. Se adaptan a pequeños sujetadores de precisión que requieren ajustes frecuentes. Las fórmulas de potencia media suelen ser azules. Puede eliminarlos de forma fiable utilizando herramientas manuales estándar. Las versiones de alta resistencia son rojas. Ofrecen capacidades de bloqueo permanente. Debes aplicar calor localizado por encima de 500°F para romper la unión y desmontarlos.
Retención mecánica (contratuercas)
La retención mecánica se basa en la interferencia física para evitar el autoaflojamiento. Los ingenieros clasifican estos sujetadores principalmente por su mecanismo de bloqueo específico. No requieren tiempo de curado.
A La contratuerca de nailon utiliza un collar de polímero cautivo de tamaño reducido. A medida que pasa el perno a través de él, las roscas del perno deforman físicamente el anillo de nailon. Esta intensa acción crea un par predominante a través de una alta fricción. Resiste con fuerza el retroceso incluso bajo vibración constante.
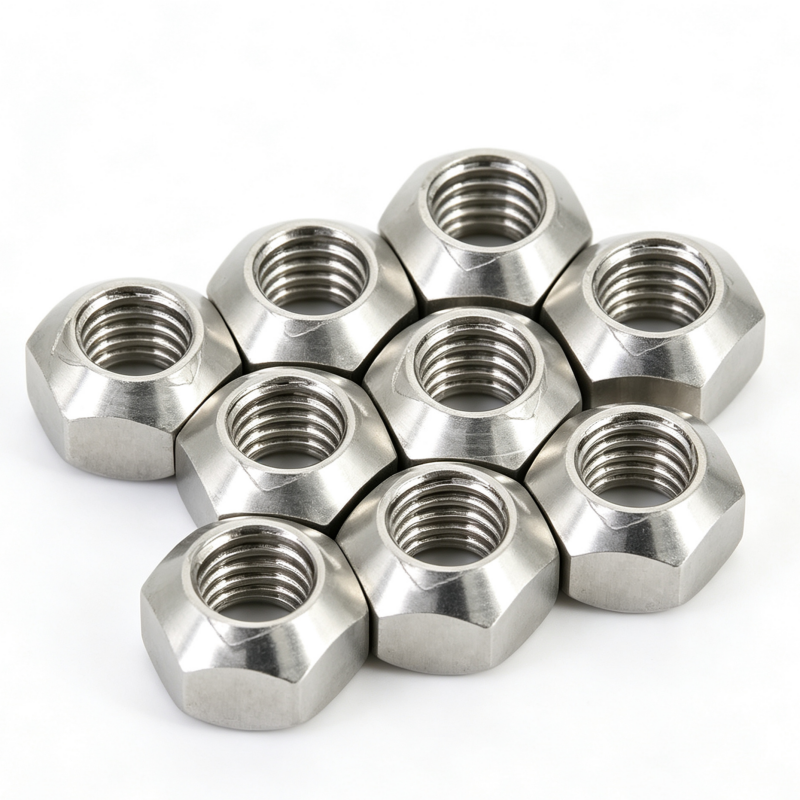
Alternativamente, un La contratuerca totalmente metálica se basa en roscas distorsionadas o en una geometría interna especializada. Estos diseños resistentes crean una interferencia mecánica deliberada contra el perno. Producen un par predominante increíblemente alto. Lo logran sin depender de plásticos sensibles al calor.
Dimensiones de evaluación directa
Resistencia a la temperatura y ciclos térmicos
Los límites de temperatura dictan estrictamente sus opciones de fijación. Los entornos extremos reducen rápidamente sus opciones viables. Los sujetadores totalmente metálicos destacan en el calor abrasador. Los ingenieros los especifican habitualmente para sistemas de escape pesados y motores de turbina calientes. Muchas variantes resistentes soportan fácilmente temperaturas continuas que superan los 1000°F.
En marcado contraste, las inserciones de nailon fallan rápidamente con el calor. El polímero se funde y pierde todo el torque predominante a aproximadamente 250°F (120°C). Los productos químicos líquidos estándar también se degradan rápidamente a altas temperaturas. La mayoría de las fórmulas básicas se descomponen y se convierten en polvo alrededor de 300 °F (150 °C). Sin embargo, puede obtener formulaciones químicas especializadas para alta temperatura. Estas versiones avanzadas tienen una clasificación de hasta 650 °F.
Mitigación de Vibraciones (Prueba Junker / Normas DIN 65151)
Las pruebas de vibración transversal Junker estándar de la industria (DIN 65151) revelan diferencias críticas de rendimiento. Una prueba Junker adecuada somete las articulaciones a movimientos laterales intensos. Los ingenieros lo utilizan para medir con precisión la pérdida de carga de la abrazadera a lo largo del tiempo.
Los adhesivos líquidos funcionan excepcionalmente bien durante estas rigurosas pruebas. Al curar, llenan completamente los espacios libres de las roscas. Esta sólida barrera de plástico evita el movimiento lateral inicial responsable del aflojamiento. Las variantes mecánicas también tienen un gran rendimiento manteniendo el par predominante. Previenen eficazmente la separación total de las articulaciones. Sin embargo, bajo vibraciones transversales severas, los diseños mecánicos aún pueden permitir una ligera pérdida de carga de sujeción. Los métodos de bloqueo químico generalmente mantienen mejor la carga de sujeción bajo tensión lateral pura.
Mantenimiento y reutilización
La reutilización tiene un gran impacto en su estrategia de mantenimiento a largo plazo. Los ingenieros debaten activamente sobre la reutilización de los insertos de nailon. Las mejores prácticas estrictas dictan reemplazarlos después de un solo uso. El collar de nailon se deforma permanentemente durante la instalación inicial. Descartarlos aumenta su inventario de mantenimiento a largo plazo. Sin embargo, garantiza absolutamente la seguridad de las articulaciones.
Las variantes totalmente metálicas presentan un desafío operativo diferente. Conlleven un riesgo muy alto de que la rosca se roce al desmontarla. Este riesgo de soldadura por fricción aumenta significativamente cuando se utilizan herrajes de acero inoxidable.
Los compuestos químicos requieren una fuerza mecánica intensa (para el azul) o calor localizado (para el rojo) durante su eliminación. Los mecánicos de campo deben limpiar y perseguir meticulosamente los hilos antes de volver a aplicarlos. Este proceso de limpieza manual ralentiza significativamente el mantenimiento del campo.
Realidades de implementación y riesgos de montaje
Velocidad de la línea de producción versus tiempo de curado
La velocidad de ensamblaje dicta las opciones de fijación en entornos de fabricación de gran volumen. Las opciones mecánicas proporcionan una carga de sujeción inmediata y de máxima resistencia. Tan pronto como los operadores aprietan los herrajes, la junta queda completamente asegurada. Está inmediatamente listo para las pruebas de estrés dinámico.
Los compuestos químicos exigen mucha paciencia. Por lo general, requieren de 10 a 20 minutos de tiempo de fijación inicial. Lograr una cura química completa puede llevar fácilmente hasta 24 horas. Esta ventana de curación obligatoria puede obstaculizar gravemente los protocolos de pruebas de estrés inmediatas. Precisamente por esta razón, los responsables de producción rechazan a menudo los métodos químicos en líneas de montaje de ritmo rápido.
El supuesto de la limpieza
Debe tener en cuenta la dura realidad de las condiciones del campo. Los adhesivos líquidos requieren hilos impecablemente limpios, secos y sin aceite. De lo contrario, simplemente no se curarán adecuadamente. La contaminación por aceites de corte, antiagarrotamiento o grasa provoca fallas químicas catastróficas. El adhesivo permanece líquido en lugar de formar un plástico termoestable sólido.
Las alternativas mecánicas no se ven afectadas en gran medida por la contaminación de la superficie. Proporcionan una fuerza de bloqueo confiable incluso cubiertos de aceite espeso.
Mejores prácticas: Siempre realice una nueva prueba de torsión y tensión en su junta específica cuando cambie de una configuración mecánica estándar a una cerradura química.
Error común: aplicar adhesivo rojo permanente a un sujetador que requiere mantenimiento mensual de rutina. Destruirás el hardware al intentar repararlo.
Alteraciones de la relación par-tensión
Los productos químicos líquidos actúan como un potente lubricante durante el proceso de fijación inicial. Los ingenieros deben ajustar cuidadosamente hacia abajo sus especificaciones de torque. A menudo, es necesario reducir el par aplicado en aproximadamente un 20 %. No ajustar este valor puede provocar una sobretensión grave. Podrías romper el perno fácilmente.
Por el contrario, los diseños de par predominantes se comportan de manera muy diferente. Requieren un par adicional sólo para superar la fricción del propio mecanismo de bloqueo. Debes tener en cuenta firmemente este arrastre físico antes de que el perno comience a estirarse.
Costo a escala: precio de la pieza versus costo total aplicado
Inventario versus aplicación
Evaluar los gastos de hardware requiere mirar mucho más allá del precio de la pieza única. Debes considerar la escala. Una sola botella de adhesivo líquido cubre cientos de sujetadores individuales. Esto reduce drásticamente el inventario físico del almacén. También ayuda a estandarizar la lista de materiales (BOM) en diferentes líneas de productos globales.
Las opciones mecánicas requieren almacenar múltiples tamaños específicos. Necesita un SKU diferente para cada diámetro de perno. Esta realidad aumenta inmediatamente el número total de SKU. Exige mucho más espacio de almacenamiento físico en las instalaciones.
Costos laborales
Debe sopesar con mucho cuidado el tiempo de trabajo manual. Dispensar gotas químicas requiere precisión y tiempo. Los técnicos deben aplicar cuidadosamente la cantidad exacta. Deben limpiar los inevitables derrames de líquidos. También deben preparar y limpiar agresivamente los hilos de antemano.
Por el contrario, los operadores pueden utilizar herramientas robóticas automatizadas. También pueden utilizar destornilladores manuales rápidos para girar una tuerca mecánica al instante. Este enfoque mecánico a menudo produce tiempos de ciclo por junta significativamente más rápidos en la línea de montaje.
Matriz de decisiones: selección de su método antiaflojamiento
Utilice este marco de selección rápida para guiar sus decisiones de ingeniería vitales:
Elija un fijador de roscas si: Está enroscando en un orificio ciego roscado donde las tuercas son físicamente imposibles. También deberías elegir esta opción si el peso o el espacio son estrictamente limitados. También es ideal si necesita sellar la junta contra la humedad y la corrosión externa.
Elija una contratuerca de nailon si: Las temperaturas de funcionamiento se mantienen seguras por debajo de 250 °F. Seleccione esto cuando necesite una carga conjunta inmediata. Úselo cuando no se pueda garantizar la limpieza de la superficie y desee un proceso de ensamblaje rápido en un solo paso.
Elija una contratuerca totalmente metálica si: La aplicación implica calor extremadamente alto. Esto incluye motores pesados y sistemas de escape. También son ideales cuando las duras condiciones ambientales degradarían rápidamente los productos químicos. Elíjalos cuando necesite integridad estructural permanente.
Tabla comparativa de métodos antiaflojamiento
Característica
Adhesivos químicos
Sujetadores de inserción de polímero
Diseños totalmente metálicos
Límite de temperatura máxima
Hasta 300°F (650°F para especiales)
Hasta 250°F
1000°F+
Tiempo de curado requerido
Sí (Hasta 24 horas)
No (bloqueo inmediato)
No (bloqueo inmediato)
Capacidad de sellado de roscas
Excelente
Pobre
Pobre
Resistencia a las vibraciones
Superior
Alto
Alto
Sensibilidad al petróleo
Extremadamente alto
Bajo
Bajo
Próximos pasos
Recomendamos encarecidamente ejecutar pruebas Junker específicas de la aplicación antes de la producción en masa. Consulte directamente con un ingeniero de sujetadores dedicado antes de finalizar su lista de materiales. Necesita datos empíricos concretos. Debe demostrar que el método elegido realmente puede manejar sus condiciones operativas exactas. Aquí hay cuatro pasos vitales que debe tomar ahora mismo:
Identifique su temperatura de funcionamiento máxima absoluta durante las cargas máximas.
Evalúe los requisitos de velocidad de su línea de producción y los cuellos de botella aceptables.
Determine la frecuencia estricta requerida de desmontaje en campo.
Pruebe exhaustivamente las juntas de muestra bajo la vibración transversal esperada.
El debate de larga data en torno a estas soluciones industriales no gira en torno a que una sea objetivamente superior a la otra. En cambio, el verdadero éxito de la ingeniería radica en adaptar perfectamente el mecanismo de retención a las realidades ambientales específicas de su ensamblaje. Los productos químicos destacan en agujeros ciegos y entornos de fabricación impecables. El hardware mecánico brilla en temperaturas extremas y aplicaciones de trabajo pesado y de ritmo rápido.
Evalúe cuidadosamente sus parámetros de temperatura. Revise sus programas de mantenimiento y las capacidades de la línea de montaje. Dirija sus preguntas técnicas urgentes a nuestro equipo de soporte de ingeniería para una consulta de evaluación conjunta integral. Consulte nuestro catálogo digital y hojas de especificaciones detalladas. Encontrará fácilmente los herrajes de bloqueo precisos y los compuestos de bloqueo químicos necesarios para su próximo proyecto crítico.
Preguntas frecuentes
P: ¿Puedo usar Loctite y una contratuerca juntos?
R: Generalmente es innecesario y muy redundante. El anillo de nailon puede interferir gravemente con el proceso de curado anaeróbico del adhesivo líquido. Además, la combinación de un diseño de bloqueo totalmente metálico con productos químicos de alta resistencia hace que el desmontaje sea prácticamente imposible. Probablemente destruirás el hardware al intentar desarmarlo.
P: ¿Las tuercas de seguridad de nailon son reutilizables?
R: Estrictamente hablando, no. El collar de nailon cautivo se deforma permanentemente sobre las roscas del perno durante la instalación inicial. Los estándares estructurales críticos y de aviación exigen explícitamente reemplazarlos después de un solo uso. Esto garantiza un par predominante fiable y una seguridad de unión sin concesiones.
P: ¿Las arandelas de seguridad divididas funcionan mejor que Loctite?
R: No. El consenso de la ingeniería moderna, firmemente respaldado por rigurosas pruebas de Junker, muestra que las arandelas de anillo partido estándar son completamente ineficaces contra vibraciones transversales severas. Los adhesivos químicos o las tuercas dinamométricas habituales son muy superiores para asegurar de forma permanente cargas dinámicas.