Wibracje poprzeczne i cykle termiczne są głównymi przyczynami samoluzowania się elementów złącznych. Kiedy na połączenie śrubowe działają ekstremalne siły dynamiczne, powodują one mikroskopijne ruchy boczne. Te drobne zmiany ostatecznie prowadzą do katastrofalnych awarii sprzętu, kosztownych przestojów w produkcji i poważnych zagrożeń związanych z przestrzeganiem przepisów. Standardowe nakrętki i podkładki dzielone często zawodzą całkowicie pod takimi obciążeniami dynamicznymi. Ze względu na tę rzeczywistość inżynierowie zazwyczaj zawężają swoje wybory projektowe do dwóch wysoce niezawodnych kategorii. Możesz wybrać retencję chemiczną za pomocą a środek do zabezpieczania gwintów lub zabezpieczenie mechaniczne.
Artykuł ten zawiera bezstronną, skupioną na inżynierii ocenę rozwiązania Debata na temat Loctite kontra nakrętka zabezpieczająca . Pomożemy zespołom zakupowym i projektantom mechanicznym wybrać najbardziej niezawodną i opłacalną metodę dla konkretnych zastosowań. Dowiesz się, w jaki sposób limity temperatury roboczej, wymagania dotyczące odporności na intensywne wibracje i prędkości linii produkcyjnej decydują o ostatecznym wyborze.
Kluczowe dania na wynos
Loctite (Środki zabezpieczające do gwintów): Najlepsze do gwintowanych otworów nieprzelotowych, podzespołów wrażliwych na ciężar i uszczelniania gwintów przed korozją. Wymaga czasu utwardzania i czystych powierzchni.
Nylonowe nakrętki zabezpieczające: idealne do szybkiego montażu i środowisk o niskiej temperaturze, w których występują wibracje, ale nie można uwzględnić czasu utwardzania.
Całkowicie metalowe nakrętki zabezpieczające: najlepszy wybór do zastosowań w środowiskach o ekstremalnych temperaturach i połączeń konstrukcyjnych o dużej wytrzymałości, gdzie istnieje ryzyko degradacji chemicznej lub stopienia nylonu.
Złota zasada: Metody chemiczne i mechaniczne nie konkurują ze sobą; ich wybór zależy całkowicie od limitów temperatur, potrzeb w zakresie ponownego użycia i szybkości linii produkcyjnej.
Kategorie rozwiązań: Retencja chemiczna a mechaniczna
Retencja chemiczna (Środek do zabezpieczania gwintów / Loctite)
Retencja chemiczna polega na nakładaniu płynnych klejów anaerobowych bezpośrednio na gwinty elementów złącznych. Utwardzają się tylko przy całkowitym braku powietrza. Ta reakcja chemiczna zachodzi, gdy ciecz zostanie zamknięta pomiędzy aktywnymi powierzchniami metalu. W wyniku tego procesu powstaje sztywne termoutwardzalne tworzywo sztuczne. Całkowicie wypełnia wszelkie mikroskopijne szczeliny pomiędzy gwintem męskim i żeńskim. Powstały utwardzony plastik mocno blokuje cały zespół na miejscu.
Producenci oferują kilka odmian. Te różne formuły spełniają różne wymagania dotyczące wytrzymałości na ścinanie. Opcje chemiczne o niskiej mocy są zwykle dostępne w kolorze fioletowym. Pasują do małych precyzyjnych elementów złącznych wymagających częstej regulacji. Formuły o średniej mocy są zazwyczaj niebieskie. Można je skutecznie usunąć za pomocą standardowych narzędzi ręcznych. Wersje o wysokiej wytrzymałości są czerwone. Oferują trwałe możliwości blokowania. Aby przerwać wiązanie i zdemontować elementy, należy zastosować miejscowe ciepło o temperaturze powyżej 500°F.
Retencja mechaniczna opiera się na fizycznej ingerencji, aby zapobiec samopoluzowaniu. Inżynierowie klasyfikują te elementy złączne przede wszystkim na podstawie ich specyficznego mechanizmu blokującego. Nie wymagają czasu utwardzania.
A nylonowa nakrętka zabezpieczająca wykorzystuje uwięziony, niewymiarowy kołnierz polimerowy. Podczas wbijania w nie śruby gwinty śruby fizycznie odkształcają nylonowy pierścień. To intensywne działanie wytwarza dominujący moment obrotowy poprzez duże tarcie. Zdecydowanie przeciwdziała cofaniu się nawet przy ciągłych wibracjach.
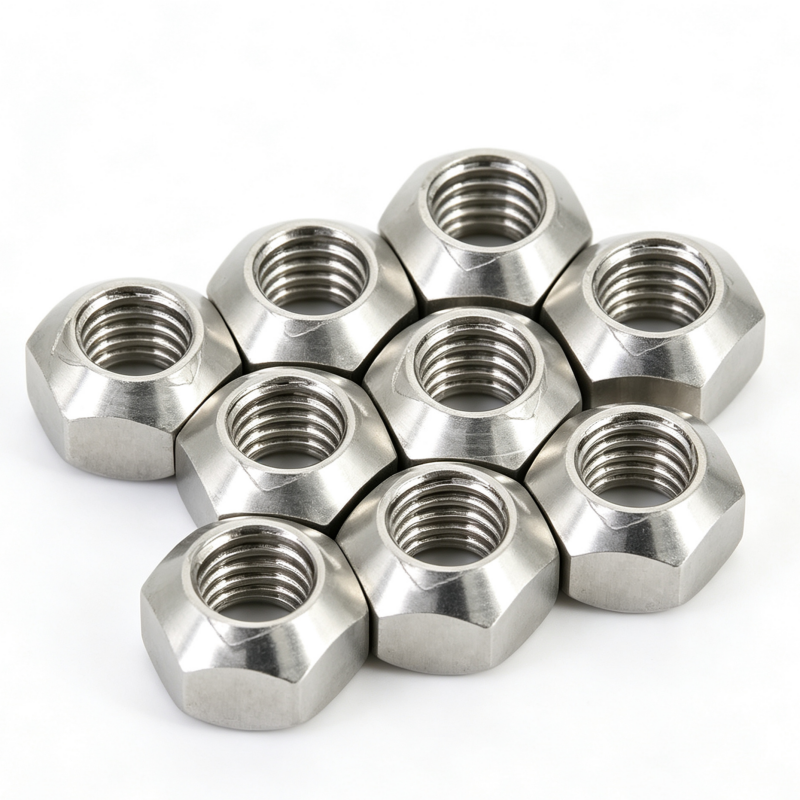
Alternatywnie, całkowicie metalowa nakrętka zabezpieczająca opiera się na zniekształconych gwintach lub specjalistycznej geometrii wewnętrznej. Te wytrzymałe konstrukcje powodują celowe mechaniczne zakłócenia śruby. Wytwarzają niewiarygodnie wysoki dominujący moment obrotowy. Osiągają to bez polegania na tworzywach sztucznych wrażliwych na ciepło.
Wymiary oceny bezpośredniej
Odporność na temperaturę i cykle termiczne
Limity temperatur ściśle dyktują wybór mocowania. Ekstremalne środowiska szybko zawężają dostępne opcje. Całkowicie metalowe elementy złączne doskonale radzą sobie z palącym upałem. Inżynierowie rutynowo określają je dla ciężkich układów wydechowych i gorących silników turbinowych. Wiele wytrzymałych wariantów z łatwością wytrzymuje ciągłe temperatury przekraczające 1000°F.
Dla kontrastu, nylonowe wkładki szybko psują się pod wpływem ciepła. Polimer topi się i traci cały dominujący moment obrotowy w temperaturze około 250°F (120°C). Standardowe ciekłe chemikalia również szybko ulegają degradacji w wysokich temperaturach. Większość podstawowych formuł rozpada się i zamienia w proszek w temperaturze około 300°F (150°C). Można jednak zaopatrzyć się w specjalistyczne wysokotemperaturowe preparaty chemiczne. Te zaawansowane wersje są przystosowane do pracy w temperaturze do 650°F.
Redukcja drgań (test Junkera / normy DIN 65151)
Standardowe w branży testy drgań poprzecznych Junker (DIN 65151) ujawniają krytyczne różnice w wydajności. Właściwy test Junkera poddaje stawy silnym ruchom bocznym. Inżynierowie używają go do dokładnego pomiaru utraty obciążenia zacisku w czasie.
Kleje w płynie sprawdzają się wyjątkowo dobrze w tych rygorystycznych testach. Po utwardzeniu całkowicie wypełniają luzy gwintowe. Ta solidna bariera z tworzywa sztucznego zapobiega początkowemu ruchowi bocznemu odpowiedzialnemu za poluzowanie. Warianty mechaniczne również charakteryzują się dobrą wydajnością, utrzymując dominujący moment obrotowy. Skutecznie zapobiegają całkowitemu rozwarstwieniu stawów. Jednakże w przypadku silnych wibracji poprzecznych konstrukcje mechaniczne mogą nadal pozwalać na niewielką utratę obciążenia zacisku. Metody blokowania chemicznego zazwyczaj lepiej utrzymują obciążenie zacisku pod czystym naprężeniem bocznym.
Konserwacja i możliwość ponownego użycia
Możliwość ponownego użycia ma duży wpływ na długoterminową strategię konserwacji. Inżynierowie aktywnie debatują nad możliwością ponownego użycia wkładek nylonowych. Ścisłe najlepsze praktyki nakazują ich wymianę po jednorazowym użyciu. Nylonowy kołnierz trwale odkształca się po pierwszym montażu. Wyrzucenie ich zwiększa zapasy na konserwację długoterminową. Absolutnie jednak zapewnia wspólne bezpieczeństwo.
Warianty wykonane w całości z metalu stanowią inne wyzwanie operacyjne. Niosą ze sobą bardzo duże ryzyko zatarcia gwintu podczas demontażu. Ryzyko związane ze spawaniem tarciowym znacznie wzrasta w przypadku stosowania sprzętu ze stali nierdzewnej.
Związki chemiczne wymagają podczas usuwania dużej siły mechanicznej (w przypadku koloru niebieskiego) lub miejscowego ciepła (w przypadku koloru czerwonego). Mechanicy terenowi muszą dokładnie oczyścić i oczyścić gwinty przed ponownym nałożeniem. Ręczny proces czyszczenia znacznie spowalnia prace konserwacyjne w terenie.
Realia wdrożeniowe i ryzyko montażu
Szybkość linii produkcyjnej a czas utwardzania
Szybkość montażu dyktuje wybór mocowania w środowiskach produkcyjnych o dużej skali. Opcje mechaniczne zapewniają natychmiastowe obciążenie zacisku o pełnej wytrzymałości. Po dokręceniu sprzętu przez operatora połączenie jest całkowicie zabezpieczone. Jest od razu gotowy do dynamicznych testów obciążeniowych.
Związki chemiczne wymagają dużej cierpliwości. Zwykle wymagają one od 10 do 20 minut początkowego czasu ustalania. Osiągnięcie pełnego utwardzenia chemicznego może z łatwością zająć do 24 godzin. To obowiązkowe okno utwardzania może poważnie zakłócić protokoły natychmiastowych testów obciążeniowych. Właśnie z tego powodu kierownicy produkcji często odrzucają metody chemiczne na szybkich liniach montażowych.
Założenie czystości
Należy wziąć pod uwagę trudną rzeczywistość warunków terenowych. Kleje w płynie wymagają nienagannie czystych, suchych i wolnych od oleju gwintów. W przeciwnym razie po prostu nie wyleczą się prawidłowo. Zanieczyszczenia olejami obróbczymi, środkami zapobiegającymi zatarciom lub smarami powodują katastrofalną awarię chemiczną. Klej pozostaje płynny, zamiast tworzyć stałe, termoutwardzalne tworzywo sztuczne.
Zanieczyszczenia powierzchniowe nie mają w dużej mierze wpływu na rozwiązania mechaniczne. Zapewniają niezawodną siłę blokowania nawet pokrytą gęstym olejem.
Najlepsza praktyka: Zawsze przeprowadzaj nowy test momentu obrotowego na konkretnym połączeniu podczas przełączania ze standardowej konfiguracji mechanicznej na blokadę chemiczną.
Częsty błąd: nakładanie trwałego czerwonego kleju na element złączny wymagający rutynowej comiesięcznej konserwacji. Próbując go naprawić, zniszczysz sprzęt.
Zmiany relacji momentu obrotowego i napięcia
Płynne środki chemiczne działają jak silny środek smarny podczas początkowego procesu mocowania. Inżynierowie muszą ostrożnie zmniejszać specyfikacje momentu obrotowego. Często konieczne jest zmniejszenie zastosowanego momentu obrotowego o około 20%. Niedostosowanie tej wartości może prowadzić do poważnego nadmiernego naprężenia. Swobodnie możesz złamać śrubę.
I odwrotnie, dominujące konstrukcje momentu obrotowego zachowują się zupełnie inaczej. Wymagają dodatkowego momentu obrotowego, aby pokonać tarcie samego mechanizmu blokującego. Należy mocno uwzględnić ten fizyczny opór, zanim śruba zacznie się rozciągać.
Koszt w skali: cena części a całkowity zastosowany koszt
Zapasy a zastosowanie
Ocena wydatków na sprzęt wymaga spojrzenia daleko poza cenę pojedynczej sztuki. Musisz wziąć pod uwagę skalę. Jedna butelka płynnego kleju wystarcza na wykonanie setek pojedynczych elementów złącznych. To radykalnie zmniejsza fizyczne zapasy magazynowe. Pomaga także ujednolicić zestawienia materiałów (BOM) dla różnych globalnych linii produktów.
Opcje mechaniczne wymagają magazynowania wielu określonych rozmiarów. Dla każdej średnicy śruby potrzebny jest inny kod SKU. Ta rzeczywistość natychmiast zwiększa ogólną liczbę SKU. Wymaga to znacznie większej fizycznej przestrzeni do przechowywania w obiekcie.
Koszty pracy
Należy bardzo dokładnie rozważyć czas pracy fizycznej. Dozowanie kropli chemicznych wymaga precyzji i czasu. Technicy muszą ostrożnie nałożyć dokładnie odpowiednią ilość. Muszą wytrzeć nieuniknione rozlane ciecze. Muszą także wcześniej przygotować i dokładnie oczyścić gwinty.
Natomiast operatorzy mogą korzystać z zautomatyzowanych narzędzi robotycznych. Mogą także używać szybkich, ręcznych sterowników do natychmiastowego dokręcania mechanicznej nakrętki. To mechaniczne podejście często zapewnia znacznie krótsze czasy cykli na złącze na linii montażowej.
Matryca decyzyjna: krótka lista Twojej metody zapobiegania rozluźnieniu
Skorzystaj z tego schematu krótkiej listy, aby pokierować kluczowymi wyborami inżynieryjnymi:
Wybierz produkt do zabezpieczania gwintów, jeśli: Gwintujesz w gwintowanym, nieprzelotowym otworze, gdzie fizycznie niemożliwe jest dokręcenie nakrętki. Powinieneś wybrać to również, jeśli waga lub przestrzeń są ściśle ograniczone. Jest również idealny, jeśli chcesz uszczelnić złącze przed wilgocią i korozją zewnętrzną.
Wybierz nylonową nakrętkę zabezpieczającą, jeśli: Temperatury robocze bezpiecznie utrzymują się poniżej 250°F. Wybierz tę opcję, jeśli wymagane jest natychmiastowe obciążenie złącza. Użyj go, gdy nie można zagwarantować czystości powierzchni, a zależy Ci na szybkim, jednoetapowym procesie montażu.
Wybierz całkowicie metalową nakrętkę zabezpieczającą, jeśli: Aplikacja wymaga ekstremalnie wysokiej temperatury. Dotyczy to także ciężkich silników i układów wydechowych. Są również idealne, gdy trudne warunki środowiskowe powodują szybki rozkład substancji chemicznych. Wybierz je, gdy wymagana jest trwała integralność strukturalna.
Tabela porównawcza metod zapobiegania poluzowaniu
Funkcja
Kleje chemiczne
Elementy złączne z wkładką polimerową
Projekty całkowicie metalowe
Maksymalna temperatura graniczna
Do 300°F (650°F w wersji specjalnej)
Do 250°F
1000°F+
Wymagany czas utwardzania
Tak (do 24 godzin)
Nie (natychmiastowe blokowanie)
Nie (natychmiastowe blokowanie)
Możliwość uszczelniania gwintów
Doskonały
Słaby
Słaby
Odporność na wibracje
Znakomity
Wysoki
Wysoki
Wrażliwość na olej
Niezwykle wysoki
Niski
Niski
Następne kroki
Zdecydowanie zalecamy przeprowadzenie testów Junkera specyficznych dla aplikacji przed masową produkcją. Przed sfinalizowaniem zestawienia komponentów skonsultuj się bezpośrednio z dedykowanym inżynierem elementów złącznych. Potrzebujesz twardych danych empirycznych. Musisz udowodnić, że wybrana metoda rzeczywiście jest w stanie sprostać dokładnie Twoim warunkom operacyjnym. Oto cztery istotne kroki, które należy podjąć już teraz:
Określ bezwzględną maksymalną temperaturę roboczą podczas szczytowych obciążeń.
Oceń wymagania dotyczące szybkości linii produkcyjnej i akceptowalne wąskie gardła.
Określ ściśle wymaganą częstotliwość demontażu w terenie.
Dokładnie przetestować przykładowe złącza pod spodziewanymi drganiami poprzecznymi.
Długotrwała debata na temat tych rozwiązań przemysłowych nie dotyczy obiektywnej wyższości jednego nad drugim. Zamiast tego prawdziwy sukces inżynieryjny polega na idealnym dopasowaniu mechanizmu utrzymującego do konkretnych warunków środowiskowych Twojego zespołu. Chemikalia doskonale sprawdzają się w ślepych otworach i nieskazitelnych środowiskach produkcyjnych. Sprzęt mechaniczny sprawdza się w ekstremalnych temperaturach i w szybkich, ciężkich zastosowaniach.
Dokładnie oceń parametry temperatury. Przejrzyj harmonogramy konserwacji i możliwości linii montażowej. Kieruj swoje pilne pytania techniczne do naszego zespołu wsparcia technicznego, aby uzyskać kompleksową konsultację dotyczącą wspólnej oceny. Sprawdź nasz katalog cyfrowy i szczegółowe specyfikacje. Z łatwością znajdziesz precyzyjne okucia zamykające i chemiczne środki zabezpieczające potrzebne do Twojego kolejnego krytycznego projektu.
Często zadawane pytania
P: Czy mogę używać jednocześnie Loctite i nakrętki zabezpieczającej?
O: Ogólnie rzecz biorąc, jest to niepotrzebne i wysoce zbędne. Nylonowy pierścień może poważnie zakłócać proces beztlenowego utwardzania ciekłego kleju. Co więcej, połączenie całkowicie metalowej konstrukcji blokującej z substancjami chemicznymi o wysokiej wytrzymałości sprawia, że demontaż jest praktycznie niemożliwy. Próbując go rozebrać, prawdopodobnie zniszczysz sprzęt.
P: Czy nylonowe nakrętki zabezpieczające nadają się do wielokrotnego użytku?
Odpowiedź: Ściśle mówiąc, nie. Utrzymujący się nylonowy kołnierz trwale odkształca się na gwintach śrub po pierwszym montażu. Lotnictwo i krytyczne normy konstrukcyjne wyraźnie nakazują ich wymianę już po jednym użyciu. Gwarantuje to niezawodny moment obrotowy i bezkompromisowe bezpieczeństwo połączeń.
P: Czy dzielone podkładki zabezpieczające działają lepiej niż Loctite?
O: Nie. Współczesny konsensus inżynieryjny, mocno poparty rygorystycznymi testami Junkera, pokazuje, że standardowe podkładki z pierścieniem dzielonym są całkowicie nieskuteczne w przypadku silnych wibracji poprzecznych. Kleje chemiczne lub powszechnie stosowane nakrętki momentowe są znacznie lepsze w przypadku trwałego zabezpieczania obciążeń dynamicznych.