ボルト接合が不適切に固定されていると、致命的な機械的故障が発生することがよくあります。部品が激しい振動に耐えると、標準の留め具はすぐに緩みます。熱サイクルと動的負荷により、この危険なプロセスが加速されます。この張力の喪失により、システム全体が危険にさらされます。業界の監視機関は、この危険が増大していることを認識しています。 NTSB などの組織による安全警告では、ファスナーの緩みが定期的に強調されています。彼らはそれが重大な事故や機械故障の主な根本原因であると主張しています。適切な固定技術を無視すると、重大な安全上の問題が発生する危険があります。
この記事では、詳細を説明する包括的で証拠に基づいたガイドを提供します。 ロックナットの正しい使い方 。動作環境に合わせた実用的な選択基準がわかります。組み立てミスをなくすために、段階的な取り付け手順を説明します。また、実証済みのトルク検証方法も検討します。以下を読んで、これらの重要なテクニックをマスターしてください。次の組み立てプロジェクトでは、妥協のない接合部の完全性が保証されます。
重要なポイント
方向が重要: ロック機能 (ナイロン リングや歪んだねじなど) は常に、合わせ面から離れた外側を向く必要があります。
再利用可能というのは、ほとんどの一般的なトルク ナットにとって誤解です。再使用するとロック機能が低下し、ジョイントの安全性が損なわれます。
ファスナーの疲労を引き起こさずに適切なクランプ力を実現するには、正確な締め付けトルクと適切なボルトねじ山の係合が不可欠です。
材料の選択 (ナイロン対全金属) は、環境要因、特に動作温度と化学薬品への曝露によって決定する必要があります。
エンジニアリングの問題: 標準ナットが失敗する理由 (そしていつアップグレードするか)
自己緩みのメカニズムを理解する
エンジニアは常に自己緩みのメカニズムと戦っています。標準ナットは純粋に摩擦に依存しています。この静止摩擦は、合わせ面間のクランプ力によって発生します。動的振動はこの静摩擦を簡単に克服します。横方向のジョイントの動きにより、糸が横方向に滑ります。最初の摩擦がなくなると、ナットは急速にねじ山から離れます。数秒でクランプ力が失われます。ユンカー振動試験などの試験により、この現象が繰り返し証明されています。標準的なファスナーは、激しい横方向の振動が発生すると、予圧がすべて失われます。
ロックナットの達成基準
これを修正するには、特別な機械的介入が必要です。適切なロック機構は、卓越したトルクを提供する必要があります。この用語は、完全にクランプされていない場合でも、ファスナーが回転に抵抗することを意味します。ボルトのネジ山を積極的に掴みます。この一定の回転抵抗により、動的な負荷がかかってもナットが後退するのを防ぎます。振動に対するセーフティネットとして機能します。たとえクランプ力がいくらか低下したとしても、支配的なトルクによってファスナーはシャフトに固定されたままになります。
失敗の代償
標準ファスナーのアップグレードに失敗すると、重大なリスクが伴います。実稼働環境では、コストのかかる計画外のダウンタイムに直面します。重機は、動作中にリンクが外れると壊滅的な損傷を受けます。機器の修理はメンテナンス予算をすぐに使い果たしてしまいます。さらに重要なことは、アセンブリが緩んでいるとオペレーターにとって重大な安全上の危険が生じることです。ブラケットが落下したりローターが外れたりすると、致命傷を負う可能性があります。ロック式ファスナーにアップグレードすると、これらの大きなリスクが効果的に軽減されます。物理的な機器と人員の両方を保護します。
ソリューション カテゴリ: 用途に適したロック ナットの選択
特定の環境に適したファスナーを選択する必要があります。それらを主に 3 つのタイプに分類します。それぞれが機械設計において異なる目的を果たします。間違った選択をすると、早期の関節不全につながります。
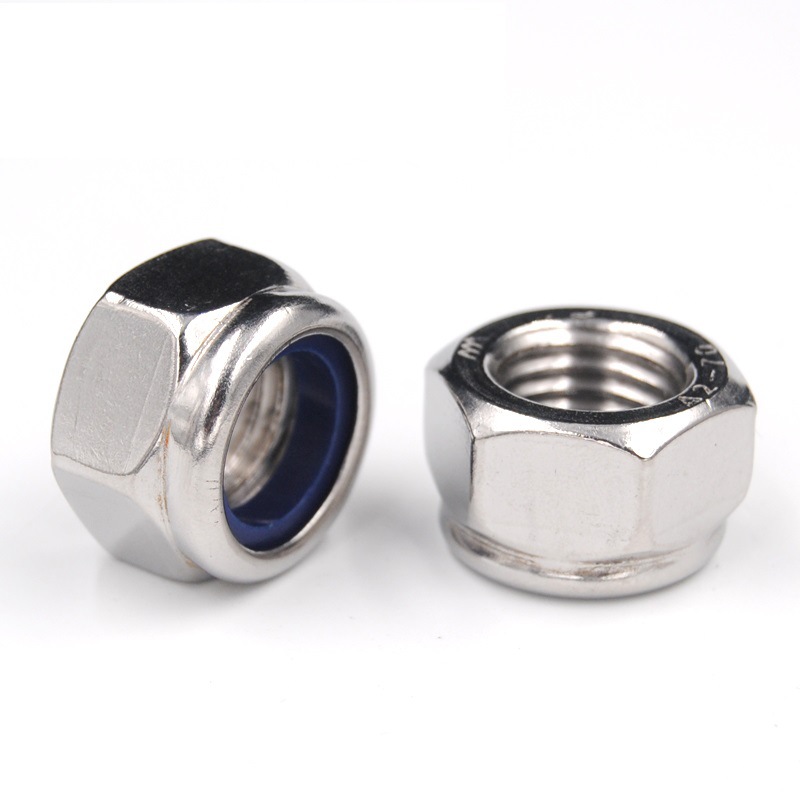
ナイロンインサートロックナット(ナイロック)
これらの留め具はポリマー リングを使用して摩擦を生み出します。取り付け中にボルトのネジ山がこのネジ山のないリングに食い込みます。日常の用途に非常に効果的です。また、湿気をわずかに遮断します。
これらは歪んだねじ山設計に依存しています。メーカーは上糸を少し丸く潰してしまいます。ポリマーインサートなしでもしっかりとグリップします。金属と金属の接触により、強力な支配トルクが生成されます。
ジャムナット(2ナットシステム)
この伝統的な方法では、標準ナットに薄いナットを押し込みます。 2 つのナットが互いに押し合い、所定の位置にロックされます。特別なインサートや変形したねじ山は必要ありません。
ファスナー選択ガイド
タイプ |
ベストアプリケーション |
主な制限事項 |
温度耐性 |
ナイロンインサート |
自動車、高振動 |
250°F を超えると故障します |
低から中 |
オールメタル |
航空宇宙、重機 |
かじりやすい |
非常に高い |
ジャムナット |
狭いクリアランス、ロッドエンド |
組み立てミスのリスクが高い |
高い |
ロックナットの使用方法: 段階的な取り付け手順
厳格なプロトコルに従うことで、ジョイントの完全性が保証されます。正確なインストール手順の概要を以下に示します。これらの手順のいずれかをスキップすると、支配トルクのメカニズムが損なわれます。
1. 準備と検査
まず、ボルトのネジ山を確認します。それらは完全に清潔でなければなりません。汚れ、錆、古いネジロックなどを取り除きます。完全に損傷がないことを確認してください。バリやねじ山が交差すると、ロック機構が破壊されます。また、ねじ山がナットの特定のピッチと正確に一致していることを確認する必要があります。
2. オリエンテーションのルール
チームのために厳密な視覚的ルールを確立する必要があります。平らな金属側が最初にボルトに取り付けられます。ロック機構はジョイントから離れた外側を向いています。これはナイロンリングと歪んだカラーの両方に当てはまります。この向きを逆にすると、ロック機構が正しく係合できなくなります。また、ファスナーを横切る危険もあります。
3. 初期ねじ切り(手締め)
最初は手でファスナーにネジを通します。ボルトシャフトに沿って自由に回転させます。顕著な抵抗を感じたら停止してください。この正確な点は、ボルトがロック機構に当たっていることを示しています。ここまでのプロセスは、標準のファスナーと同じように感じられます。
4. ナイロンリングの仕様
その間 ナイロンロックナットの取り付け、この物理的抵抗は完全に正常であることを理解してください。ポリマーリングは金属糸の周囲で意図的に変形します。この強制的な変形により、必要な摩擦ロックが作成されます。これ以上手で回すことはできません。この支配的なトルクを克服するには、手動ツールに移行する必要があります。
5. ナットの打ち込み
調整されたハンドツールを使用して、それを元に戻します。ソケットレンチまたはトルクレンチが最適です。旋回途中で止まることなくスムーズに走行してください。高速インパクトレンチを使用しないようチームに警告してください。回転速度が高いと、極度の摩擦が発生します。この強烈な熱により、ポリマーインサートが簡単に溶けてしまいます。金属製ファスナーの場合、インパクトツールはほぼ瞬時に深刻なかじりを引き起こします。ゆっくりと安定した回転により、これらの重大な障害が防止されます。
ボルトのねじ山のかみ合いと締め付けトルクの検証
インストール後に作業を検証する必要があります。目視チェックと正確な機械的測定により、将来の故障を防ぎます。関節がきついと感じたからといって、関節が安全であるとは考えないでください。
ボルトねじのかみ合いの計算
エンジニアリング規格では、重要な接合部の厳密な嵌合ルールが定義されています。完全に達成しました ボルトのねじ山は、 ねじ山が目に見える場合にのみ係合します。具体的には、1 ~ 3 つの完全なねじ山がロック機構を完全に越えて伸びる必要があります。なぜこれがそれほど重要なのでしょうか?かみ合いが不十分な場合は、せん断破壊の直接的な原因となります。動的負荷がかかると雌ねじがすり減ります。クランプ力は瞬時にゼロになります。アセンブリを承認する前に、必ずネジの突出を目視で確認してください。ボルトが同一面または凹みにある場合は、ボルトが短すぎます。
正しい締め付けトルクで締め付ける
トルクは最終的なクランプ力を直接決定します。標準的な計算式では、この関係が計算されます。一般的なトルク スタイルでは、わずかに高いトルク入力が必要です。実際のクランプが始まる前に内部摩擦と闘います。この回転抵抗をベースライン トルク値に追加する必要があります。この計算により、目標のクランプ荷重を確実に達成できます。支配的なトルクを考慮しないと、ジョイントの締め付けが不十分になります。
化学潤滑には十分注意してください。推奨 焼き付き締付けトルク仕様が大幅に変化します。 防止剤やオイルを塗布すると潤滑剤は、相手ねじ間の摩擦を大幅に軽減します。潤滑されたねじ山に乾燥トルク値を適用すると、ねじ山を締めすぎてしまいます。この一般的なエラーにより、ファスナーが完全に伸びたり破損したりしてしまいます。ボルトが弾性限界を超えて変形します。使用する特定の潤滑剤に応じて、トルク レンチの設定を常に調整してください。
実装のリスク: 再利用性、かじり、メンテナンス
現場での経験から、いくつかのよくある落とし穴が明らかになります。それらを回避すると、アセンブリが長持ちし、安全になります。これらのリスクを無視すると、現場での早期の失敗につながります。
シングルユースルール (経験/採用リスク)
再利用に関して大きなリスクに直面します。ナイロンインサートと歪んだ金属ネジは、最初の組み立て中に永久に変形します。特定のボルトのネジ山に完全に適合します。したがって、決して再利用しないでください。それらを再利用すると、誤った安心感が生まれます。一度の使用でグリップ力は著しく低下します。支配的なトルクは安全な動作限界を下回ります。取り外した後は必ずすぐに廃棄してください。安全マージンを維持するために、厳密に使い捨ての消耗品として扱ってください。
かじり防止(冷間圧接)
ステンレス鋼のハードウェアは独特の物理的脅威をもたらします。ステンレスボルトにステンレスナットを使用すると、ネジ部の焼き付きが発生する場合があります。業界ではこれを冷間圧接またはかじりと呼んでいます。高い摩擦により、ネジ山から保護酸化物層が剥がれます。地金は圧力下で永久に固定されます。一度開始すると元に戻すことはできません。この災害を防ぐには、組み立て前に特定の焼き付き防止剤を塗布してください。あるいは、分子結合を防ぐためにナットとボルトに異なる合金グレードを使用します。
検査プロトコル
定期的なメンテナンスのチェックリストを作成する必要があります。現場で定期的に関節の完全性を評価してください。以下の正確な手順をメンテナンス プロトコルに組み込みます。
関節の弛緩を早期に発見するために、定期的なトルク監査を実施してください。離脱トルクを定期的に確認してください。
後退の兆候がないか定期的に目視検査を行ってください。塗装されたネジ山に露出した新しい金属を探してください。
セキュリティトルクパテを使用してファスナーの位置に印を付けます。ナットからフランジまで直線を引きます。これにより、緩みを簡単に視覚的に確認できます。
すべてのメンテナンス チェックを集中エンジニアリング ログに記録し、長期的なパフォーマンスを追跡します。
結論
締結プロトコルを標準化することは非常に重要です。エンジニアリング チームとメンテナンス チーム全体で厳密な一貫性を確保することで、障害を防止します。適切な選択が長期的な共同成功を左右します。ナイロン、金属、またはジャムの構成の選択は、3 つの要素によって決まります。動作温度、振動の激しさ、空間的クリアランスを評価する必要があります。すべての用途に単一のファスナーが機能するということはありません。
アセンブリの完全性を偶然に任せないでください。プロジェクトを開始する前に、技術仕様表を参照してください。大量購入に関するアドバイスについては、ファスナーの専門家にお問い合わせください。選択したハードウェア アプリケーションに正確に合わせた特定のトルク チャートを常に確認してください。これらの構造化された手順を実行することで、安全で信頼性の高い機械の構築が保証されます。
よくある質問
Q: ロックナットにはロックワッシャーを使用する必要がありますか?
A: 一般的にはありません。それらを組み合わせると冗長になります。両方を使用すると、実際には関節が不安定になる可能性があります。ロック機構は、緩みを防ぐために必要な支配トルクをすでに提供しています。ワッシャーを追加すると、別の故障箇所が発生します。これにより、時間の経過とともに埋め込んだり緩和したりできる追加の表面が導入されます。
Q: ロックナットはどちら向きに取り付けられますか?
A: 平らな標準の金属側が最初にボルトにねじ込まれます。盛り上がったロックリングまたは歪んだカラーは外側を向く必要があります。この向きにより、ボルトはロック機構に係合する前に標準ねじ山をスムーズに通過できます。逆にすると適切な噛み合いができなくなります。
Q:ロックナットの取り付けにインパクトドライバーは使えますか?
A: このような行為は強く推奨されません。高速インパクトツールは激しい摩擦熱を発生します。この熱によりナイロンインサートが容易に溶け、グリップが損なわれます。全金属スタイルの場合、高速ではねじのかじりや冷間溶接のリスクが大幅に増加します。常に校正された手動工具を使用してください。
Q: ナイロンロックナットは何回再利用できますか?
A: ゼロです。重要な用途の場合、これらは厳密に使い捨てのファスナーです。ナイロンインサートは、最初の取り付け時に永久に変形します。再使用すると、卓越トルクが完全に損なわれます。業界の安全基準を維持するには、新しいものと交換する必要があります。