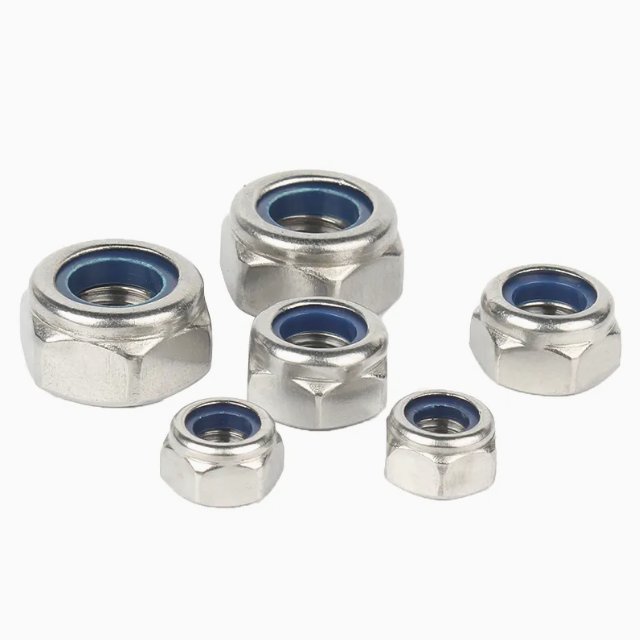
Правильная сборка крепежа представляет собой критическую проблему обеспечения механического соответствия. Это не просто работа на выходные, сделанная своими руками. Неправильная установка может легко привести к серьезному ослаблению вибрации. Этот сбой приводит к внезапному простою оборудования и создает серьезную угрозу безопасности. Многие технические специалисты во время сборки сталкиваются с общим вопросом. Они часто спрашивают в какую сторону заходит контргайка , чтобы гарантировать максимальную безопасность.
Хотя вопрос может показаться слишком простым, правильный ответ может быть разным. Это во многом зависит от конкретного стиля используемого вами крепежного компонента. Застежка с нейлоновым кольцом ведет себя совершенно иначе, чем цельнометаллическая гайка или конструкция с двойной гайкой. Вы должны понимать эти различия, чтобы избежать катастрофического разрушения суставов.
В этой статье представлено подробное руководство по правильной технике установки. Мы изучим основные механические принципы, управляющие этими крепежами. Вы изучите конкретные правила ориентации и проанализируете распространенные риски неудач. Мы также очерчиваем четкие критерии оценки современных решений по креплению для обеспечения долгосрочной целостности суставов.
Ключевые выводы
Быстрый ответ: для стандартной контргайки с нейлоновой вставкой металлическое основание сначала навинчивается на болт; нейлоновое кольцо обращено наружу.
Механические требования: должен конец затвора полностью проходить через нейлоновую вставку, чтобы правильно задействовать запирающий механизм.
Предупреждение о повторном использовании. Стопорные гайки с нейлоновыми вставками, как правило, одноразовые; их повторное использование резко ухудшает их удерживающую способность и ставит под угрозу надежность сборки.
Ограничения применения: Нейлоновые вставки выходят из строя при высоких температурах (обычно выше 250°F/121°C), поэтому для экстремальных условий требуются цельнометаллические альтернативы.
Окончательный ответ: в какую сторону закручивается контргайка?
Направление установки имеет большое значение для стабильности соединения. Необходимо правильно расположить крепеж, чтобы распределить нагрузку. Плоская цельнометаллическая сторона всегда выступает в качестве несущей поверхности. Сначала проденьте эту сторону на застежку. Он должен полностью прилегать к стиральной машине. Если вы не используете шайбу, она должна прилегать к сопрягаемой поверхности заподлицо.
Понимание правильного Ориентация нейлоновой вставки обеспечивает правильную активацию запирающего механизма. Посмотрите внимательно на компонент. Вы заметите, что на одной стороне имеется видимое нейлоновое кольцо. Производители часто окрашивают это кольцо в синий или белый цвет. Некоторые модели также имеют слегка закругленную или куполообразную верхнюю часть. Эта сторона должна быть обращена наружу. Он должен быть направлен в сторону от материала, который вы закрепляете.
Расположение плоской стороной вниз обеспечивает оптимальный контакт с поверхностью. Правильный контакт поверхности создает трение о основной материал. Это трение предотвращает вращение всего узла во время финальной фазы затяжки. Он также защищает структурную целостность ваших базовых компонентов.
Правила зацепления резьбы определяют окончательную надежность соединения. Компонент не может функционировать надежно, если резьба не полностью проходит через воротник. Вы должны обеспечить как минимум две-три полные витки резьбы. Конец болта выступает за нейлоновое кольцо. Этот выступ подтверждает, что нейлоновый материал полностью зацепился за внешнюю резьбу. Если нити остаются скрытыми внутри воротника, соединение остается опасно незакрепленным.
Механика: как стопорная гайка с нейлоновой вставкой предотвращает поломку
Эти крепления основаны на постоянном трении, предотвращающем ослабление. Мы называем это механизмом преобладающего крутящего момента. Нейлоновая вставка имеет внутренний диаметр несколько меньший, чем внешняя резьба ответного крепежа. Эта разница в размерах является преднамеренной и имеет решающее значение для запирающего действия.
При затяжке происходит специфический процесс деформации. Проходя через воротник, застежка проникает в пластик. Металлические нити фактически прорезали свой путь в нейлоновое кольцо. Это действие сжимает нейлон. Сжатый материал сразу пытается вернуться к исходной форме за счет упругой памяти. Эта эластичность создает высокое радиальное трение. Трение плотно захватывает нити и яростно сопротивляется вибрационному ослаблению.
Ориентация напрямую определяет успех этого механического процесса. Установка Стопорная гайка нейлоновой вставки, перевернутая назад, создает непосредственную опасность при сборке. Внешняя резьба упрется в плотный нейлоновый ограничитель, прежде чем они должным образом совместятся с металлической резьбой. Это преждевременное ограничение резко увеличивает риск перекрестного использования потоков.
Перекрестная резьба навсегда повреждает металлическую резьбу. Это также создает ложные показания крутящего момента вашего ключа. Ваши инструменты покажут, что соединение плотное. Однако напряжение исходит от застрявшего нейлона, а не от зажатых материалов. Соединение в конечном итоге выйдет из строя при нормальных рабочих нагрузках.
Категории решений: Правила ориентации для других вариантов контргайки
Инженеры определяют разные стили крепежа для разных условий. Каждый стиль имеет уникальные правила установки. Перед началом сборки необходимо правильно определить тип компонента.
Цельнометаллические контргайки (Stover/Toplock)
У этих компонентов отсутствует видимое пластиковое кольцо. Вы используете их в основном в условиях высокой температуры или сильного стресса.
Идентификация: Они имеют отчетливо коническую или скошенную вершину. Верхняя нить намеренно деформируется при изготовлении.
Ориентация: Плоская, неискаженная сторона обращена к материалу. Сначала заправляйте эту сторону. Деформированная коническая сторона всегда обращена наружу. Проведение застежки через деформированную резьбу создает фиксирующее трение.
Фланцевые стопорные гайки (зубчатые и незубчатые)
Эти устройства устраняют необходимость в отдельной стиральной машине. Они эффективно справляются с широким распределением нагрузки.
Идентификация: Имеют встроенную подставку для шайбы. Это основание значительно шире верхней части застежки. Некоторые версии имеют зубцы внизу.
Ориентация: Более широкое фланцевое основание должно полностью прилегать к сопрягаемой поверхности. Зубцы впиваются в основной материал, предотвращая вращение назад.
Конфигурация с двойной гайкой (контргайкой)
Для тяжелого машиностроения часто требуется система с двумя гайками. Эта конфигурация сбивает с толку многих механиков из-за ее нелогичного инженерного стандарта.
Сначала навинчиваете тонкую гайку на крепеж. Затяните его примерно на 25–50 % от окончательного значения крутящего момента.
Накручиваешь стандартную толстую гайку на секунду.
Вы надежно удерживаете тонкую гайку гаечным ключом.
Вы полностью затягиваете толстую гайку к тонкой гайке.
Этот процесс разгружает резьбу тонкой гайки. Это заставляет два компонента прижиматься друг к другу. Ссылаясь на принципы Bolt Science, это встречное вращение фиксирует сборку гораздо эффективнее, чем установка толстой гайки первой.
Риски внедрения: дорогостоящие ошибки при сборке контргайки
Неправильные протоколы сборки разрушают целостность суставов. Даже опытные специалисты допускают дорогостоящие ошибки при работе с этими специализированными компонентами. Вы должны осознавать эти риски внедрения, чтобы поддерживать стандарты безопасности.
Заблуждение повторного использования представляет собой наиболее распространенную ошибку сборки. Механики часто снимают использованный крепеж и устанавливают его заново, чтобы сэкономить время. Вы должны избегать этой практики. Режущее действие необратимо деформирует пластиковый воротник. Повторное использование компонента резко ухудшает его запирающий момент. Отраслевые стандарты соответствия конструкциям строго исключают сборки, в которых повторно используются пластиковые крепления. Относитесь к ним строго как к предметам одноразового использования.
Ошибки в спецификации крутящего момента также досаждают сборочным линиям. Стандартные таблицы крутящих моментов предполагают свободное вращение резьбы. Однако пластиковый воротник добавляет значительный преобладающий крутящий момент. Вы ощущаете это сопротивление еще до того, как застежка коснется основного материала. Сборочные бригады должны скорректировать расчеты динамометрических ключей, чтобы учесть это дополнительное трение. Если не скорректировать расчеты, фактическое соединение окажется недостаточно затянутым.
Термические и химические неисправности полностью разрушают запирающий механизм. Вы должны соблюдать экологические ограничения материалов, которые вы используете. Установка стандартных пластиковых вставок в автомобильные моторные отсеки приводит к плавлению воротника. Использование их в зонах интенсивной химической промывки приводит к разрушению полимера. Как только пластик разрушается, вы полностью теряете виброустойчивость.
Убедитесь, что плоская металлическая сторона обращена к сопрягаемой поверхности.
Отбор крепёжных решений в шорт-листе: оценочные размеры
Выбор правильного крепежного решения требует систематической оценки. Вы должны проанализировать вашу конкретную операционную среду. Различные параметры диктуют совершенно разные варианты аппаратного обеспечения.
Температурные ограничения определяют выбор базового материала. Стандартные пластиковые манжеты выходят из строя при температуре около 250°F (121°C). Они становятся мягкими и теряют упругую память. При повышенных температурах вы должны сопоставить эти пределы с цельнометаллическими альтернативами класса C. Цельнометаллические компоненты легко выдерживают экстремальные температуры. Они также устойчивы к агрессивным промышленным химикатам, которые в противном случае растворили бы полимерные вставки.
Сила вибрации заставляет оценить передовые технологии запирания. Стандартный пластиковый воротник хорошо выдерживает умеренную вибрацию. Однако аэрокосмическая промышленность и тяжелая камнедробильная техника создают экстремальные динамические нагрузки. В этих сценариях вам необходимо перейти от стандартного крепежа к системе шайб с клиновым замком. Такие бренды, как Nord-Lock, для фиксации соединения используют напряжение, а не трение. В качестве альтернативы вы можете указать протоколы страховочной проволоки для абсолютного физического удержания.
Масштабируемость сильно влияет на крупносерийные производственные среды. Вы должны сбалансировать скорость сборки и цену за единицу продукции. Пластиковые застежки-ворота обеспечивают отличный баланс для общего производства. Они устанавливаются быстро и требуют минимального специализированного инструмента. Цельнометаллические компоненты стоят немного дороже и требуют более высокого момента затяжки. Химические резьбовые фиксаторы, такие как Loctite, представляют собой еще одну альтернативу. Однако жидкие резьбовые фиксаторы требуют точного нанесения, увеличивают время отверждения и усложняют разборку при обслуживании. Вы должны сопоставить эти производственные узкие места с вашими эксплуатационными потребностями.
Заключение
Правильная ориентация крепежа гарантирует механическую целостность ваших сборок. Всегда сначала проверяйте плоскую металлическую боковую резьбу. Несущая поверхность должна плотно прилегать к материалам. Убедитесь, что нейлоновое кольцо обращено наружу. Самое главное, обеспечить достаточный выступ, чтобы внешняя резьба полностью зацеплялась со стопорным кольцом.
Внедрение лучших практик предотвращает дорогостоящие сбои. Отдавайте приоритет правильным характеристикам крутящего момента, учитывающим преобладающее трение. Обеспечьте соблюдение строгих протоколов одноразовой замены в ваших группах обслуживания. Деформированные крепления немедленно выбрасывайте.
Примите меры перед следующим проектом сборки. Обратитесь к своим внутренним инженерным спецификациям. Ознакомьтесь с термическими и химическими пределами выбранных вами материалов. Если вы работаете в экстремальных условиях, обратитесь к специализированному поставщику оборудования. Они могут помочь вам в массовом выборе компонентов для критически важных приложений.
Часто задаваемые вопросы
Вопрос: Можете ли вы закрутить контргайку задом наперед?
О: Да, физически возможно заправить его назад, но это приведет к серьезным механическим последствиям. Нити ударяются о плотное стопорное кольцо, прежде чем совместиться с металлической резьбой. Такое несоосность значительно увеличивает риск перекоса резьбы и приводит к полной потере удерживающей способности.
Вопрос: Нужна ли вам шайба с контргайкой?
О: Да, обычно вам нужна стиральная машина. Шайбы равномерно распределяют физическую нагрузку по сопрягаемой поверхности. Они также предотвращают врезание токарного оборудования в более мягкий основной материал и его необратимое повреждение на заключительном этапе затяжки.
Вопрос: Стоит ли использовать Loctite с нейлоновой контргайкой?
О: Нет, вам следует избегать использования химических фиксаторов резьбы с этими крепежными деталями. Химические вещества в жидких резьбовых фиксаторах могут химически разрушить и ослабить пластиковую манжету. Механическое трение воротника уже предотвращает его ослабление, что делает жидкие фиксаторы резьбы совершенно ненужными.
Вопрос: Сколько ниток должно торчать из контргайки?
О: Признанный отраслевой стандарт требует, чтобы две-три полные нитки выступали за стопорное кольцо. Этот выступ гарантирует, что внешняя резьба полностью зацепится за фрикционный механизм, обеспечивая максимальную безопасность соединения.