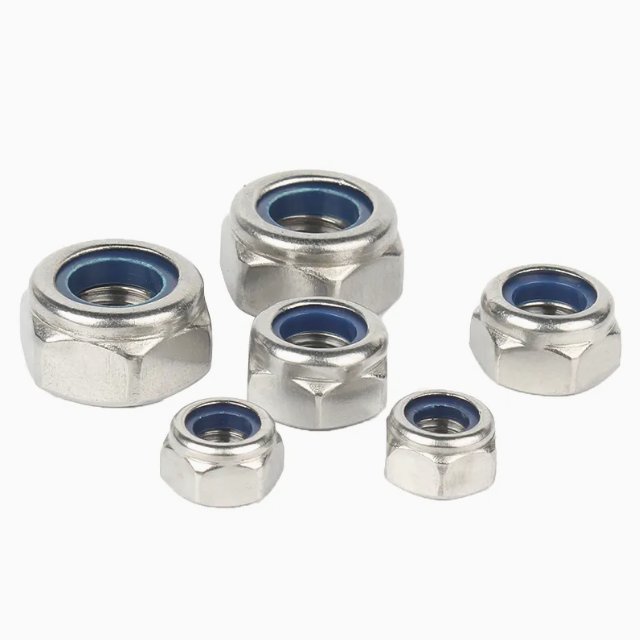
Prawidłowe zamontowanie zespołu łącznika stanowi krytyczny problem zgodności mechanicznej. To nie jest tylko weekendowe zadanie typu „zrób to sam”. Nieprawidłowy montaż może łatwo doprowadzić do poważnego poluzowania drgań. Awaria ta powoduje nagłe przestoje sprzętu i wprowadza ogromne zagrożenia bezpieczeństwa. Wielu techników podczas montażu staje przed częstym pytaniem. Często pytają w którą stronę należy założyć nakrętkę zabezpieczającą , aby zapewnić maksymalne bezpieczeństwo.
Chociaż pytanie może wydawać się zbyt proste, prawidłowa odpowiedź jest różna. Zależy to w dużej mierze od konkretnego stylu używanego elementu mocującego. Nylonowe łączniki pierścieniowe zachowują się zupełnie inaczej niż całkowicie metalowa nakrętka lub konfiguracja z podwójną nakrętką. Musisz zrozumieć te różnice, aby uniknąć katastrofalnej awarii stawu.
Artykuł ten zawiera wyczerpujący przewodnik na temat prawidłowych technik instalacji. Zbadamy podstawowe zasady mechaniczne rządzące tymi elementami złącznymi. Poznasz konkretne zasady orientacji i przeanalizujesz typowe ryzyko awarii. Przedstawiamy także jasne kryteria oceny nowoczesnych rozwiązań mocowań zapewniających długoterminową integralność złącza.
Kluczowe dania na wynos
Szybka odpowiedź: W przypadku standardowej nakrętki zabezpieczającej z wkładką nylonową najpierw nakręca się metalową podstawę na śrubę; nylonowy pierścień jest skierowany na zewnątrz.
Wymagania mechaniczne: musi Koniec śruby całkowicie przechodzić przez nylonową wkładkę, aby prawidłowo zaczepić mechanizm blokujący.
Ostrzeżenie dotyczące ponownego użycia: Nakrętki zabezpieczające z wkładką nylonową są zazwyczaj jednorazowego użytku; ich ponowne użycie drastycznie pogarsza ich siłę trzymania i pogarsza niezawodność montażu.
Ograniczenia zastosowań: Wkładki nylonowe zawodzą w wysokich temperaturach (zwykle powyżej 250°F/121°C), co wymaga stosowania całkowicie metalowych alternatyw w ekstremalnych warunkach.
Ostateczna odpowiedź: w którą stronę działa nakrętka zabezpieczająca?
Kierunek montażu ma istotne znaczenie dla stabilności połączenia. Należy prawidłowo ustawić łącznik, aby rozłożyć obciążenie. Płaska, całkowicie metalowa strona zawsze pełni rolę powierzchni nośnej. Najpierw nawlecz tę stronę na łącznik. Musi przylegać całkowicie do podkładki. Jeśli nie używasz podkładki, musi ona przylegać równo do powierzchni współpracującej.
Zrozumienie właściwe Ułożenie nylonowej wkładki zapewnia prawidłowe działanie mechanizmu blokującego. Przyjrzyj się uważnie komponentowi. Zauważysz, że po jednej stronie znajduje się widoczny nylonowy pierścień. Producenci często kolorują ten pierścień na niebiesko lub biało. Niektóre projekty mają również lekko zaokrąglony lub wypukły blat. Ta strona musi być skierowana na zewnątrz. Powinien być skierowany w stronę przeciwną do mocowanego materiału.
Ułożenie płaską stroną do dołu zapewnia optymalny kontakt z powierzchnią. Właściwy kontakt powierzchniowy powoduje tarcie o materiał podstawowy. Tarcie to zapobiega obracaniu się całego zespołu podczas końcowej fazy dokręcania. Chroni także integralność strukturalną komponentów podstawowych.
Zasady łączenia gwintów określają ostateczne bezpieczeństwo połączenia. Element nie może bezpiecznie działać, jeśli gwinty nie przechodzą całkowicie przez kołnierz. Należy zapewnić minimum dwa do trzech pełnych wątków koniec śruby wystaje poza nylonowy pierścień. Występ ten potwierdza, że materiał nylonowy w pełni połączył się z gwintami zewnętrznymi. Jeśli gwinty pozostaną ukryte wewnątrz kołnierza, złącze pozostanie niebezpiecznie niezabezpieczone.
Mechanika: jak nakrętka zabezpieczająca z wkładką nylonową zapobiega awariom
Te elementy złączne opierają się na ciągłym tarciu, aby zapobiec poluzowaniu. Nazywamy to mechanizmem dominującego momentu obrotowego. Wkładka nylonowa ma nieco mniejszą średnicę wewnętrzną niż gwint zewnętrzny współpracującego łącznika. Ta różnica wielkości jest zamierzona i kluczowa dla działania blokującego.
Podczas dokręcania następuje specyficzny proces deformacji. Gdy element mocujący przechodzi przez kołnierz, wciska się w tworzywo sztuczne. Metalowe nici faktycznie wycinają własną ścieżkę w nylonowym pierścieniu. Ta czynność ściska nylon. Sprasowany materiał natychmiast stara się powrócić do swojego pierwotnego kształtu dzięki elastycznej pamięci. Ta elastyczność powoduje wysokie tarcie promieniowe. Tarcie mocno chwyta gwinty i gwałtownie przeciwdziała poluzowaniu wibracyjnemu.
Orientacja bezpośrednio decyduje o powodzeniu tego mechanicznego procesu. Instalowanie Nakrętka zabezpieczająca z wkładką nylonową odwrócona do tyłu stwarza bezpośrednie zagrożenie podczas montażu. Gwinty zewnętrzne uderzą w ciasne nylonowe ograniczenie, zanim prawidłowo zrównają się z metalowymi gwintami. To przedwczesne ograniczenie drastycznie zwiększa ryzyko wystąpienia cross-thread.
Przekręcenie gwintu trwale uszkadza metalowe gwinty. Tworzy również fałszywe odczyty momentu obrotowego na kluczu. Twoje narzędzia wskażą, że połączenie jest szczelne. Jednak napięcie pochodzi z zakleszczonego nylonu, a nie z zaciśniętych materiałów. Złącze ostatecznie ulegnie uszkodzeniu pod normalnym obciążeniem operacyjnym.
Kategorie rozwiązań: Zasady orientacji dla innych wariantów nakrętki zabezpieczającej
Inżynierowie określają różne style elementów złącznych dla różnych środowisk. Każdy styl charakteryzuje się unikalnymi zasadami instalacji. Przed rozpoczęciem montażu należy poprawnie zidentyfikować typ komponentu.
Całkowicie metalowe nakrętki zabezpieczające (Stover/Toplock)
Elementom tym brakuje widocznego plastikowego pierścienia. Używasz ich głównie w środowiskach o wysokiej temperaturze lub dużym stresie.
Identyfikacja: Mają wyraźnie stożkowy lub sfazowany wierzchołek. Górne nici są celowo zniekształcone podczas produkcji.
Orientacja: Płaska, niezniekształcona strona skierowana jest w stronę materiału. Najpierw nawlecz tę stronę. Zdeformowana, stożkowa strona jest zawsze skierowana na zewnątrz. Prowadzenie łącznika przez zniekształcone gwinty powoduje tarcie blokujące.
Nakrętki zabezpieczające kołnierza (ząbkowane i nieząbkowane)
Jednostki te eliminują potrzebę stosowania oddzielnej podkładki. Skutecznie radzą sobie z szerokim rozkładem obciążenia.
Identyfikacja: Posiadają zintegrowaną podstawę podkładki. Podstawa ta jest znacznie szersza niż górna część zapięcia. Niektóre wersje posiadają ząbki na spodzie.
Orientacja: Szersza podstawa kołnierzowa musi całkowicie przylegać do powierzchni współpracującej. Ząbki wgryzają się w materiał podstawowy, zapobiegając obrotowi do tyłu.
Konfiguracja z podwójną nakrętką (nakrętką zabezpieczającą).
Zastosowania w maszynach ciężkich często wymagają systemu dwóch nakrętek. Ta konfiguracja dezorientuje wiele mechaników ze względu na sprzeczny z intuicją standard inżynieryjny.
Najpierw nakręcasz cienką nakrętkę na łącznik. Dokręcić go momentem od około 25% do 50% docelowego momentu obrotowego.
Na drugą nakręcasz standardową grubą nakrętkę.
Mocno przytrzymujesz cienką nakrętkę kluczem.
Dokręcasz całkowicie grubą nakrętkę do cienkiej nakrętki.
Proces ten odciąża gwinty cienkiej nakrętki. Zmusza to do wzajemnego nacisku obu elementów. Odnosząc się do zasad Bolt Science, ten przeciwny obrót blokuje zespół znacznie skuteczniej niż umieszczenie najpierw grubej nakrętki.
Ryzyko związane z wdrożeniem: kosztowne błędy w montażu nakrętki zabezpieczającej
Niewłaściwe protokoły montażu niszczą integralność złącza. Nawet doświadczeni technicy popełniają kosztowne błędy podczas obsługi tych specjalistycznych komponentów. Aby zachować standardy bezpieczeństwa, należy rozpoznać ryzyko związane z wdrożeniem.
Błąd ponownego użycia to najczęstszy błąd montażu. Mechanicy często usuwają zużyty element złączny i instalują go ponownie, aby zaoszczędzić czas. Musisz unikać tej praktyki. Cięcie powoduje trwałe odkształcenie plastikowego kołnierza. Ponowne użycie elementu drastycznie zmniejsza jego moment blokujący. Branżowe standardy zgodności strukturalnej ściśle wykluczają zespoły, w których ponownie wykorzystuje się plastikowe elementy mocujące. Traktuj je ściśle jako przedmioty jednorazowego użytku.
Błędy w specyfikacji momentu obrotowego są także plagą linii montażowych. W standardowych wykresach momentu obrotowego przyjęto gwinty swobodnie obracające się. Jednakże plastikowy kołnierz zwiększa znaczący dominujący moment obrotowy. Ten opór wyczuwa się jeszcze zanim element mocujący dotknie materiału bazowego. Zespoły montażowe muszą dostosować obliczenia klucza dynamometrycznego, aby uwzględnić to dodatkowe tarcie. Niedostosowanie obliczeń powoduje, że rzeczywiste połączenie jest niedokręcone.
Awarie termiczne i chemiczne całkowicie niszczą mechanizm blokujący. Należy przestrzegać ograniczeń środowiskowych stosowanych materiałów. Umieszczanie standardowych plastikowych wkładek w komorach silników samochodowych powoduje stopienie kołnierza. Używanie ich w obszarach silnie narażonych na działanie środków chemicznych powoduje degradację polimeru. Gdy tworzywo sztuczne ulegnie degradacji, całkowicie traci się odporność na wibracje.
Dodaj przeważający opór do obliczeń końcowego momentu obrotowego.
Ekspozycja na wysoką temperaturę
Roztopiony kołnierz; całkowita utrata działania blokującego.
Przejdź na konfiguracje pieca wykonane w całości z metalu klasy C.
Instalacja wsteczna
Przeplatanie; fałszywe odczyty momentu obrotowego.
Upewnij się, że płaska metalowa strona jest skierowana w stronę współpracującej powierzchni.
Krótka lista rozwiązań mocujących: Wymiary oceny
Wybór odpowiedniego rozwiązania mocowania wymaga systematycznej oceny. Należy przeanalizować swoje specyficzne środowisko operacyjne. Różne parametry dyktują zupełnie inny wybór sprzętu.
Limity temperatur dyktują wybór materiału bazowego. Standardowe plastikowe kołnierze zawodzą w temperaturach w pobliżu 250°F (121°C). Stają się miękkie i tracą elastyczną pamięć. W przypadku podwyższonych temperatur należy porównać te ograniczenia z alternatywami wykonanymi w całości z metalu klasy C. Elementy wykonane w całości z metalu z łatwością wytrzymują ekstremalne temperatury. Są również odporne na agresywne chemikalia przemysłowe, które w przeciwnym razie rozpuszczałyby wstawki polimerowe.
Nasilenie wibracji zmusza do oceny zaawansowanych technologii blokowania. Standardowy kołnierz z tworzywa sztucznego dobrze radzi sobie z umiarkowanymi wibracjami. Jednak zastosowania lotnicze i ciężkie maszyny do kruszenia skał generują ekstremalne obciążenia dynamiczne. W takich scenariuszach należy przejść od standardowego łącznika do systemu podkładek klinowych. Marki takie jak Nord-Lock wykorzystują napięcie, a nie tarcie, aby zabezpieczyć połączenie. Alternatywnie można określić protokoły przewodów zabezpieczających w celu bezwzględnego fizycznego przechowywania.
Skalowalność ma duży wpływ na środowiska produkcyjne o dużej skali. Należy zrównoważyć szybkość montażu z ceną jednostkową. Plastikowe elementy złączne kołnierzowe zapewniają doskonałą równowagę w ogólnej produkcji. Instalują się szybko i wymagają minimalnego specjalistycznego oprzyrządowania. Części wykonane w całości z metalu kosztują nieco więcej i wymagają większego momentu obrotowego przy montażu. Inną alternatywą są chemiczne środki do zabezpieczania gwintów, takie jak Loctite. Jednakże płynne środki do zabezpieczania gwintów wymagają precyzyjnej aplikacji, skracają czas utwardzania i komplikują demontaż konserwacyjny. Należy porównać te wąskie gardła produkcyjne z wymaganiami operacyjnymi.
Wniosek
Właściwa orientacja elementów złącznych gwarantuje mechaniczną integralność zespołów. Zawsze upewnij się, że najpierw znajdują się płaskie, metalowe gwinty boczne. Powierzchnia nośna musi przylegać do materiałów. Sprawdź, czy pierścień nylonowy jest skierowany na zewnątrz. Co najważniejsze, należy zapewnić odpowiedni występ, aby gwinty zewnętrzne całkowicie weszły w kołnierz blokujący.
Wdrażanie najlepszych praktyk zapobiega kosztownym awariom. Nadaj priorytet właściwym specyfikacjom momentu obrotowego, które uwzględniają przeważające tarcie. Egzekwuj rygorystyczne protokoły jednorazowej wymiany w swoich zespołach konserwacyjnych. Natychmiast wyrzucić zdeformowane elementy złączne.
Podejmij działania przed kolejnym projektem montażu. Zapoznaj się z wewnętrznymi specyfikacjami technicznymi. Przejrzyj ograniczenia termiczne i chemiczne wybranych materiałów. Jeśli pracujesz w ekstremalnych warunkach, skontaktuj się ze specjalistycznym dostawcą sprzętu. Mogą pomóc w zbiorowym pozyskiwaniu komponentów o krytycznym znaczeniu.
Często zadawane pytania
P: Czy można założyć nakrętkę zabezpieczającą odwrotnie?
Odp.: Tak, fizycznie możliwe jest przekręcenie go do tyłu, ale powoduje to poważne konsekwencje mechaniczne. Gwinty uderzają w ciasny kołnierz blokujący, zanim zrównają się z metalowymi gwintami. Ta niewspółosiowość znacznie zwiększa ryzyko przekrojenia gwintu i powoduje całkowitą utratę siły trzymania.
P: Czy potrzebujesz podkładki z nakrętką zabezpieczającą?
Odp.: Tak, zazwyczaj potrzebujesz podkładki. Podkładki równomiernie rozkładają obciążenie fizyczne na współpracującą powierzchnię. Zapobiegają również wbijaniu się osprzętu obrotowego w bardziej miękki materiał podstawowy i trwałemu jego uszkodzeniu podczas końcowej fazy dokręcania.
P: Czy należy stosować Loctite z nakrętką zabezpieczającą z wkładką nylonową?
Odpowiedź: Nie, należy unikać stosowania chemicznych środków do zabezpieczania gwintów w przypadku tych elementów złącznych. Substancje chemiczne zawarte w płynnych środkach do zabezpieczania gwintów mogą chemicznie uszkodzić i osłabić plastikowy kołnierz. Mechaniczne tarcie kołnierza zapobiega już poluzowaniu się, dzięki czemu płynne środki do zabezpieczania gwintów są całkowicie zbędne.
P: Ile gwintów powinno wystawać z nakrętki zabezpieczającej?
Odp.: Uznana norma branżowa wymaga, aby od dwóch do trzech pełnych gwintów wystawały poza kołnierz blokujący. Występ ten gwarantuje, że gwinty zewnętrzne całkowicie współpracują z mechanizmem ciernym, zapewniając maksymalne bezpieczeństwo połączenia.