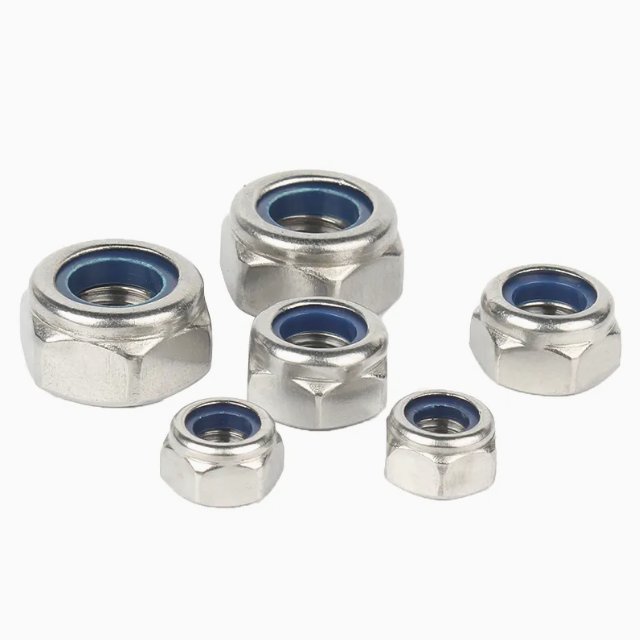
Die richtige Montage von Verbindungselementen stellt ein kritisches Problem der mechanischen Konformität dar. Es ist nicht nur eine Heimwerkeraufgabe am Wochenende. Bei unsachgemäßer Montage kann es leicht zu starken Vibrationslockerungen kommen. Dieser Fehler führt zu plötzlichen Geräteausfällen und birgt erhebliche Sicherheitsrisiken. Viele Techniker stehen bei der Montage vor einer häufigen Frage. Sie fragen oft Auf welche Weise wird eine Kontermutter angebracht, um maximale Sicherheit zu gewährleisten?
Auch wenn die Frage zu einfach erscheint, ist die richtige Antwort unterschiedlich. Dies hängt stark von der spezifischen Art der von Ihnen verwendeten Befestigungskomponente ab. Ein Nylon-Ringverschluss verhält sich völlig anders als eine Ganzmetall-Stovermutter oder eine Doppelmutterkonfiguration. Sie müssen diese Variationen verstehen, um ein katastrophales Gelenkversagen zu vermeiden.
Dieser Artikel bietet eine umfassende Anleitung zu den richtigen Installationstechniken. Wir werden die zugrunde liegenden mechanischen Prinzipien untersuchen, die diesen Verbindungselementen zugrunde liegen. Sie lernen spezifische Orientierungsregeln kennen und analysieren häufige Ausfallrisiken. Darüber hinaus stellen wir klare Kriterien zur Bewertung moderner Befestigungslösungen dar, um eine langfristige Verbindungsintegrität sicherzustellen.
Wichtige Erkenntnisse
Die schnelle Antwort: Bei einer Standard-Sicherungsmutter mit Nyloneinsatz wird zuerst die Metallbasis auf die Schraube geschraubt; Der Nylonring zeigt nach außen.
Mechanische Anforderung: Das Bolzenende muss vollständig durch den Nyloneinsatz hindurchgehen, um den Verriegelungsmechanismus richtig einzurasten.
Warnung zur Wiederverwendbarkeit: Sicherungsmuttern mit Nyloneinsatz sind im Allgemeinen für den einmaligen Gebrauch bestimmt. Ihre Wiederverwendung verschlechtert ihre Haltekraft drastisch und beeinträchtigt die Zuverlässigkeit der Montage.
Anwendungsgrenzen: Nyloneinsätze versagen bei hohen Temperaturen (typischerweise über 250 °F/121 °C), sodass für extreme Umgebungen Ganzmetallalternativen erforderlich sind.
Die endgültige Antwort: In welche Richtung wird eine Sicherungsmutter befestigt?
Die Einbaurichtung ist für die Stabilität der Verbindung von entscheidender Bedeutung. Sie müssen das Befestigungselement richtig positionieren, um die Last zu verteilen. Als tragende Fläche fungiert immer die ebene Ganzmetallseite. Diese Seite fädeln Sie zuerst auf den Verschluss. Es muss vollständig bündig an der Unterlegscheibe anliegen. Wenn Sie keine Unterlegscheibe verwenden, muss diese bündig auf der Gegenfläche aufliegen.
Richtig verstehen Die Ausrichtung des Nyloneinsatzes stellt sicher, dass der Verriegelungsmechanismus korrekt aktiviert wird. Schauen Sie sich das Bauteil genau an. Sie werden feststellen, dass auf einer Seite ein Nylonring sichtbar ist. Hersteller färben diesen Ring oft blau oder weiß. Einige Designs verfügen auch über eine leicht abgerundete oder gewölbte Oberseite. Diese Seite muss nach außen zeigen. Es sollte vom zu befestigenden Material weg zeigen.
Durch die Platzierung der flachen Seite nach unten wird ein optimaler Oberflächenkontakt gewährleistet. Durch den richtigen Oberflächenkontakt entsteht Reibung am Grundmaterial. Diese Reibung verhindert, dass sich die gesamte Baugruppe während der letzten Anzugsphase dreht. Es schützt auch die strukturelle Integrität Ihrer Basiskomponenten.
Die Regeln für den Gewindeeingriff bestimmen die endgültige Sicherheit der Verbindung. Wenn die Gewinde den Kragen nicht vollständig durchdringen, kann die Funktion des Bauteils nicht sicher sein. Sie müssen sicherstellen, dass mindestens zwei bis drei vollständige Threads vorhanden sind Das Bolzenende ragt über den Nylonring hinaus. Dieser Vorsprung bestätigt, dass das Nylonmaterial vollständig mit dem Außengewinde in Eingriff steht. Bleiben die Gewinde im Inneren der Manschette verborgen, bleibt die Verbindung gefährlich ungesichert.
Die Mechanik: Wie eine Sicherungsmutter mit Nyloneinsatz einen Ausfall verhindert
Diese Befestigungselemente basieren auf kontinuierlicher Reibung, um ein Lösen zu verhindern. Wir nennen dies einen vorherrschenden Drehmomentmechanismus. Der Nyloneinsatz hat einen etwas kleineren Innendurchmesser als die Außengewinde des passenden Befestigungselements. Dieser Größenunterschied ist gewollt und entscheidend für die Verriegelungswirkung.
Beim Anziehen kommt es zu einem spezifischen Verformungsprozess. Wenn das Befestigungselement den Kragen durchdringt, dringt es in das Kunststoffmaterial ein. Die Metallfäden schneiden sich tatsächlich ihren eigenen Weg in den Nylonring. Durch diese Aktion wird das Nylon komprimiert. Das komprimierte Material versucht aufgrund des elastischen Gedächtnisses sofort, in seine ursprüngliche Form zurückzukehren. Durch diese Elastizität entsteht eine hohe radiale Reibung. Durch die Reibung werden die Gewinde festgehalten und einem Lockern durch Vibrationen kräftig entgegengewirkt.
Die Ausrichtung bestimmt direkt den Erfolg dieses mechanischen Prozesses. Installieren eines Wenn die Kontermutter mit Nyloneinsatz nach hinten gedreht ist, besteht unmittelbare Gefahr bei der Montage. Die Außengewinde stoßen auf die enge Nylonbeschränkung, bevor sie richtig mit den Metallgewinden übereinstimmen. Diese vorzeitige Einschränkung erhöht das Risiko von Cross-Threading drastisch.
Durch das Überkreuzen werden die Metallfäden dauerhaft beschädigt. Außerdem werden dadurch falsche Drehmomentwerte an Ihrem Schraubenschlüssel angezeigt. Ihre Werkzeuge zeigen an, dass die Verbindung fest ist. Allerdings kommt die Spannung vom eingeklemmten Nylon und nicht vom eingeklemmten Material. Unter normalen Betriebslasten wird die Verbindung irgendwann versagen.
Lösungskategorien: Orientierungsregeln für andere Sicherungsmuttervarianten
Ingenieure spezifizieren unterschiedliche Befestigungsarten für unterschiedliche Umgebungen. Jeder Stil verfügt über einzigartige Installationsregeln. Sie müssen den Komponententyp korrekt identifizieren, bevor Sie mit der Montage beginnen.
Ganzmetall-Sicherungsmuttern (Stover/Toplock)
Bei diesen Bauteilen fehlt ein sichtbarer Kunststoffring. Sie verwenden sie hauptsächlich in Umgebungen mit hoher Hitze oder hoher Belastung.
Identifizierung: Sie zeichnen sich durch eine deutlich konische oder abgeschrägte Oberseite aus. Die Oberfäden werden bei der Herstellung absichtlich verzogen.
Ausrichtung: Die flache, unverzerrte Seite zeigt zum Material. Diese Seite fädeln Sie zuerst auf. Die verformte, konische Seite zeigt immer nach außen. Das Eintreiben des Befestigungselements durch das verdrehte Gewinde erzeugt die Sperrreibung.
Flansch-Sicherungsmuttern (gezahnt und nicht gezahnt)
Diese Einheiten machen eine separate Waschmaschine überflüssig. Sie bewältigen große Lastverteilungen effektiv.
Kennzeichnung: Sie verfügen über einen integrierten Unterlegscheibensockel. Diese Basis ist deutlich breiter als die Oberseite des Verschlusses. Einige Versionen weisen auf der Unterseite eine Verzahnung auf.
Ausrichtung: Der breitere Flanschsockel muss vollständig bündig auf der Gegenfläche aufliegen. Die Verzahnungen greifen in das Grundmaterial ein und verhindern so eine Rückwärtsdrehung.
Die Doppelmutter-Konfiguration (Kontermutter).
Schwere Maschinenanwendungen erfordern oft ein Zwei-Mutter-System. Diese Konfiguration verwirrt viele Mechaniker aufgrund ihres kontraintuitiven technischen Standards.
Zuerst schrauben Sie die dünne Mutter auf das Befestigungselement. Ziehen Sie es mit etwa 25 % bis 50 % des endgültigen Drehmoments an.
Als zweites schrauben Sie die standardmäßige dicke Mutter auf.
Halten Sie die dünne Mutter mit einem Schraubenschlüssel fest.
Sie ziehen die dicke Mutter vollständig gegen die dünne Mutter an.
Durch diesen Vorgang werden die Gewindegänge der dünnen Mutter entlastet. Es zwingt die beiden Komponenten dazu, gegeneinander zu drücken. In Anlehnung an die Prinzipien der Bolt Science verriegelt diese Gegendrehung die Baugruppe weitaus effektiver, als die dicke Mutter zuerst anzubringen.
Implementierungsrisiken: Kostspielige Fehler bei der Montage der Sicherungsmutter
Unsachgemäße Montageprotokolle zerstören die Integrität der Verbindung. Selbst erfahrene Techniker machen beim Umgang mit diesen Spezialkomponenten kostspielige Fehler. Sie müssen diese Implementierungsrisiken erkennen, um Sicherheitsstandards aufrechtzuerhalten.
Der Wiederverwendbarkeitsirrtum stellt den häufigsten Montagefehler dar. Um Zeit zu sparen, entfernen Mechaniker oft ein gebrauchtes Befestigungselement und bringen es wieder an. Sie müssen diese Praxis vermeiden. Durch den Schneidvorgang wird der Kunststoffkragen dauerhaft verformt. Die Wiederverwendung des Bauteils führt zu einer drastischen Verschlechterung seines Haltemoments. Die strukturellen Compliance-Standards der Branche schließen Baugruppen, bei denen Kunststoff-Kragenbefestigungen wiederverwendet werden, strikt aus. Behandeln Sie sie ausschließlich als Einwegartikel.
Auch Montagelinien sind von Fehlern bei der Drehmomentspezifikation betroffen. Standard-Drehmomentdiagramme gehen von freidrehenden Gewinden aus. Der Kunststoffkragen erhöht jedoch das vorherrschende Drehmoment erheblich. Diesen Widerstand spüren Sie schon, bevor der Befestiger überhaupt das Grundmaterial berührt. Montageteams müssen die Drehmomentschlüsselberechnungen anpassen, um dieser zusätzlichen Reibung Rechnung zu tragen. Wenn die Berechnungen nicht angepasst werden, bleibt die tatsächliche Verbindung unzureichend angezogen.
Durch thermische und chemische Ausfälle wird der Verriegelungsmechanismus vollständig zerstört. Sie müssen die Umweltgrenzwerte der von Ihnen verwendeten Materialien respektieren. Das Anbringen von Standard-Kunststoffeinsätzen im Motorraum von Kraftfahrzeugen führt zum Schmelzen des Kragens. Der Einsatz in Bereichen mit starker chemischer Reinigung führt zum Abbau des Polymers. Sobald sich der Kunststoff zersetzt, geht die Vibrationsfestigkeit vollständig verloren.
Systematische Präventionsstrategien
Montagefehler
Mechanischer Aufprall
Präventionsstrategie
Komponenten wiederverwenden
Verlust der Radialreibung; Vibrationslockerung.
Setzen Sie strenge Protokolle für den Austausch von Einwegartikeln durch.
Ignorieren des vorherrschenden Drehmoments
Zu wenig angezogene Verbindung; falsche Sicherheit.
Fügen Sie den vorherrschenden Widerstand zu den endgültigen Drehmomentberechnungen hinzu.
Hohe Hitzeeinwirkung
Geschmolzener Kragen; Totalverlust der Sperrwirkung.
Wechseln Sie zu Ganzmetall-Stover-Konfigurationen der Klasse C.
Rückwärtsinstallation
Kreuzfädeln; falsche Drehmomentwerte.
Stellen Sie sicher, dass die flache Metallseite zur Kontaktfläche zeigt.
Auswahl von Befestigungslösungen: Bewertungsmaße
Die Auswahl der richtigen Befestigungslösung erfordert eine systematische Bewertung. Sie müssen Ihre spezifische Betriebsumgebung analysieren. Unterschiedliche Parameter erfordern völlig unterschiedliche Hardware-Auswahlmöglichkeiten.
Temperaturgrenzen bestimmen Ihre grundlegende Materialauswahl. Standard-Kunststoffmanschetten versagen bei etwa 121 °C (250 °F). Sie werden weich und verlieren ihr elastisches Gedächtnis. Bei erhöhten Temperaturen müssen Sie diese Grenzwerte mit Ganzmetallalternativen der Klasse C vergleichen. Ganzmetallkomponenten halten extremer Hitze problemlos stand. Sie widerstehen auch aggressiven Industriechemikalien, die sonst Polymereinlagen auflösen würden.
Der Schweregrad der Vibration zwingt Sie dazu, fortschrittliche Verriegelungstechnologien zu bewerten. Ein Standard-Kunststoffkragen verträgt mäßige Vibrationen gut. Allerdings erzeugen Anwendungen in der Luft- und Raumfahrt sowie schwere Gesteinszerkleinerungsmaschinen extreme dynamische Belastungen. In diesen Fällen müssen Sie von einem Standard-Befestigungselement auf ein Keilsicherungssystem umsteigen. Marken wie Nord-Lock nutzen Spannung statt Reibung, um die Verbindung zu sichern. Alternativ können Sie Sicherheitsdrahtprotokolle für eine absolute physische Sicherung festlegen.
Die Skalierbarkeit hat großen Einfluss auf Produktionsumgebungen mit hohen Stückzahlen. Sie müssen die Montagegeschwindigkeit mit den Stückpreisen in Einklang bringen. Kragenbefestigungen aus Kunststoff bieten eine hervorragende Ergänzung für die allgemeine Fertigung. Sie lassen sich schnell installieren und erfordern nur minimale Spezialwerkzeuge. Ganzmetallkomponenten kosten etwas mehr und erfordern ein höheres Montagedrehmoment. Eine weitere Alternative sind chemische Schraubensicherungen wie Loctite. Flüssige Schraubensicherungen erfordern jedoch eine präzise Anwendung, führen zu Aushärtungszeiten und erschweren die Wartungsdemontage. Sie müssen diese Produktionsengpässe gegen Ihre betrieblichen Anforderungen abwägen.
Abschluss
Die richtige Ausrichtung der Befestigungselemente gewährleistet die mechanische Integrität Ihrer Baugruppen. Stellen Sie immer sicher, dass die flachen Metallseitengewinde zuerst angebracht sind. Die tragende Fläche muss bündig mit Ihren Materialien abschließen. Stellen Sie sicher, dass der Nylonring nach außen zeigt. Stellen Sie vor allem einen ausreichenden Überstand sicher, damit das Außengewinde vollständig in den Sicherungsring eingreift.
Die Implementierung von Best Practices verhindert kostspielige Ausfälle. Priorisieren Sie korrekte Drehmomentspezifikationen, die die vorherrschende Reibung berücksichtigen. Setzen Sie in Ihren Wartungsteams strikte Einweg-Ersatzprotokolle durch. Verformte Befestigungselemente sofort entsorgen.
Werden Sie vor Ihrem nächsten Montageprojekt aktiv. Konsultieren Sie Ihre internen technischen Spezifikationen. Überprüfen Sie die thermischen und chemischen Grenzen der von Ihnen ausgewählten Materialien. Wenn Sie in extremen Umgebungen arbeiten, wenden Sie sich an einen spezialisierten Hardwarelieferanten. Sie können Sie bei der Massenbeschaffung von Komponenten für kritische Anwendungen unterstützen.
FAQ
F: Kann man eine Kontermutter verkehrt herum anbringen?
A: Ja, es ist physikalisch möglich, es nach hinten einzufädeln, aber es hat schwerwiegende mechanische Folgen. Die Gewinde treffen auf den festen Klemmring, bevor sie mit den Metallgewinden ausgerichtet werden. Diese Fehlausrichtung erhöht das Risiko eines Verkantens erheblich und führt zu einem völligen Verlust der Haltekraft.
F: Benötigen Sie eine Unterlegscheibe mit Sicherungsmutter?
A: Ja, Sie benötigen grundsätzlich eine Waschmaschine. Unterlegscheiben verteilen die physikalische Belastung gleichmäßig auf der Gegenfläche. Sie verhindern außerdem, dass sich die Drehteile während der letzten Anzugsphase in das weichere Grundmaterial eingraben und es dauerhaft beschädigen.
F: Sollten Sie Loctite mit einer Sicherungsmutter mit Nyloneinsatz verwenden?
A: Nein, Sie sollten bei diesen Befestigungselementen keine chemischen Schraubensicherungen verwenden. Die Chemikalien in flüssigen Schraubensicherungen können den Kunststoffkragen chemisch abbauen und schwächen. Die mechanische Reibung des Kragens verhindert bereits ein Lösen, sodass flüssige Schraubensicherungen völlig überflüssig sind.
F: Wie viele Gewindegänge sollten aus einer Sicherungsmutter herausragen?
A: Der anerkannte Industriestandard erfordert, dass zwei bis drei volle Gewindegänge über den Sicherungsring hinausragen. Dieser Vorsprung gewährleistet, dass die Außengewinde vollständig in den Reibungsmechanismus eingreifen und sorgt so für maximale Gelenksicherheit.