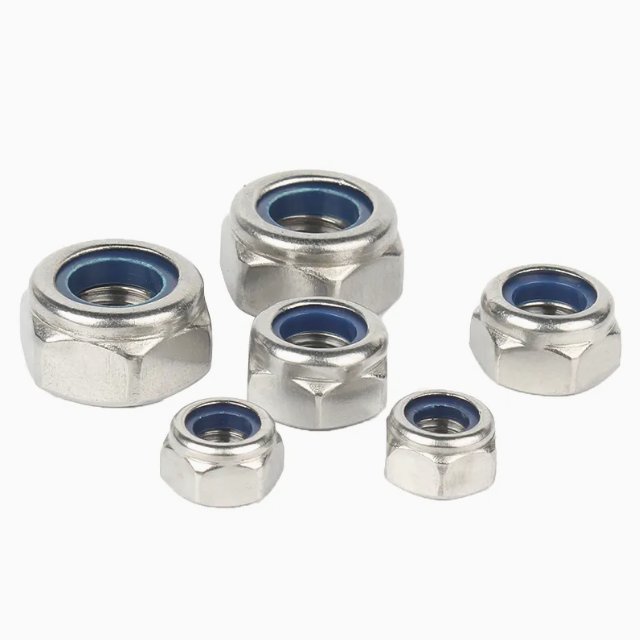
फास्टनर असेंबली का सही होना एक महत्वपूर्ण यांत्रिक अनुपालन समस्या का प्रतिनिधित्व करता है। यह महज़ एक सप्ताहांत DIY कार्य नहीं है। गलत स्थापना से आसानी से गंभीर कंपन ढीलापन हो सकता है। यह विफलता उपकरण के अचानक बंद होने का कारण बनती है और बड़े पैमाने पर सुरक्षा खतरे उत्पन्न करती है। असेंबली के दौरान कई तकनीशियनों को एक सामान्य प्रश्न का सामना करना पड़ता है। वे अक्सर पूछते हैं लॉक नट किस दिशा में जाता है । अधिकतम सुरक्षा की गारंटी के लिए
हालाँकि प्रश्न अत्यधिक सरल लग सकता है, सही उत्तर भिन्न-भिन्न है। यह आपके द्वारा उपयोग किए जाने वाले फास्टनिंग घटक की विशिष्ट शैली पर काफी हद तक निर्भर करता है। एक नायलॉन रिंग फास्टनर एक ऑल-मेटल स्टोवर नट या डबल-नट कॉन्फ़िगरेशन की तुलना में पूरी तरह से अलग व्यवहार करता है। भयावह संयुक्त विफलता से बचने के लिए आपको इन विविधताओं को समझना चाहिए।
यह आलेख उचित स्थापना तकनीकों पर एक निश्चित मार्गदर्शिका प्रदान करता है। हम इन फास्टनरों को नियंत्रित करने वाले अंतर्निहित यांत्रिक सिद्धांतों का पता लगाएंगे। आप विशिष्ट अभिविन्यास नियम सीखेंगे और सामान्य विफलता जोखिमों का विश्लेषण करेंगे। हम दीर्घकालिक संयुक्त अखंडता सुनिश्चित करने के लिए आधुनिक फास्टनिंग समाधानों के मूल्यांकन के लिए स्पष्ट मानदंड भी रेखांकित करते हैं।
चाबी छीनना
त्वरित उत्तर: एक मानक नायलॉन इंसर्ट लॉक नट के लिए, धातु बेस पहले बोल्ट पर थ्रेड होता है; नायलॉन का छल्ला बाहर की ओर है।
यांत्रिक आवश्यकता: लॉकिंग तंत्र को ठीक से संलग्न करने के लिए बोल्ट का सिरा पूरी तरह से नायलॉन इंसर्ट से गुजरना चाहिए।
पुन: प्रयोज्यता चेतावनी: नायलॉन इंसर्ट लॉक नट आम तौर पर एकल-उपयोग होते हैं; उनका पुन: उपयोग करने से उनकी धारण शक्ति काफी कम हो जाती है और असेंबली विश्वसनीयता से समझौता हो जाता है।
अनुप्रयोग सीमाएँ: नायलॉन आवेषण उच्च तापमान (आमतौर पर 250°F/121°C से ऊपर) पर विफल हो जाते हैं, जिसके लिए चरम वातावरण के लिए सभी-धातु विकल्पों की आवश्यकता होती है।
निश्चित उत्तर: लॉक नट किस दिशा में चलता है?
संयुक्त स्थिरता के लिए स्थापना दिशा महत्वपूर्ण रूप से मायने रखती है। भार वितरित करने के लिए आपको फास्टनर को सही ढंग से रखना होगा। सपाट, पूर्ण-धातु पक्ष हमेशा भार वहन करने वाले चेहरे के रूप में कार्य करता है। आप पहले इस तरफ को फास्टनर पर पिरोएं। इसे वॉशर के सामने पूरी तरह से फिट होना चाहिए। यदि आप वॉशर का उपयोग नहीं करते हैं, तो इसे संभोग सतह पर फ्लश होना चाहिए।
उचित समझ नायलॉन इन्सर्ट ओरिएंटेशन सुनिश्चित करता है कि लॉकिंग तंत्र सही ढंग से सक्रिय हो। घटक को बारीकी से देखें. आप देखेंगे कि एक तरफ नायलॉन की अंगूठी दिखाई दे रही है। निर्माता अक्सर इस अंगूठी को नीला या सफेद रंग देते हैं। कुछ डिज़ाइनों में थोड़ा गोलाकार या गुंबददार शीर्ष भी होता है। यह पक्ष बाहर की ओर होना चाहिए। यह उस सामग्री से दूर होना चाहिए जिसे आप बांध रहे हैं।
सपाट हिस्से को नीचे रखने से इष्टतम सतह संपर्क सुनिश्चित होता है। उचित सतह संपर्क आधार सामग्री के विरुद्ध घर्षण पैदा करता है। यह घर्षण अंतिम कसने के चरण के दौरान पूरी असेंबली को घूमने से रोकता है। यह आपके आधार घटकों की संरचनात्मक अखंडता की भी रक्षा करता है।
थ्रेड एंगेजमेंट नियम जोड़ की अंतिम सुरक्षा निर्धारित करते हैं। यदि धागे पूरी तरह से कॉलर से नहीं गुजरते हैं तो घटक सुरक्षित रूप से कार्य नहीं कर सकता है। आपको कम से कम दो से तीन पूर्ण धागे सुनिश्चित करने होंगे बोल्ट का सिरा नायलॉन रिंग से आगे निकल जाता है। यह उभार पुष्टि करता है कि नायलॉन सामग्री ने बाहरी धागों को पूरी तरह से जकड़ लिया है। यदि धागे कॉलर के अंदर छिपे रहते हैं, तो जोड़ खतरनाक रूप से असुरक्षित रहता है।
यांत्रिकी: कैसे एक नायलॉन इंसर्ट लॉक नट विफलता को रोकता है
ये फास्टनर ढीलेपन को रोकने के लिए निरंतर घर्षण पर निर्भर करते हैं। हम इसे प्रचलित टॉर्क तंत्र कहते हैं। नायलॉन इंसर्ट का भीतरी व्यास मेटिंग फास्टनर के बाहरी धागों की तुलना में थोड़ा छोटा होता है। यह आकार अंतर लॉकिंग कार्रवाई के लिए जानबूझकर और महत्वपूर्ण है।
कसने के दौरान एक विशिष्ट विरूपण प्रक्रिया होती है। जैसे ही फास्टनर कॉलर से होकर गुजरता है, यह प्लास्टिक सामग्री में अपना रास्ता बना लेता है। धातु के धागे वास्तव में नायलॉन की अंगूठी में अपना रास्ता स्वयं काटते हैं। यह क्रिया नायलॉन को संपीड़ित करती है। लोचदार मेमोरी के कारण संपीड़ित सामग्री तुरंत अपने मूल आकार में लौटने की कोशिश करती है। यह लोच उच्च रेडियल घर्षण पैदा करती है। घर्षण धागों को कसकर पकड़ लेता है और कंपन संबंधी ढीलेपन का जोरदार विरोध करता है।
अभिमुखीकरण सीधे तौर पर इस यांत्रिक प्रक्रिया की सफलता को निर्धारित करता है। ए स्थापित करना नायलॉन इन्सर्ट लॉक नट को पीछे की ओर डालने से तत्काल असेंबली खतरे पैदा होते हैं। बाहरी धागे धातु के धागों के साथ ठीक से संरेखित होने से पहले सख्त नायलॉन प्रतिबंध से टकराएंगे। इस समयपूर्व प्रतिबंध से क्रॉस-थ्रेडिंग का खतरा काफी बढ़ जाता है।
क्रॉस-थ्रेडिंग धातु के धागों को स्थायी रूप से नुकसान पहुंचाती है। यह आपके रिंच पर गलत टॉर्क रीडिंग भी बनाता है। आपके उपकरण संकेत देंगे कि जोड़ तंग है। हालाँकि, तनाव जाम हुए नायलॉन से आता है, न कि दबी हुई सामग्री से। सामान्य परिचालन भार के तहत जोड़ अंततः विफल हो जाएगा।
समाधान श्रेणियाँ: अन्य लॉक नट वेरिएंट के लिए अभिविन्यास नियम
इंजीनियर विभिन्न वातावरणों के लिए अलग-अलग फास्टनर शैलियाँ निर्दिष्ट करते हैं। प्रत्येक शैली में अद्वितीय स्थापना नियम होते हैं। असेंबली शुरू करने से पहले आपको घटक प्रकार की सही पहचान करनी होगी।
ऑल-मेटल लॉक नट (स्टोवर/टॉपलॉक)
इन घटकों में दृश्यमान प्लास्टिक रिंग का अभाव है। आप उनका उपयोग मुख्य रूप से उच्च गर्मी या उच्च तनाव वाले वातावरण में करते हैं।
पहचान: इनमें एक स्पष्ट शंक्वाकार या चैम्फर्ड शीर्ष होता है। निर्माण के दौरान शीर्ष धागों को जानबूझकर विकृत किया जाता है।
अभिविन्यास: सपाट, बिना विकृत पक्ष सामग्री की ओर है। आप पहले इस पक्ष को पिरोएं। विकृत, शंक्वाकार पक्ष हमेशा बाहर की ओर होता है। विकृत धागों के माध्यम से फास्टनर को चलाने से लॉकिंग घर्षण पैदा होता है।
फ्लैंज लॉक नट (दाँतेदार और गैर-दाँतेदार)
ये इकाइयाँ अलग वॉशर की आवश्यकता को समाप्त कर देती हैं। वे व्यापक भार वितरण को प्रभावी ढंग से संभालते हैं।
पहचान: उनके पास एक एकीकृत वॉशर बेस है। यह आधार फास्टनर के शीर्ष से काफी चौड़ा है। कुछ संस्करणों में तल पर दाँतेदार रेखाएँ होती हैं।
अभिविन्यास: व्यापक फ़्लैंज्ड बेस को संभोग सतह के विपरीत पूरी तरह से फ्लश होना चाहिए। पीछे की ओर घूमने से रोकने के लिए दाँतेदार आधार सामग्री को काटते हैं।
डबल-नट (जैम नट) कॉन्फ़िगरेशन
भारी मशीनरी अनुप्रयोगों के लिए अक्सर दो-नट प्रणाली की आवश्यकता होती है। यह कॉन्फ़िगरेशन अपने प्रति-सहज ज्ञान युक्त इंजीनियरिंग मानक के कारण कई यांत्रिकी को भ्रमित करता है।
आप पहले पतले नट को फास्टनर पर पिरोएं। इसे अंतिम टॉर्क विनिर्देश के लगभग 25% से 50% तक कस लें।
आप मानक मोटे अखरोट को दूसरे पर पिरोएं।
आप पतले नट को रिंच से सुरक्षित रूप से पकड़ें।
आप मोटे अखरोट को पतले अखरोट के विरुद्ध पूरी तरह से कस लें।
यह प्रक्रिया पतले नट के धागों को खोल देती है। यह दो घटकों को एक-दूसरे के विरुद्ध दबाव डालने के लिए बाध्य करता है। बोल्ट विज्ञान सिद्धांतों का संदर्भ देते हुए, यह काउंटर-रोटेशन मोटे नट को पहले रखने की तुलना में असेंबली को कहीं अधिक प्रभावी ढंग से लॉक करता है।
कार्यान्वयन जोखिम: लॉक नट असेंबली में महंगी गलतियाँ
अनुचित असेंबली प्रोटोकॉल संयुक्त अखंडता को नष्ट कर देते हैं। यहां तक कि अनुभवी तकनीशियन भी इन विशेष घटकों को संभालते समय महंगी गलतियां करते हैं। सुरक्षा मानकों को बनाए रखने के लिए आपको इन कार्यान्वयन जोखिमों को पहचानना होगा।
पुन: प्रयोज्यता संबंधी भ्रांति सबसे आम असेंबली त्रुटि का प्रतिनिधित्व करती है। समय बचाने के लिए मैकेनिक अक्सर इस्तेमाल किए गए फास्टनर को हटा देते हैं और उसे दोबारा स्थापित कर देते हैं। आपको इस प्रथा से बचना चाहिए। काटने की क्रिया प्लास्टिक कॉलर को स्थायी रूप से विकृत कर देती है। घटक का पुन: उपयोग करने से इसका लॉकिंग टॉर्क काफी कम हो जाता है। उद्योग संरचनात्मक अनुपालन मानक प्लास्टिक कॉलर फास्टनरों का पुन: उपयोग करने वाली असेंबली को सख्ती से रद्द करते हैं। उनके साथ सख्ती से एक बार उपयोग होने वाली वस्तु के रूप में व्यवहार करें।
टॉर्क विनिर्देश त्रुटियां असेंबली लाइनों को भी प्रभावित करती हैं। मानक टॉर्क चार्ट मुक्त-घूमने वाले धागों को मानते हैं। हालाँकि, प्लास्टिक कॉलर महत्वपूर्ण प्रचलित टॉर्क जोड़ता है। आपको यह प्रतिरोध फास्टनर के आधार सामग्री को छूने से पहले ही महसूस हो जाता है। इस अतिरिक्त घर्षण को ध्यान में रखते हुए असेंबली टीमों को टॉर्क रिंच गणना को समायोजित करना होगा। गणनाओं को समायोजित करने में विफल रहने से वास्तविक जोड़ कमजोर हो जाता है।
थर्मल और रासायनिक विफलताएं लॉकिंग तंत्र को पूरी तरह से नष्ट कर देती हैं। आपको अपने द्वारा उपयोग की जाने वाली सामग्रियों की पर्यावरणीय सीमाओं का सम्मान करना चाहिए। ऑटोमोटिव इंजन बे में मानक प्लास्टिक डालने से कॉलर पिघल जाता है। भारी रासायनिक धुलाई वाले क्षेत्रों में उनका उपयोग करने से पॉलिमर ख़राब हो जाता है। एक बार जब प्लास्टिक खराब हो जाता है, तो आप कंपन-प्रतिरोधी सुविधा पूरी तरह से खो देते हैं।
व्यवस्थित रोकथाम रणनीतियाँ
असेंबली गलती
यांत्रिक प्रभाव
रोकथाम की रणनीति
घटकों का पुन: उपयोग करना
रेडियल घर्षण का नुकसान; कंपन ढीला होना.
सख्त एकल-उपयोग प्रतिस्थापन प्रोटोकॉल लागू करें।
प्रचलित टॉर्क को नजरअंदाज करना
कम कड़ा जोड़; झूठी सुरक्षा.
अंतिम टॉर्क गणना में प्रचलित प्रतिरोध जोड़ें।
उच्च ताप जोखिम
पिघला हुआ कॉलर; लॉकिंग कार्रवाई का कुल नुकसान.
ग्रेड सी ऑल-मेटल स्टोवर कॉन्फ़िगरेशन पर स्विच करें।
पिछड़ी स्थापना
क्रॉस-थ्रेडिंग; गलत टॉर्क रीडिंग.
सुनिश्चित करें कि सपाट धातु वाला भाग संभोग सतह की ओर हो।
शॉर्टलिस्टिंग फास्टनिंग समाधान: मूल्यांकन आयाम
सही बन्धन समाधान का चयन करने के लिए एक व्यवस्थित मूल्यांकन की आवश्यकता होती है। आपको अपने विशिष्ट परिचालन वातावरण का विश्लेषण करना चाहिए। अलग-अलग पैरामीटर पूरी तरह से अलग-अलग हार्डवेयर विकल्पों को निर्धारित करते हैं।
तापमान सीमाएँ आपके आधारभूत सामग्री विकल्पों को निर्धारित करती हैं। मानक प्लास्टिक कॉलर 250°F (121°C) के करीब विफल हो जाते हैं। वे नरम हो जाते हैं और अपनी लोचदार स्मृति खो देते हैं। ऊंचे तापमान के लिए, आपको इन सीमाओं की तुलना ग्रेड सी ऑल-मेटल विकल्पों से करनी चाहिए। सभी धातु घटक आसानी से अत्यधिक गर्मी का सामना करते हैं। वे आक्रामक औद्योगिक रसायनों का भी विरोध करते हैं जो अन्यथा पॉलिमर आवेषण को भंग कर देंगे।
कंपन की गंभीरता आपको उन्नत लॉकिंग प्रौद्योगिकियों का मूल्यांकन करने के लिए मजबूर करती है। एक मानक प्लास्टिक कॉलर मध्यम कंपन को अच्छी तरह से संभालता है। हालाँकि, एयरोस्पेस अनुप्रयोग और भारी चट्टान-कुचलने वाली मशीनरी अत्यधिक गतिशील भार उत्पन्न करते हैं। इन परिदृश्यों में, आपको एक मानक फास्टनर से वेज-लॉकिंग वॉशर सिस्टम की ओर कदम बढ़ाना होगा। नॉर्ड-लॉक जैसे ब्रांड जोड़ को सुरक्षित करने के लिए घर्षण के बजाय तनाव का उपयोग करते हैं। वैकल्पिक रूप से, आप पूर्ण भौतिक प्रतिधारण के लिए सुरक्षा तार प्रोटोकॉल निर्दिष्ट कर सकते हैं।
स्केलेबिलिटी उच्च मात्रा वाले विनिर्माण वातावरण को बहुत अधिक प्रभावित करती है। आपको यूनिट मूल्य निर्धारण के मुकाबले असेंबली गति को संतुलित करना होगा। प्लास्टिक कॉलर फास्टनरों सामान्य विनिर्माण के लिए एक उत्कृष्ट संतुलन प्रदान करते हैं। वे जल्दी से स्थापित हो जाते हैं और न्यूनतम विशेष टूलींग की आवश्यकता होती है। सभी धातु घटकों की लागत थोड़ी अधिक होती है और उच्च इंस्टॉलेशन टॉर्क की मांग करते हैं। लोक्टाइट जैसे रासायनिक थ्रेडलॉकर, एक और विकल्प प्रस्तुत करते हैं। हालाँकि, तरल थ्रेडलॉकर्स को सटीक अनुप्रयोग की आवश्यकता होती है, इलाज के समय का परिचय देना होता है, और रखरखाव को अलग करना जटिल होता है। आपको इन उत्पादन बाधाओं को अपनी परिचालन आवश्यकताओं के अनुरूप तौलना चाहिए।
निष्कर्ष
उचित फास्टनर अभिविन्यास आपकी असेंबलियों की यांत्रिक अखंडता की गारंटी देता है। हमेशा सुनिश्चित करें कि पहले सपाट धातु की तरफ के धागे हों। भार वहन करने वाला चेहरा आपकी सामग्रियों के बिल्कुल विपरीत होना चाहिए। सत्यापित करें कि नायलॉन की अंगूठी बाहर की ओर है। सबसे महत्वपूर्ण बात यह है कि पर्याप्त उभार सुनिश्चित करें ताकि बाहरी धागे लॉकिंग कॉलर को पूरी तरह से संलग्न कर सकें।
सर्वोत्तम प्रथाओं को लागू करना महँगी विफलताओं को रोकता है। प्रचलित घर्षण के लिए जिम्मेदार सही टॉर्क विनिर्देशों को प्राथमिकता दें। अपनी रखरखाव टीमों में सख्त एकल-उपयोग प्रतिस्थापन प्रोटोकॉल लागू करें। विकृत फास्टनरों को तुरंत हटा दें।
अपने अगले असेंबली प्रोजेक्ट से पहले कार्रवाई करें. अपने आंतरिक इंजीनियरिंग विनिर्देशों से परामर्श लें। अपनी चुनी हुई सामग्रियों की थर्मल और रासायनिक सीमाओं की समीक्षा करें। यदि आप विषम वातावरण में काम करते हैं, तो किसी विशेष हार्डवेयर आपूर्तिकर्ता से संपर्क करें। वे महत्वपूर्ण-अनुप्रयोग घटकों के लिए आपकी थोक सोर्सिंग का मार्गदर्शन कर सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या आप लॉक नट को पीछे की ओर लगा सकते हैं?
उत्तर: हां, इसे पीछे की ओर पिरोना शारीरिक रूप से संभव है, लेकिन इसके गंभीर यांत्रिक परिणाम होते हैं। धातु के धागों के साथ संरेखित होने से पहले धागे तंग लॉकिंग कॉलर से टकराते हैं। इस गलत संरेखण से क्रॉस-थ्रेडिंग का खतरा काफी बढ़ जाता है और इसके परिणामस्वरूप धारण शक्ति का पूर्ण नुकसान होता है।
प्रश्न: क्या आपको लॉक नट वाले वॉशर की आवश्यकता है?
उत्तर: हाँ, आपको आम तौर पर वॉशर की आवश्यकता होती है। वॉशर भौतिक भार को संभोग सतह पर समान रूप से वितरित करते हैं। वे अंतिम कसने के चरण के दौरान टर्निंग हार्डवेयर को नरम आधार सामग्री में घुसने और स्थायी रूप से नुकसान पहुंचाने से भी रोकते हैं।
प्रश्न: क्या आपको नायलॉन इन्सर्ट लॉक नट के साथ लोक्टाइट का उपयोग करना चाहिए?
उत्तर: नहीं, आपको इन फास्टनरों के साथ रासायनिक थ्रेडलॉकर का उपयोग करने से बचना चाहिए। तरल थ्रेडलॉकर में मौजूद रसायन प्लास्टिक कॉलर को रासायनिक रूप से ख़राब और कमज़ोर कर सकते हैं। कॉलर का यांत्रिक घर्षण पहले से ही ढीलापन रोकता है, जिससे तरल थ्रेडलॉकर पूरी तरह से अनावश्यक हो जाते हैं।
प्रश्न: लॉक नट से कितने धागे निकलने चाहिए?
उत्तर: मान्यता प्राप्त उद्योग मानक के अनुसार लॉकिंग कॉलर से आगे निकलने के लिए दो से तीन पूर्ण धागों की आवश्यकता होती है। यह उभार गारंटी देता है कि बाहरी धागों ने घर्षण तंत्र को पूरी तरह से शामिल कर लिया है, जिससे अधिकतम संयुक्त सुरक्षा सुनिश्चित होती है।