Kushindwa kwa kasi katika mashine za viwandani, mikusanyiko ya magari, na uhandisi wa miundo mara chache huwa ni dosari rahisi ya nyenzo. Kwa kawaida ni upotezaji hatari wa upakiaji mapema. Mtetemo wa mara kwa mara, baiskeli kali ya joto, na mizigo mizito inayobadilika mara nyingi husababisha suala hili lililofichwa. Kokwa za kawaida za hex hutegemea kabisa mvutano na msuguano dhidi ya uso wa kuzaa ili kushikilia viungo pamoja. Wakati nguvu za mazingira zinasababisha mvutano kushuka, kokwa inarudi nyuma. Unakabiliwa na hatari kubwa za usalama na uharibifu wa vifaa wakati vifungo hivi vya msingi vinashindwa chini ya shinikizo.
Mwongozo huu unafafanua njia sahihi za mitambo nyuma ya miundo tofauti ya nati za kufuli. Utagundua mfumo wazi wa kubainisha kifunga sahihi. Tunatathmini viwango vya hali ya juu vya mazingira, vipindi vya matengenezo, na ukali wa mtetemo ili kuhakikisha kuwa unaunda mikusanyiko inayotegemeka. Utajifunza kulinganisha mifumo maalum ya kufunga na wasifu wako halisi wa upakiaji na mazingira ya kufanya kazi.
Mambo muhimu ya kuchukua
Joto la mazingira linaonyesha chaguo la nyenzo za msingi: viingilizi visivyo vya chuma hushindwa katika matumizi ya joto la juu, vinavyohitaji njia mbadala za chuma.
'Torati iliyopo' nati hutoa upinzani unaoendelea wakati wa usakinishaji na uondoaji, ikipambana kikamilifu na kulegea kwa mtetemo.
Mbinu za kufunga mitambo (kwa mfano, kokwa zilizofungwa na pini) hutoa upinzani wa juu zaidi wa kuondolewa lakini zinahitaji usanidi ngumu zaidi, wa mwongozo.
Hesabu zinazofaa za torati kwa nati ya kufuli lazima zihesabu msuguano wa ziada unaotokana na utaratibu wa kufunga yenyewe.
Tatizo la Uhandisi: Kwa Nini Karanga za Kawaida Zinashindwa
Wahandisi mara nyingi huamini karanga za kawaida za hex kwa mizigo tuli. Mazingira yanayobadilika hubadilisha kabisa mlingano huu. Karanga za kawaida hazifaulu kwa sababu hazina njia za ndani za kuhifadhi. Wanategemea kabisa mzigo wa clamp ili kudumisha msuguano. Ikiwa mzigo wa clamp hupungua, msuguano hupotea.
Mitambo ya Kulegea
Mtetemo wa kuvuka ni adui mkuu wa viungo vyenye nyuzi. Nguvu za upande kwa upande husababisha kuteleza kwa hadubini kati ya nyuzi zinazooana. Harakati hii ya upande kwa muda hutenganisha pande za nyuzi. Nati hulegea polepole wakati wa kutengana kwa sekunde hizi mbili. Unapoteza uadilifu wa pamoja kwani nati ya kawaida ya hex inazunguka nyuma kwenye uzi wa bolt. Upanuzi wa joto na upunguzaji huongeza zaidi mchakato huu wa kufuta. Nyenzo hubadilika kidogo wakati wa mabadiliko ya joto, ikitoa mvutano uliojengwa.
Ukomo wa Washers
Makusanyiko mengi hujaribu kutatua kulegea kwa vibration kwa kuongeza washers. Vifuli vya kufuli vilivyogawanyika au viosha vya kufuli vya meno huongeza mvutano wa awali. Walakini, wana mapungufu makubwa ya kiufundi. Mizigo ya juu ya clamp mara nyingi hutengeneza washers zilizogawanyika kabisa. Hufanya kazi kama washers wa kawaida wa gorofa mara moja bapa. Waosha kufuli meno mara nyingi huweka alama kwenye nyuso za kupandisha wakati wa ufungaji. Alama hii huharibu mipako ya kinga na kuharakisha kutu. Karanga zilizounganishwa za kufunga hutoa chaguo la uhandisi la kuaminika zaidi.
Vigezo vya Mafanikio ya Kufunga
Lazima ueleze mafanikio kwa uwazi kwa viungo muhimu. Kiungo kilichofanikiwa kinahitaji kudumisha mzigo bora wa clamp kila wakati. Ni lazima ipinge nguvu maalum zinazobadilika zilizopo katika mazingira yako ya utumaji maombi. Masafa ya mtetemo, mizigo ya mshtuko, na mabadiliko ya joto huamuru chaguo lako la kufunga. Hauwezi kumudu uteuzi wa kiholela. Kila kiungo kinadai mbinu iliyohesabiwa ili kuzuia utulivu wa janga.
Vitengo vya Msingi: Msuguano dhidi ya Ubadilishaji wa nyuzi
Wahandisi huainisha viungio vya kujifungia kwa utaratibu wao wa kubakiza. Miundo miwili kuu hutumia vichochezi vya polima vinavyotokana na msuguano au nyuzi za chuma zilizoharibika. Kila kategoria hutatua tatizo la mtetemo kwa njia tofauti.
Nuti ya Kufuli ya Nylon (Nyloc)
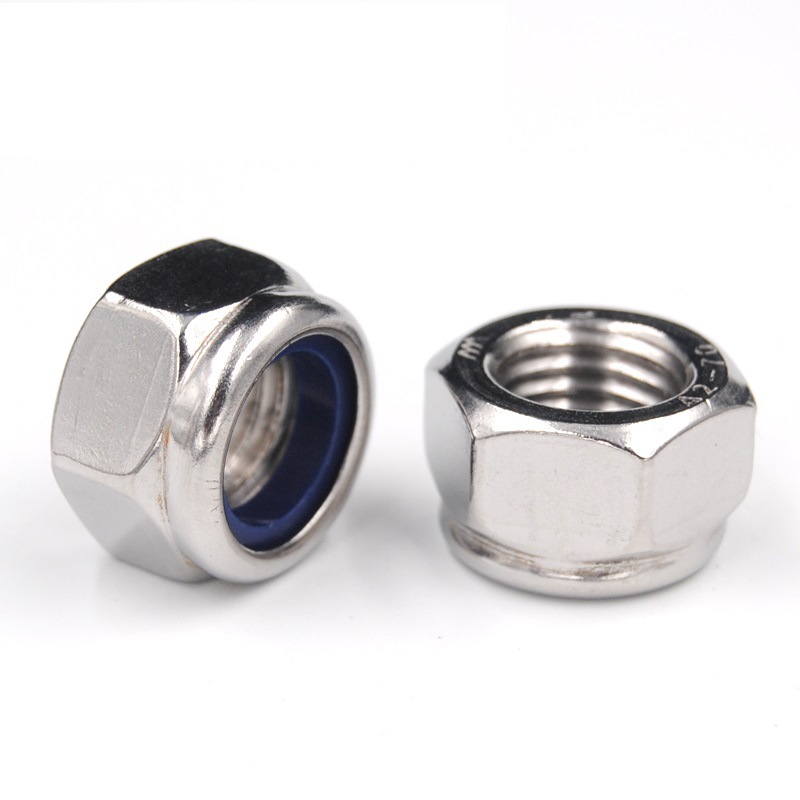
The nati ya kufuli ya nailoni inawakilisha kiwango cha matumizi nyepesi hadi ya kati ya viwandani. Inaangazia kola ya polima iliyojumuishwa, yenye ukubwa wa chini iliyo juu ya nati.
Utaratibu: Nyuzi za bolt za kupandisha hulazimisha kuingia kwenye kola ya polima yenye ukubwa wa chini wakati wa usakinishaji. Nyenzo za nailoni huharibika kwa plastiki juu ya nyuzi za chuma. Hii hutengeneza msuguano mkali, unaobana. Kola inashikilia bolt mfululizo. Inatoa upinzani wa mara kwa mara dhidi ya mzunguko wa nyuma.
Manufaa: Unapata sifa bora za kudhoofisha dhidi ya mtetemo mkali. Nylon inachukua harakati ndogo za masafa ya juu. Pia huunda muhuri wa ufanisi wa gesi na unyevu juu ya interface ya thread. Muhuri huu huzuia ulikaji mkali usitengeneze ndani kabisa ya kiungo.
Vikwazo: Uingizaji wa polima una dari kali za joto. Nylon kwa kawaida huharibika haraka zaidi ya 250°F (121°C). Utaratibu wa kufunga hushindwa kabisa mara tu polima inapoyeyuka au kuwa ngumu. Lazima pia utathmini mfiduo wa kemikali. Vimumunyisho na asidi fulani za viwandani huharibu kola ya nailoni kabla ya wakati.
Nuti ya Kufuli ya Vyuma Vyote (Torque Inayotumika)
Mazingira yaliyokithiri yanahitaji masuluhisho mazito zaidi. Unapaswa kubainisha nati ya kufuli ya chuma yote kwa maeneo yenye halijoto ya juu au yenye ulikaji sana.
Utaratibu: Muundo huu unategemea upotoshaji wa kimaumbile uliobuniwa. Wazalishaji hupotosha nyuzi za juu (top-lock) au nyuzi za upande (kifungio cha kati) kidogo nje ya pande zote. Nyuzi zilizoharibika hujilazimisha kujipanga zinapowekwa kwenye bolt ya kawaida. Uingiliano huu husababisha msuguano mkubwa wa chuma-juu ya chuma. Inashika bolt kwa nguvu.
Manufaa: Vifunga vya chuma hustahimili halijoto kali kwa urahisi. Wanaishi mazingira ya kemikali yenye fujo ambapo polima hutengana. Wanatoa usalama wa kutegemewa kwa wingi wa injini, mikusanyiko ya reli nzito, na vipengele vya anga.
Vizuizi: Unakabiliwa na hatari kubwa ya kukatwa kwa nyuzi. Lahaja za chuma cha pua huathirika haswa na kulehemu kwa baridi wakati wa ufungaji. Lazima ufuate itifaki kali za lubrication. Taratibu sahihi za kushuka kwa torque ni lazima ili kuzuia uharibifu wa viungo.
Vibadala Maalum vya Wasifu Mahususi wa Mzigo
Karanga za kufuli za kawaida haziwezi kufunika kila hali ya kimuundo. Programu nyingi zinawasilisha vikwazo vya kipekee vya kijiometri au usalama. Vibadala maalum hushughulikia changamoto hizi haswa.
Nut ya Kufuli ya Flange
Mashine nzito na muafaka wa magari mara nyingi huhitaji usambazaji wa mzigo. Nati ya kawaida ya hex inalenga shinikizo nyingi kwenye alama ndogo ya mguu. The flange lock nut kutatua tatizo hili elegantly.
Utaratibu: Kifunga hiki kinajumuisha msingi mpana moja kwa moja kwenye muundo wake. Flange iliyopanuliwa inasambaza mzigo wa kushinikiza juu ya eneo kubwa zaidi la uso. Lahaja nyingi huangazia uimbaji kwenye uso wa kuzaa. Mawimbi haya yanauma kwenye uso wa kupandisha ili kuzuia mzunguko wa kukabiliana.
Bora Kwa: Tumia hizi unapopanua mashimo makubwa au yaliyofungwa. Wanafanya vyema katika matumizi yanayohitaji mizigo ya juu ya clamp kwenye vifaa vya kuunganisha laini. Unaweza kupata paneli za alumini au mchanganyiko bila kutumia washer ya pili. Hii hurahisisha mikusanyiko na kupunguza hesabu za vijenzi.
Karanga zilizopigwa na zilizopigwa
Viungo vingine vinahitaji dhamana kamili dhidi ya kujitenga. Hasara ya upakiaji mapema ni ya pili kwa kuzuia utengano kamili katika hali hizi.
Utaratibu: Karanga hizi zina sehemu tofauti zilizokatwa kwenye sehemu za juu. Unaweka nati kwa torque inayohitajika. Kisha unapitisha kizuizi cha kimwili kupitia nafasi na shimo lililochimbwa hapo awali kwenye shank ya bolt. Kwa kawaida wahandisi hutumia pini ya cotter au waya wa usalama kwa kizuizi hiki.
Bora Kwa: Bainisha haya kwa mikusanyiko muhimu ya usalama. Vituo vya magurudumu, viunganishi vya angani, na vijenzi vya usukani vinavihitaji. Wanatoa upinzani kamili wa kuondolewa. Kiungo hukaa pamoja hata kama upakiaji wote wa awali utatoweka kabisa.
Jam Nuts
Vizuizi vya nafasi mara nyingi huondoa karanga za kawaida za torque. Mikusanyiko ya fimbo yenye nyuzi pia hutoa changamoto za kipekee.
Utaratibu: Kokwa ya jam ni kokwa ya pili yenye hadhi ya chini. Unaiweka kwenye bolt kwanza. Kisha unasakinisha kokwa ya msingi, yenye unene kamili. Unashikilia nati ya msingi ikiwa imesimama huku ukiimarisha nati ya jam kwa nyuma dhidi yake. Hii inaunda mvutano wa nyuzi zinazopingana. Karanga mbili hufunga kila mmoja mahali pake.
Bora Kwa: Zinafanya kazi kikamilifu kwa programu zilizo na nafasi. Zitumie kwenye vijiti vyenye nyuzi au vijiti vya kugeuza ambapo nati zilizopo hazifai. Wanahitaji ujuzi wa operator ili kufikia mvutano sahihi wa kupinga.
Mfumo wa Tathmini: Kubainisha Kifunga Kifaa
Kuchagua nati ya kufuli inahitaji uchambuzi wa kimfumo. Lazima utathmini mazingira ya uendeshaji, ratiba za matengenezo, na mahitaji ya mkusanyiko. Kazi ya kubahatisha husababisha kushindwa kwa pamoja.
Jedwali la 1: Funga Matrix ya Uteuzi wa Nut
Vigezo vya Uteuzi
Ingizo la Nylon
Vyuma Vyote (Vilivyopotoshwa)
Iliyopangwa / Iliyoundwa
Kiwango cha Juu cha Joto
250°F (121°C)
Tofauti sana (Inategemea chuma)
Tofauti sana (Inategemea chuma)
Kupunguza Mtetemo
Bora kabisa
Wastani
Chini (Inazingatia uhifadhi)
Kasi ya Ufungaji
Haraka
Wastani (Inahitaji torque makini)
Polepole (mpangilio wa pini mwenyewe)
Uwezo wa kutumia tena
Inapendekezwa kutumia mara moja
Mzunguko mdogo
Juu (Badilisha pini/waya pekee)
Uchambuzi wa Halijoto na Mazingira
Halijoto hutumika kama mpaka wako wa kwanza mgumu. Mazingira chini ya 250°F huruhusu miyeyusho ya polima. Ingizo la nailoni kwa ujumla hupendelewa hapa kwa sababu ya upunguzaji wao wa hali ya juu wa mtetemo. Wanalinda nyuzi kutoka kwa unyevu kwa ufanisi.
Mazingira yanayozidi 250°F huondoa chaguo za polima kabisa. Kanda zenye kutu nyingi pia zinahitaji suluhu zenye nguvu zaidi. Lazima ubainishe karanga za kufuli za chuma zote kwa viwango hivi vilivyokithiri. Kokwa za jiko la daraja la C au aloi maalum zisizo na pua hufanya kazi kwa kutegemewa chini ya mkazo mkali.
Mahitaji ya Utumiaji tena
Wahandisi lazima watathmini kwa uangalifu ratiba ya matengenezo ya pamoja. Taratibu za kujifungia huharibika kwa muda. Viingilio vya nailoni hupoteza mtego wao mkali baada ya mizunguko mingi. Kola ya plastiki huongezeka kwa kudumu. Nati za torque za metali zote pia hupoteza nyuzi za bolt za kupandisha kwa wakati. Msuguano wa chuma-chuma huharibu kimwili wasifu wa uzi.
Lazima uweke itifaki kali za uingizwaji. Usiwahi kudhani kuwa kuna utumiaji tena usio na mwisho. Tupa karanga za polima baada ya matumizi moja katika njia muhimu za kupakia. Kagua boli kwa uangalifu unapotumia tena kokwa za kufuli za chuma zote.
Kasi ya Ufungaji dhidi ya Usalama
Ufanisi wa mstari wa mkutano ni muhimu sana. Utengenezaji wa kiasi kikubwa unahitaji ufungaji wa haraka wa kufunga. Karanga za kufuli za katikati hutoa faida tofauti hapa. Waendeshaji au roboti wanaweza kuzisakinisha kila upande. Wanaharakisha mistari ya uzalishaji bila bidii.
Usahihi au mkusanyiko wa mwongozo unaweza kuhimili kasi ya usakinishaji polepole. Ikiwa usalama unazidi kasi, chagua karanga zilizofungwa au zilizobanwa. Upangaji wa mwongozo wa pini za cotter huchukua muda. Walakini, kizuizi cha mwili kinachosababishwa kinahakikisha kuwa kiungo hakitatengana.
Hatari za Utekelezaji na Mbinu Bora za Ufungaji
Kuchagua kifunga sahihi ni hatua ya kwanza tu. Ufungaji usiofaa huharibu hata viungo vyema zaidi vilivyotengenezwa. Lazima udhibiti hatari maalum za mitambo wakati wa mkusanyiko.
Marekebisho ya Mahesabu ya Torque
Wahandisi mara nyingi hufanya makosa makubwa na karanga za torque zilizopo. Wanatumia chati za kawaida za torque. Nati zilizopo za torque zinahitaji nguvu ya ziada ya kuzunguka ili tu kukimbia chini ya nyuzi. Utaratibu wa kufunga hupinga mzunguko mara moja. Tunauita upinzani huu 'torque ya kushuka.'
Ni lazima uongeze torati hii ya kushuka kwenye torque yako lengwa ya upakiaji. Ukipuuza hatua hii, utapunguza kiungo. Wrench itabofya, lakini mzigo halisi wa clamp utabaki haitoshi.
Kupunguza Kichefuchefu
Galling huleta hatari kubwa wakati wa mkusanyiko. Msuguano na joto husababisha nyuzi kuungana pamoja. Tunaita hii baridi-kulehemu. Unakabiliwa na hatari kubwa ya kuungua unapotumia koti za kufuli za chuma cha pua kwenye boliti zisizo na pua. Nyenzo hufunga kwa ukali.
Lazima ushughulikie hatari hii mahususi kwa umakini. Tunapendekeza kutumia misombo ya juu ya kupambana na kukamata. Vinginevyo, taja vibao maalum vya kufunga. Mipako ya zinki-flake hutoa lubricity bora. Wanapunguza msuguano na kuzuia kulehemu baridi kabisa.
Upimaji na Uthibitishaji
Chati za kinadharia hutoa tu makadirio. Makusanyiko ya ulimwengu halisi huanzisha vigeu visivyotabirika. Umaliziaji wa uso, ulainishaji, na usahihi wa zana zote huathiri mzigo wa mwisho wa clamp. Tunapendekeza uthibitisho mkali.
Pata makundi halisi ya uzalishaji wa boliti ulizochagua na karanga za kufuli.
Fanya jaribio la mvutano wa torque kwa kutumia kifaa cha Skidmore-Wilhelm au vifaa sawa.
Pima mzigo halisi wa clamp unaopatikana katika mipangilio maalum ya torque.
Rekebisha vipimo vya mstari wako wa mkusanyiko kulingana na matokeo haya ya majaribio.
Kutegemea chati za kinadharia pekee hualika kutofaulu. Kujaribu vipengele halisi huhakikisha kuegemea kwa mkusanyiko.
Hitimisho
Kuchagua nati ya kufuli ni usawa mgumu. Lazima kupima upinzani wa vibration, mipaka ya mazingira, na ufanisi wa usakinishaji kwa uangalifu. Hakuna kifunga kimoja kinachotatua kila changamoto ya uhandisi.
Tathmini hali yako ya uendeshaji iliyokithiri zaidi kwanza, ikijumuisha viwango vya juu vya halijoto na masafa mahususi ya mtetemo.
Bainisha ratiba za urekebishaji zilizo wazi na uweke sera kali za utumiaji mmoja wa nati zilizopo.
Kokotoa torati ya usakinishaji kwa uangalifu kwa kuongeza torati ya kushuka kwenye upakiaji wako unaolenga.
Omba majaribio ya sampuli kwa viungo muhimu kabla ya kusawazisha Muswada wa Vifaa (BOM).
Majaribio ya haraka na ubainifu sahihi huzuia kushindwa kwa janga. Linda mikusanyiko yako kwa kuelewa mechanics nyuma ya vifunga unavyochagua.
Maswali Yanayoulizwa Mara kwa Mara
Swali: Kuna tofauti gani kati ya nati ya kujifungia na nati ya kufuli?
J: Katika ununuzi wa viwandani, maneno haya mara nyingi hutumika kwa kubadilishana. Kitaalamu, 'kujifungia' inarejelea hasa nati za torque (nylon au metali zote) ambazo hufunga bila vipengele vya pili. 'Lock nut' ni kategoria pana zaidi inayojumuisha njugu za jam na karanga zilizounganishwa.
Swali: Je, unaweza kutumia tena nati ya kufuli ya nailoni?
J: Ingawa kitaalamu inawezekana kwa idadi ndogo sana ya mizunguko ikiwa nailoni bado inatoa torati iliyopo, mazoezi ya kawaida ya uhandisi yanaamuru kuzibadilisha baada ya matumizi moja katika njia muhimu au zilizokadiriwa usalama.
Swali: Kwa nini nati yangu ya kufuli ya chuma yote inanasa kwenye bolt kabla ya kukazwa kabisa?
J: Huu ni upenyezaji wa nyuzi, unaosababishwa na msuguano na joto wakati wa usakinishaji. Ni kawaida kwa vifungo vya chuma cha pua. Tumia kasi ndogo ya usakinishaji na weka kilainishi kinachofaa cha kuzuia kukamata.