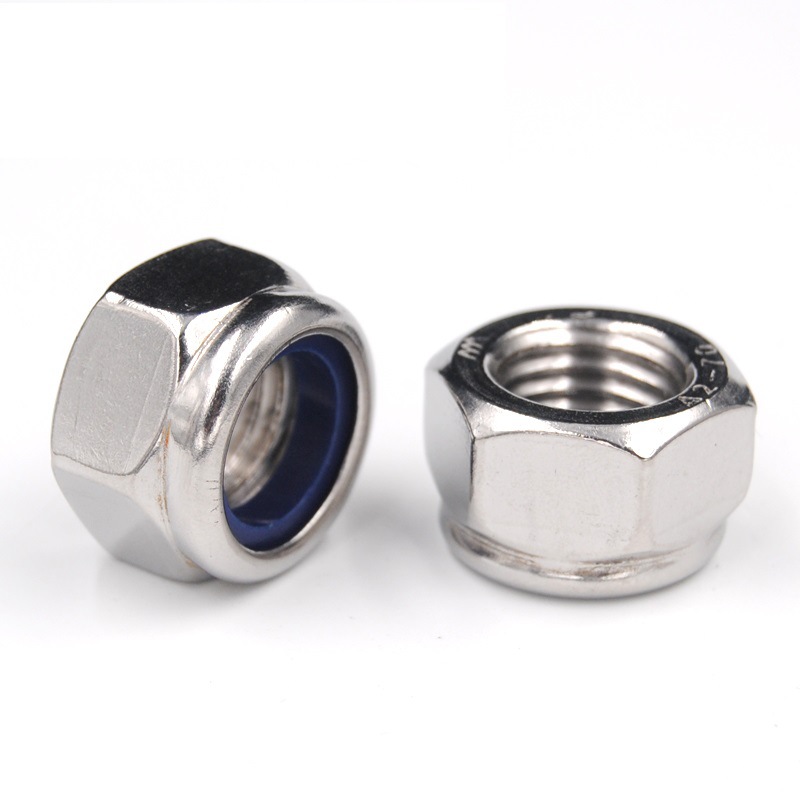
Gli utenti spesso incontrano una forte resistenza durante l'installazione di dispositivi di fissaggio specializzati. Confondono questo attrito deliberato con cross-threading o hardware difettoso. Questo specifico punto di attrito provoca una diffusa confusione tra i piani di manutenzione. Negli ambienti industriali o nei progetti fai-da-te critici, non puoi permetterti errori di installazione. Forzare l'hardware in modo errato rimuove le filettature metalliche interne. Una tecnica impropria scioglie gli inserti sintetici e rovina completamente l'integrità dell'articolazione.
Un assemblaggio ben riuscito deve offrire la massima resistenza alle vibrazioni. Dovrebbe raggiungere questa sicurezza senza irritare i fili metallici. È necessario completare l'installazione senza distruggere permanentemente il collare sintetico. È inoltre necessario mantenere tempi operativi ragionevoli. Di seguito forniamo una ripartizione basata sull’evidenza.
Imparerai il comportamento meccanico di questi collari specializzati. Descriviamo in dettaglio gli approcci corretti agli utensili da utilizzare in officina. Infine, spiegheremo i quadri di aggiustamento essenziali. Questi passaggi specifici garantiscono ogni volta un assemblaggio sicuro e conforme agli standard.
Punti chiave
La resistenza è funzionale, non un difetto: il collare in nylon è volutamente sottodimensionato per comprimersi attorno alla filettatura del bullone.
La velocità uccide l'inserto: gli utensili elettrici ad alta velocità generano calore da attrito che scioglie o danneggia permanentemente il nylon.
La coppia prevalente altera le specifiche di base: i grafici della coppia standard devono essere adeguati per tenere conto della resistenza alla rotazione dell'inserto in nylon.
Limiti severi alla riutilizzabilità: gli standard industriali e aeronautici impongono che i dadi di bloccaggio in nylon debbano essere raramente, se non mai, riutilizzati in gruppi portanti.
1. La meccanica: perché gli inserti in nylon resistono al serraggio
Gli ingegneri progettano attentamente l'anello polimerico non filettato. Lo producono secondo dimensioni precise. Il diametro interno è notevolmente più piccolo della filettatura principale del bullone. Quando inizi l'assemblaggio, il metallo incontra questo anello sottodimensionato. La discrepanza dimensionale crea un'interferenza meccanica immediata. Questa interferenza richiede uno sforzo fisico per essere superata. Rappresenta una scelta progettuale intenzionale. Il dispositivo di fissaggio si basa interamente su questa differenza di dimensioni.
Quando il metallo incontra il polimero inizia la deformazione elastica. Il metallo indurito taglia l'anello più morbido. Non distrugge il materiale polimerico. Il materiale sintetico cede sotto pressione. Si allunga per accogliere il profilo metallico. Poiché è altamente elastico, il materiale tenta costantemente di ritirarsi. Vuole ritornare alla sua forma originale sottodimensionata. Questa continua azione di restringimento crea un attrito pesante e omnidirezionale. Chiamiamo questo attrito costante il meccanismo di bloccaggio. Afferra saldamente il metallo. Impedisce che l'hardware si allenti nel tempo.
Devi imparare a valutare accuratamente questa resistenza rotazionale. È fondamentale distinguere tra resistenza funzionale e guasto meccanico. La normale virata rigida sembra coerente. La resistenza rimane liscia e uniforme mentre si ruota la chiave. La resistenza funzionale richiede uno sforzo costante ma non si ferma mai all’improvviso. L'arresto improvviso indica un problema critico. Se la chiave inglese si blocca improvvisamente, probabilmente hai incrociato i fili. Anche la mancata corrispondenza del tono causa blocchi immediati. Smetti di girare immediatamente se colpisci un duro muro di resistenza.
2. Selezione dell'attrezzatura per l'assemblaggio di bulloni e dadi
L'uso di utensili elettrici ad alta velocità introduce gravi rischi di implementazione. I driver a impatto ruotano l'hardware in modo estremamente veloce. Questa rapida rotazione genera enormi quantità di calore da attrito. Il calore si trasferisce direttamente nel collare sintetico. Il polimero si ammorbidisce rapidamente alle alte temperature. Il calore indotto dall'attrito riduce permanentemente la presa. Un collare fuso vanifica l'intero scopo del dispositivo di fissaggio. Rovini l'integrità del giunto prima ancora che la macchina lasci l'officina.
La scelta dell'attrezzatura manuale corretta previene completamente il danno termico. Ti consigliamo di classificare chiaramente la tua attrezzatura per semplificare la tua assemblaggio bullone e dado.
Strumenti di tenuta: è necessario mantenere la testa del bullone rigorosamente ferma. Le chiavi a scatola forniscono una presa eccellente per questo compito. Le pinze di bloccaggio fissano efficacemente anche il lato posteriore. Arrestare la rotazione del lato posteriore previene danni al filo.
Strumenti di guida: utilizzare chiavi a bussola a cricchetto per la rotazione controllata. Consentono virate manuali e costanti. Le chiavi combinate funzionano bene anche per le applicazioni di coppia finale. Gli strumenti manuali forniscono un feedback tattile essenziale.
I vincoli di spazio spesso complicano le attività di manutenzione. Valuta la tua accessibilità prima di iniziare a girare le chiavi inglesi. A volte la rotazione manuale è impossibile. Gli spazi ristretti bloccano le chiavi standard. Se è necessario utilizzare utensili elettrici, stabilire parametri rigorosi. Utilizzare solo utensili elettrici a basso numero di giri. È necessario utilizzare impostazioni della frizione altamente sensibili. Mantenere le velocità di rotazione al minimo assoluto. La rotazione lenta impedisce l'accumulo di calore. Protegge l'anello sintetico dalla degradazione termica.
3. Passo dopo passo: come serrare correttamente un dado di bloccaggio in nylon
Una corretta installazione inizia molto prima dell'applicazione di strumenti pesanti. Iniziare il fissaggio interamente a mano. Fallo girare lungo i fili fino a raggiungere l'anello sintetico. Questo di solito richiede due o tre rotazioni complete. La filettatura iniziale manuale garantisce che il metallo sia posizionato correttamente. Previene fisicamente il cross-threading all'inizio. Puoi sentire perfettamente l'allineamento del filo attraverso le dita.
Successivamente, esegui una tecnica coordinata a doppia chiave. Fissare saldamente il lato posteriore per evitare che giri. Applicare una forza manuale costante e ininterrotta al dispositivo di fissaggio anteriore. Non strattonare la maniglia. I movimenti a scatti causano picchi di attrito irregolari. Il movimento fluido mantiene la temperatura bassa. Capire esattamente come stringere un controdado in nylon si riduce a una pressione costante. Desideri un movimento continuo finché l'hardware non si posiziona contro la superficie.
Stabilire sempre un rigoroso protocollo di conferma visiva. Gli standard del settore richiedono un controllo visivo specifico per la sicurezza. Osserva attentamente la parte superiore del giunto fissato. Il metallo dovrebbe sporgere esattamente due o tre fili completi oltre il collare superiore. Questa sporgenza visibile garantisce il pieno impegno. Ciò dimostra che l'anello sintetico circonda completamente il profilo metallico. Meno di due fili significa presa insufficiente.
La mitigazione del rischio richiede un'attenzione costante al feedback tattile. È necessario fermarsi immediatamente se la forza richiesta aumenta in modo esponenziale. Un improvviso picco di forza prima di sedersi indica un grave inceppamento del filo. Non rappresenta la resistenza funzionale del polimero. Il collegamento distrugge entrambi i componenti hardware. Rimuovi immediatamente il dispositivo di fissaggio. Ispezionare tutte le superfici per individuare eventuali segni di grippaggio o detriti metallici.
4. Calcolo e applicazione della coppia di serraggio corretta
Comprendere la resistenza prevalente cambia il modo in cui ti avvicini all'assemblaggio. La resistenza prevalente è la forza necessaria per ruotare liberamente il dispositivo di fissaggio. Misura questa forza prima che l'hardware entri in contatto con qualsiasi superficie di accoppiamento. È causato interamente dall'attrito del polimero. Il collare sottodimensionato afferra saldamente il metallo. È necessario superare questa presa solo per far girare l'elemento di fissaggio lungo l'albero. I grafici standard non tengono conto di questo ulteriore attrito.
Il quadro di calcolo richiede una metodologia precisa. Segui questi passaggi esatti per determinare le specifiche finali.
Misurare la resistenza della linea di base: utilizzare uno strumento a quadrante o a raggio. Leggere il contatore mentre l'elemento di fissaggio si muove attivamente lungo l'albero. Registra questo numero di resistenza rotazionale.
Determinare i requisiti di serraggio: trovare le specifiche standard per il grado e il diametro specifici del bullone. Questa è la forza di serraggio target.
Calcola il valore finale: aggiungi la resistenza rotazionale misurata alla forza di serraggio target. Specifiche finali = Forza di serraggio target + Resistenza prevalente.
Grafico di regolazione del coefficiente di attrito
Stato di lubrificazione
Impatto del coefficiente di attrito
È necessaria la regolazione della coppia
A secco/non lubrificato
Attrito di base
Utilizzare la specifica calcolata
Antigrippaggio applicato
Attrito notevolmente ridotto
Ridurre l'obiettivo dal 20% al 30%
Applicare il corretto la coppia di serraggio garantisce un giunto affidabile e sicuro. È inoltre necessario valutare attentamente le variabili materiali. I lubrificanti alterano drasticamente il coefficiente di attrito sottostante. I composti antigrippanti rendono il metallo molto scivoloso. Riducono significativamente la resistenza alla sterzata. Se si applicano lubrificanti, è necessario ridurre le specifiche target. Ignorare i fattori di lubrificazione porta a un grave allungamento eccessivo. Il metallo allungato scatta sotto carichi operativi.
5. Risoluzione dei problemi comuni di installazione
La mancata corrispondenza del passo della filettatura rappresenta un errore enorme da parte dell'utente. I tecnici spesso si affrettano a prendere hardware non corrispondente. Forzano un dispositivo di fissaggio imperiale su un albero metrico. Inseriscono fili grossolani su alberi a filettatura fine. L'anello sintetico maschera la sensazione iniziale di disadattamento. L'utente presuppone che la rigidità derivi dal polimero. Verificare sempre le specifiche ISO, DIN o SAE prima di iniziare. Guarda i segni sulla testa. La mancata corrispondenza del tono distrugge completamente l'hardware.
Il grippaggio si verifica frequentemente negli assemblaggi in acciaio inossidabile. Le parti in acciaio inossidabile soffrono di saldatura a freddo sotto forte pressione. La combinazione di un bullone inossidabile con un dispositivo di bloccaggio inossidabile massimizza questo rischio. L'attrito del polimero aggiunge ulteriore calore. Il calore e la pressione provocano la fusione permanente dei metalli. È necessario utilizzare i composti antigrippaggio in modo strategico qui. È inoltre necessario utilizzare velocità di virata notevolmente inferiori. Mantenere il gruppo fresco per evitare improvvise saldature a freddo.
Lo schiacciamento delle superfici di accoppiamento rovina giunti altrimenti strutturalmente perfetti. Non fare mai affidamento esclusivamente sulla sensazione fisica quando si fissano questi elementi di fissaggio. La resistenza extra del collare in polimero maschera la vera forza di serraggio. Potresti pensare di aver bisogno di più pressione per fissare l'articolazione. Questo effetto di mascheramento provoca una forte coppia eccessiva. I materiali morbidi sottostanti subiscono danni enormi. Le staffe in alluminio si piegano permanentemente. I pannelli di legno si schiacciano profondamente sotto questa pressione nascosta. Utilizza sempre strumenti di misurazione di precisione invece di tirare a indovinare.
6. Conformità e sicurezza: il dibattito sulla riutilizzabilità
Il quadro degli standard tecnici fornisce una guida estremamente rigorosa. Le linee guida dell'aviazione e i manuali di ingegneria meccanica regolano le politiche di riutilizzo dell'hardware. UN Il controdado con inserto in nylon subisce un enorme stress interno durante la prima installazione. Il collare in polimero non rimane intatto. Le migliori pratiche del settore documentano chiaramente questo degrado.
La perdita di elasticità rovina completamente le prestazioni future. Dopo la prima installazione il polimero subisce una deformazione plastica permanente. Lungo l'anello sintetico interno si verifica una lacerazione microscopica. Il materiale perde completamente la sua capacità di ritornare indietro. Questo danno permanente riduce drasticamente la resistenza prevalente. Non afferrerà saldamente il metallo una seconda volta. Il giunto diventa altamente vulnerabile alle vibrazioni.
Matrice decisionale per la sostituzione dell'hardware
Tipo di applicazione
Stato di riusabilità
Azione richiesta
Critico/con forti vibrazioni (sospensioni, strutturali)
Riutilizzabilità zero
Acquistate sempre elementi di fissaggio nuovi e conformi agli standard.
Applicazioni fai da te non critiche
Condizionale
Riutilizzare solo se rimane una resistenza prevalente misurabile.
I prossimi passi richiedono una gestione proattiva della catena di fornitura. Controlla immediatamente il tuo attuale inventario di dispositivi di fissaggio. Gettare via qualsiasi hardware usato che mostri anelli polimerici degradati. Non mescolare le parti vecchie nei contenitori nuovi. Collabora con fornitori B2B affidabili. I fornitori di alta qualità garantiscono una produzione in lotti coerente. Garantiscono l'integrità dell'anello sintetico durante l'intera operazione.
Conclusione
Il serraggio sicuro di questo hardware richiede una forza controllata e strumenti adeguati. Richiede aggiustamenti delle specifiche estremamente accurati. Padroneggiare questi elementi tecnici previene danni distruttivi dovuti al calore. Elimina il legame del filo e preserva completamente l'integrità del giunto.
La sicurezza di un giunto resistente alle vibrazioni dipende in larga misura dalla qualità degli elementi di fissaggio. La tecnica di installazione rappresenta solo la metà dell'equazione finale. I materiali scadenti falliscono nonostante la tecnica perfetta. Consigliamo ai lettori di selezionare hardware certificato ISO o DIN. Personalizza attentamente le selezioni dell'hardware. Abbinateli direttamente al vostro carico specifico e ai requisiti ambientali.
Controlla i tuoi toolkit per rimuovere i driver di impatto ad alta velocità.
Formare le squadre di manutenzione sul calcolo accurato della resistenza prevalente.
Standardizza la regola di sporgenza da due a tre fili in tutte le build.
Eliminare tutti gli elementi di fissaggio usati dalle applicazioni portanti critiche.
Domande frequenti
D: Perché il mio controdado in nylon è così difficile da girare?
R: Il collare superiore è realizzato intenzionalmente con un diametro interno più piccolo rispetto al bullone. Mentre lo giri, il metallo taglia il polimero. Il polimero tenta di ritornare alla sua forma originale. Questa deformazione elastica crea un attrito costante e intenzionale per prevenire l'allentamento delle vibrazioni.
D: Posso utilizzare un avvitatore a percussione su un dado Nyloc?
A: Dovresti evitare del tutto i driver di impatto. Gli utensili elettrici ad alta velocità generano un calore da attrito estremo. Questo calore scioglie rapidamente il collare polimerico. Una volta che l'inserto si scioglie o si deforma plasticamente a causa del calore, perde permanentemente la presa. Non è più in grado di proteggere il giunto dalle vibrazioni.
D: Ho bisogno di una rondella con un dado di bloccaggio in nylon?
R: Sì, è altamente consigliato l'uso di una lavatrice. Superare la resistenza del polimero richiede una forza rotazionale extra. Questa forza aggiuntiva può far sì che il metallo graffi la superficie di accoppiamento. Una rondella distribuisce uniformemente il carico di serraggio. Protegge i materiali morbidi sottostanti da incisioni profonde durante l'installazione.
D: Quanto deve sporgere il bullone da un dado in nylon?
R: Gli standard del settore richiedono un controllo visivo specifico per il pieno coinvolgimento. Il bullone dovrebbe sporgere esattamente due o tre filetti completi oltre la parte superiore dell'anello polimerico. Ciò garantisce che il meccanismo di bloccaggio incapsula completamente le filettature metalliche per la massima potenza di tenuta.