28.10.2026
Wielu nabywców łączy ocynkowane ogniowo śruby HDG bezpośrednio ze standardowymi zwykłymi nakrętkami, bez uwzględnienia grubości powłoki zajmującej przestrzeń gwintu. Warstwa ocynkowana dodaje materiału na bok gwintu i powoduje kolizję z gwintem, uniemożliwiając całkowite dokręcenie śrub. W tym artykule omówiono zasady dotyczące naddatków gwintów HDG, wymagania dotyczące gwintowania nakrętek w przypadku nadwymiarów, uwagi dotyczące normy ASTM A153 i typowe pułapki zakupowe, pomagające uniknąć błędów montażowych na miejscu i kosztów przeróbek.
Przeczytaj więcej
2026-10-27
Wielu zagranicznych nabywców i dostawców miesza kombinacje tolerancji gwintów 6H/6g i 6H/5g6g bez jasnego zrozumienia różnic w zakresach tolerancji. Ten błąd prowadzi do częstych błędów podczas kontroli jakości na wejściu, zwłaszcza po galwanizacji. Wąska tolerancja wynosząca 5g6g pozostawia ograniczony margines grubości powłoki, co łatwo powoduje przewymiarowanie gwintu i odrzucenie grubości. W tym artykule wyjaśniono definicję, mające zastosowanie scenariusze, logikę inspekcji i zasady specyfikacji zamówień dla tych dwóch dopasowań tolerancji, pomagając kupującym uniknąć kosztownych odrzuceń partii.
Przeczytaj więcej
2026-10-23
W przypadku zamówień na konserwację starszego sprzętu wyprodukowanego za granicą, wielu nabywców błędnie zastępuje elementy złączne z gwintem BSW Whitworth na ujednolicone elementy złączne z gwintem grubym UNC tylko dlatego, że mają one podobną średnicę nominalną i TPI. Te dwa typy gwintów różnią się zasadniczo kątem gwintu i profilem grzbietowym/nasadowym. Mogą chwilowo skręcić się ze sobą, ale występuje tylko częściowy kontakt boczny. Po uruchomieniu sprzętu szybko nastąpi ślizganie i zacieranie się gwintu, co skutkuje reklamacjami klientów, zwrotami i przerwami w pracy. W artykule porównano kluczowe parametry dwóch nici imperialnych, wyjaśniono przyczyny awarii, metody identyfikacji pola i zasady zamówień w handlu zagranicznym, aby uniknąć sporów dotyczących wymiany montażu.
Przeczytaj więcej
22.10.2026
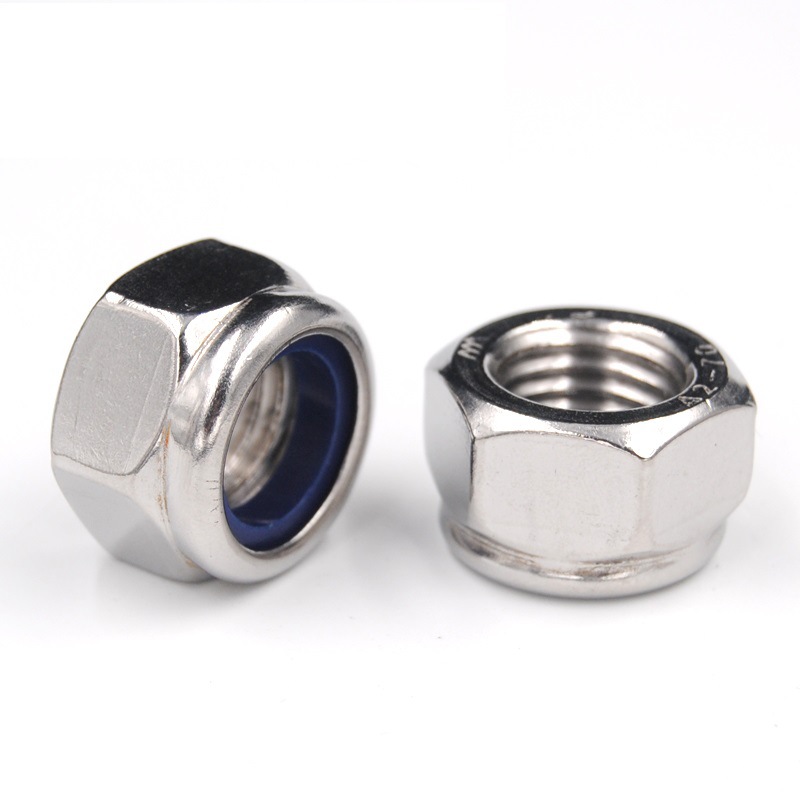
Nakrętki zabezpieczające Nyloc (DIN985) opierają się na wkładce nylonowej, aby wytworzyć przeważający moment obrotowy w celu zapobiegania poluzowaniu. Działają dobrze w temperaturze pokojowej i nie rysują gwintów śrub, dlatego są powszechnie wybierane do ogólnych montażu przemysłowego. Ciągła granica temperatury dla standardowych wkładek nylonowych PA66 wynosi 120°C. Wielu nabywców i inżynierów mechaników nie jest świadomych tego limitu temperatur i stosuje nakrętki Nyloc w urządzeniach wysokotemperaturowych, takich jak wymienniki ciepła, suszarki i zespoły wydechowe. Pod wpływem długotrwałego ciepła nylonowa wkładka mięknie i topi się, tracąc siłę mocowania. Złącze gwintowe będzie się stopniowo poluzowywać, co będzie prowadzić do przestoju, zagrożenia bezpieczeństwa i roszczeń związanych z zamówieniem. W tym artykule wyjaśniono zasadę blokowania i proces uszkodzeń termicznych standardowych nakrętek Nyloc, porównano alternatywne, całkowicie metalowe nakrętki zabezpieczające oraz wymieniono najważniejsze punkty kontrolne do rysowania i zakupu.
Przeczytaj więcej
2026-10-21
Certyfikat testu młyna (MTC) jest dokumentem krytycznym dla projektów eksportu elementów złącznych. Wiele zamówień eksportowych jest wstrzymywanych lub odrzucanych za granicą po prostu ze względu na niespójną liczbę wytopów, niedopasowane klasy materiałów i niezgodne formaty certyfikatów. Artykuł ten porządkuje standardową listę kontrolną audytu śrub MTC, odróżnia MTC od COA, wymienia częste ryzyka niezgodności i zapewnia kompletny proces kontroli przed wysyłką, pomagając dostawcom elementów złącznych uniknąć ogromnych strat spowodowanych problemami z certyfikatami.
Przeczytaj więcej

