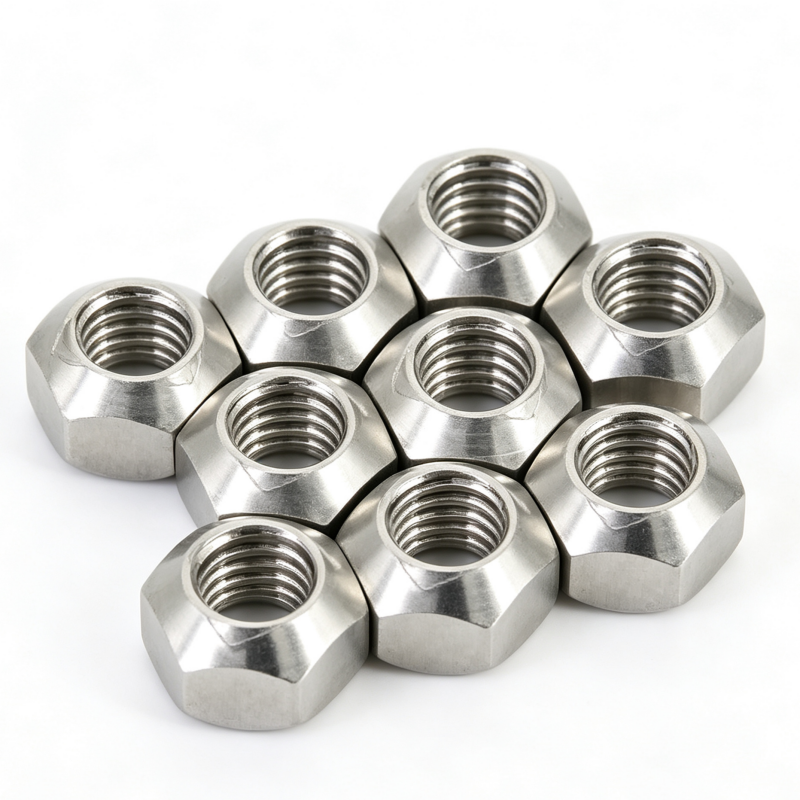
फास्टनर औद्योगिक मशीनरी को अत्यधिक कंपन से सुरक्षित रखते हैं। लॉक नट को ढीलापन रोकने के लिए स्पष्ट रूप से इंजीनियर किया गया है। इससे उनका निष्कर्षण स्वाभाविक रूप से कठिन हो जाता है। रखरखाव तकनीशियन अनिवार्य रूप से पूछते हैं, क्या आप लॉक नट को सुरक्षित रूप से खोल सकते हैं? हाँ, आप निश्चित रूप से कर सकते हैं। हालाँकि, यह प्रक्रिया अलग-अलग दृष्टिकोण निर्धारित करती है। आपको यह पहचानना होगा कि लॉकिंग तंत्र घर्षण या यांत्रिक विरूपण पर निर्भर करता है या नहीं।
गलत निष्कासन विधि का उपयोग करने से गंभीर समस्याएँ उत्पन्न होती हैं। इससे थ्रेड गैलिंग, स्थायी रूप से क्षतिग्रस्त बोल्ट और महंगी परिचालन देरी होती है। इस व्यापक गाइड में, हम यह पता लगाएंगे कि इन जिद्दी फास्टनरों से कैसे निपटा जाए। आप सीखेंगे कि अपनी टूलींग को विशिष्ट नट सामग्री से कैसे मिलाया जाए। हम नायलॉन और धातु दोनों प्रकारों के लिए चरण-दर-चरण निष्कर्षण तकनीकों का विवरण देंगे। अंत में, हम जब्त किए गए थ्रेड्स के लिए समस्या निवारण विधियों को साझा करेंगे और मूल्यांकन करेंगे कि क्या पुन: उपयोग किया गया हार्डवेयर हमेशा सुरक्षित है।
चाबी छीनना
विधि सामग्री से मेल खाती है: नायलॉन इन्सर्ट लॉक नट को स्थिर, बिना गरम किए गए टॉर्क की आवश्यकता होती है; ऑल-मेटल लॉक नट को अक्सर रासायनिक प्रवेशकों या नियंत्रित थर्मल विस्तार की आवश्यकता होती है।
टूलींग के मामले: मानक 12-पॉइंट सॉकेट नट को गोल करने का जोखिम उठाते हैं; हटाने के लिए 6-पॉइंट सॉकेट और ब्रेकर बार का सख्ती से उपयोग करें।
पुन: प्रयोज्यता एक दायित्व है: उद्योग मानक आमतौर पर किसी भी लॉक नट को एक बार बिना थ्रेड किए पुन: उपयोग करने की सलाह देते हैं, क्योंकि प्रचलित टॉर्क काफी कम हो जाता है।
गैलिंग की रोकथाम: स्टेनलेस स्टील मेटल लॉक नट उचित स्नेहन के बिना हटाने के दौरान कोल्ड-वेल्डिंग के लिए अतिसंवेदनशील होते हैं।
यांत्रिकी: लॉक नट हटाने का विरोध क्यों करते हैं
निष्कासन रणनीति चुनने से पहले आपको अंतर्निहित लॉकिंग तंत्र को समझना होगा। फास्टनर डिज़ाइन द्वारा आपके विरुद्ध लड़ते हैं। यह पहचानने से कि वे बोल्ट को कैसे पकड़ते हैं, निष्कर्षण के दौरान अनावश्यक क्षति को रोकता है।
नायलॉन इन्सर्ट लॉक नट (नायलोक)
ए नायलॉन इंसर्ट लॉक नट रेडियल संपीड़न पर निर्भर करता है। इसमें शीर्ष कॉलर के अंदर एक छोटी आकार की पॉलिमर रिंग लगी हुई है। जैसे ही आप इसमें धागा डालते हैं, स्टील बोल्ट इस नरम प्लास्टिक रिंग में कट जाता है। नायलॉन धागों के चारों ओर विकृत हो जाता है। यह निरंतर, उच्च-घर्षण हस्तक्षेप पैदा करता है। यह असाधारण रूप से कंपन संबंधी शिथिलता का प्रतिरोध करता है। हालाँकि, इसी घर्षण का मतलब है कि नट कभी भी बोल्ट से स्वतंत्र रूप से नहीं घूमेगा।
ऑल-मेटल लॉक नट
इसके विपरीत, ए ऑल-मेटल लॉक नट विकृत धागों पर निर्भर करता है। निर्माता जानबूझकर शीर्ष धागों को अंडाकार आकार देते हैं। कुछ विविधताएँ विशेष टॉप-लॉक या साइड-लॉक डिज़ाइन का उपयोग करती हैं। इन विकृत धागों के माध्यम से बोल्ट को घुमाने से वे बाहर की ओर मजबूर हो जाते हैं। यह धातु-पर-धातु घर्षण अत्यधिक उच्च प्रचलित टॉर्क उत्पन्न करता है। ये फास्टनर उच्च ताप वाले वातावरण में उत्कृष्ट प्रदर्शन करते हैं। दुर्भाग्यवश, उन्हें मुक्त होने के लिए अत्यधिक बल की भी आवश्यकता होती है।
गैलिंग जोखिम (कोल्ड वेल्डिंग)
आक्रामक, बिना चिकनाई वाले निष्कासन में गंभीर जोखिम होते हैं। स्टेनलेस स्टील हार्डवेयर थ्रेड गैलिंग के प्रति बेहद संवेदनशील है। तीव्र निष्कासन के दौरान उच्च घर्षण स्थानीयकृत गर्मी उत्पन्न करता है। यह गर्मी स्टील पर मौजूद सुरक्षात्मक ऑक्साइड परत को हटा देती है। नंगी धातुएँ तुरंत स्पर्श करती हैं, संपीड़ित होती हैं और एक साथ जुड़ जाती हैं। कोल्ड वेल्डिंग एक साधारण रखरखाव कार्य को जबरन काटने के ऑपरेशन में बदल देती है।
लॉक नट को हटाने के लिए टूलींग और तैयारी
कार्य के साथ सही उपकरण का मिलान करने से सिरों के फटने और बोल्टों के टूटने से बचाव होता है। आपको सामग्री क्षति को कम करते हुए टॉर्क ट्रांसफर को अधिकतम करने के लिए डिज़ाइन किए गए उपकरणों की आवश्यकता है।
समाधान श्रेणियाँ और टूल शॉर्टलिस्ट
प्राथमिक ड्राइव उपकरण: जिद्दी फास्टनरों के लिए हमेशा 6-पॉइंट सॉकेट का चयन करें। वे हेक्स हेड के सपाट किनारों को पकड़ते हैं। मानक 12-पॉइंट सॉकेट कमजोर कोनों को पकड़ते हैं। वे जब्त किए गए अखरोट को आसानी से गोल कर देंगे। अपने 6-पॉइंट सॉकेट को एक लंबे ब्रेकर बार के साथ जोड़ें। ब्रेकर बार धीमी, निरंतर उत्तोलन प्रदान करते हैं।
बिजली उपकरण: प्रभाव रिंच तेजी से झटका बल प्रदान करते हैं। वे प्रारंभिक प्रतिबंधों को अत्यधिक प्रभावी ढंग से तोड़ते हैं। हालाँकि, प्रभाव उपकरण तीव्र घर्षण उत्पन्न करते हैं। वे स्टेनलेस स्टील मेटल नट्स पर गैलिंग के खतरे को काफी हद तक बढ़ा देते हैं। इनका उपयोग सावधानी से करें.
रासायनिक सहायता: उच्च गुणवत्ता वाले मर्मज्ञ तेल जंग को नरम करते हैं। क्रोइल या पीबी ब्लास्टर जैसे उत्पाद केशिका क्रिया का उपयोग करते हैं। वे धातु-पर-धातु धागों के अंदर सूक्ष्म दरारों में घुस जाते हैं। मानक स्नेहक यहाँ ख़राब प्रदर्शन करते हैं।
थर्मल उपकरण: हीट गन या ऑक्सी-एसिटिलीन टॉर्च धातु का तेजी से विस्तार करते हैं। वे जंग लगी सील को आसानी से तोड़ देते हैं। उन्हें धातु हार्डवेयर तक ही सीमित रखें। थर्मल शॉक लगाने से पॉलिमर घटक तुरंत पिघल जाते हैं।
लॉक नट हटाने के लिए उपकरण चयन गाइड
उपकरण प्रकार
सर्वोत्तम अनुप्रयोग
जोखिमों से सावधान रहें
6-प्वाइंट सॉकेट और ब्रेकर बार
सभी लॉक नट निष्कर्षण।
फास्टनर के चारों ओर पर्याप्त भौतिक मंजूरी की आवश्यकता है।
कारगर रिंच
बड़ी, जंग लगी स्टील असेंबलियाँ।
तेजी से गर्मी बढ़ने का कारण बनता है; स्टेनलेस स्टील में गैलिंग को ट्रिगर करता है।
भेदने वाला तेल
सभी धातु के लॉक नट जब्त कर लिए गए।
काम करने से पहले 15-30 मिनट का भिगोने का समय आवश्यक है।
ऑक्सी-एसिटिलीन टॉर्च
गंभीर रूप से जंग लगा हुआ धातु हार्डवेयर।
नायलॉन आवेषण को नष्ट कर देता है; आस-पास गंभीर आग का खतरा पैदा होता है।
नायलॉन इंसर्ट लॉक नट को सुरक्षित रूप से कैसे हटाएं
पॉलिमर-आधारित फास्टनरों को धैर्य और सुचारू टॉर्क की आवश्यकता होती है। इस प्रक्रिया में जल्दबाजी करने से आम तौर पर गोल हेक्स हेड या स्नैप माउंटिंग ब्रैकेट बन जाते हैं।
चरण 1: बोल्ट को सुरक्षित करें। आपको अंतर्निहित थ्रेडेड रॉड को घूमने से रोकना होगा। बैकअप रिंच का उपयोग करके बोल्ट हेड को स्थिर रखें। यदि बोल्ट स्वतंत्र रूप से घूमता है, तो आप सभी टॉर्क स्थानांतरण खो देते हैं।
चरण 2: सतत, सम टॉर्क लागू करें। अचानक झटके लगने से बचें। अपने 6-पॉइंट सॉकेट को लंबे हैंडल वाले रैचेट या ब्रेकर बार से कनेक्ट करें। नायलॉन कॉलर की पकड़ पर काबू पाने के लिए लगातार दबाव डालें। पॉलिमर निरंतर प्रतिरोध करता है।
चरण 3: गर्मी की चेतावनी। हम स्पष्ट रूप से गर्मी का उपयोग न करने की सलाह देते हैं जब तक कि असेंबली को स्थायी रूप से जब्त न कर लिया जाए। थर्मल उपकरण नायलॉन कॉलर को स्थायी रूप से पिघला देंगे। पिघलने वाले प्लास्टिक से जहरीला धुंआ निकलता है। यह आसपास के जोड़ की संरचनात्मक अखंडता को भी बर्बाद कर देता है।
कार्यान्वयन की वास्तविकता: यह अपेक्षा न करें कि फास्टनर हाथ से स्वतंत्र रूप से घूम जाएगा। प्रारंभिक प्रतिबंध को तोड़ना केवल पहला कदम है। आपको धागे की पूरी लंबाई के लिए अखरोट को कसना होगा। नायलॉन तब तक पकड़ता है जब तक कि वह आखिरी धागे को साफ नहीं कर देता।
ऑल-मेटल लॉक नट को कैसे खोलें
धातु फास्टनरों को एक बहुत अलग दृष्टिकोण की आवश्यकता होती है। आप विकृत धातु धागों, संभावित जंग और उच्च घर्षण से लड़ रहे हैं। स्नेहन और तकनीक महत्वपूर्ण हो जाती है।
चरण 1: रासायनिक संतृप्ति। खुले धागों पर सीधे समर्पित मर्मज्ञ द्रव लगाएं। निष्कर्षण से 15 से 30 मिनट पहले ऐसा करें। द्रव नीचे की ओर घूमता है, जिससे धातु-पर-धातु घर्षण काफी कम हो जाता है।
चरण 2: नियंत्रित बल। प्रारंभिक यांत्रिक लॉक को तोड़ने के लिए अपना ब्रेकर बार संलग्न करें। स्थिर दबाव के साथ खींचें. यदि प्रतिरोध नाटकीय रूप से बढ़ता है, तो तुरंत खींचना बंद कर दें। अचानक स्पाइक गंभीर बंधन और संभावित पित्त का संकेत देता है।
चरण 3: 'आगे और पीछे' तकनीक। यदि फास्टनर भारी रूप से बंधता है, तो अपनी दिशा उलट दें। इसे एक चौथाई मोड़ पर कस लें। अधिक भेदक तेल लगाएं। फिर, इसे आधा मोड़कर ढीला करें। यह गति काटने वाले नल की तरह कार्य करती है। यह धागों से जंग के टुकड़े और धातु के मलबे को साफ करता है।
चरण 4: हीट (मूल्यांकन लेंस) लगाना। यदि हार्डवेयर जब्त रहता है, तो स्थानीयकृत ताप लागू करें। बोल्ट से बचते हुए अपनी टॉर्च को सीधे नट पर लक्षित करें। तीव्र गर्मी धातु को बाहर की ओर फैलने के लिए मजबूर करती है। यह विस्तार जंग की सील को तोड़ देता है। औद्योगिक वातावरण में हमेशा सख्त अग्नि सुरक्षा प्रोटोकॉल बनाए रखें।
जब्त या कटे हुए लॉक नट की समस्या का निवारण
कभी-कभी मानक प्रक्रियाएँ विफल हो जाती हैं। वर्षों का क्षरण या पिछली अनुचित टूलिंग हेक्स हेड को बर्बाद कर सकती है। करने का प्रयास कर रहा हूँ इन किनारे वाले मामलों में लॉक नट को हटाने के लिए विशेष पुनर्प्राप्ति रणनीति की आवश्यकता होती है।
जोखिम न्यूनीकरण और बढ़त के मामले
गोलाकार प्रोफ़ाइल: पारंपरिक सॉकेट क्षतिग्रस्त कोनों से फिसल जाते हैं। विशेष अखरोट निकालने वाले सॉकेट पर स्विच करें। इन उपकरणों में तेज, उलटी-सर्पिल बांसुरी होती है। जब आप वामावर्त टॉर्क लगाते हैं तो वे छीनी गई धातु को गहराई से काटते हैं।
गंभीर गैलिंग: जब फास्टनर पूरी तरह से मध्य धागे को पकड़ लेता है तो आप गंभीर गैलिंग को पहचान लेंगे। जब यांत्रिक अनथ्रेडिंग विफल हो जाती है, तो आपको विनाशकारी निष्कासन की ओर संक्रमण करना होगा। प्राथमिक लक्ष्य महंगे बोल्ट या स्टड को बचाना है।
विनाशकारी तरीके (अंतिम उपाय): एक यांत्रिक नट स्प्लिटर का उपयोग करें। यह उपकरण हेक्स हेड के चारों ओर चिपक जाता है। यह साइड की दीवार के माध्यम से एक कठोर स्टील की कील चलाता है। यह अंतर्निहित धागों को छुए बिना फास्टनर को विभाजित कर देता है। वैकल्पिक रूप से, साइड की दीवार को लंबवत रूप से सावधानीपूर्वक काटने के लिए एक रोटरी टूल का उपयोग करें। स्लाइस को चौड़ा करने के लिए उस पर छेनी थपथपाएं।
मूल्यांकन मानक: क्या आप लॉक नट को हटाने के बाद पुन: उपयोग कर सकते हैं?
रखरखाव टीमों को लगातार खरीद संबंधी निर्णयों का सामना करना पड़ता है। क्या आपको हटाए गए हार्डवेयर को साफ करना चाहिए या फेंक देना चाहिए? संयुक्त अखंडता सुनिश्चित करने के लिए उद्योग की आम सहमति प्रतिस्थापन के पक्ष में है।
नायलॉन आवेषण
उनका पुन: उपयोग न करें. नायलॉन कॉलर अपनी पहली स्थापना पर ही स्थायी रूप से ख़राब हो जाता है। बोल्ट के धागे प्लास्टिक में अद्वितीय खांचे काटते हैं। धागा खोलने से वे खाँचे फट जाते हैं। फास्टनर का पुन: उपयोग करने से इसके कंपन-प्रतिरोध गुण पूरी तरह समाप्त हो जाते हैं। पॉलिमर लॉकिंग हार्डवेयर का पुन: उपयोग अधिकांश विमानन, ऑटोमोटिव और संरचनात्मक अनुपालन मानकों का उल्लंघन करता है।
ऑल-मेटल नट
अत्यधिक संदेह के साथ आगे बढ़ें. कुछ निर्माताओं का कहना है कि उनके यांत्रिक फास्टनरों को सीमित संख्या में पुन: उपयोग किया जा सकता है। हालाँकि, उन्हें पुनर्स्थापना के दौरान न्यूनतम प्रचलित टॉर्क विनिर्देशों को पूरा करना होगा। प्रत्येक संस्थापन विकृत धागों को चक्रित करता है। क्लैम्पिंग बल हर बार काफी कम हो जाता है। रूढ़िवादी इंजीनियरिंग अभ्यास उन्हें तुरंत बदलने का निर्देश देता है। न्यूनतम हार्डवेयर लागत बचाने के लिए संयुक्त विफलता का जोखिम उठाना भयानक वित्तीय अर्थ रखता है।
अगले चरण की कार्रवाई
अपनी रखरखाव प्रक्रियाओं को मानकीकृत करें। फ़ील्ड किटों को बार-बार हटाए जाने वाले हार्डवेयर के थोक प्रतिस्थापन से सुसज्जित करें। जब तकनीशियनों के पास ताजा आपूर्ति तक आसान पहुंच होती है, तो वे समझौता किए गए घटकों का पुन: उपयोग करना बंद कर देते हैं।
निष्कर्ष
जिद्दी फास्टनरों को सुरक्षित रूप से निकालना पूरी तरह से रणनीति पर निर्भर करता है। उन्हें प्रभावी ढंग से निकालने की क्षमता आपके उपकरणों और विधियों को विशिष्ट सामग्री से मिलाने पर निर्भर करती है। अंगूठे का प्राथमिक नियम याद रखें. नायलॉन आवेषण के लिए धैर्य और स्थिर उत्तोलन का प्रयोग करें। सभी धातु किस्मों के लिए रासायनिक स्नेहन और लक्षित थर्मल विस्तार पर बहुत अधिक भरोसा करें।
निष्कर्षण प्रक्रिया में कभी भी जल्दबाजी न करें। बाइंडिंग लक्षणों को नजरअंदाज करने से धागे में गंभीर खराबी आ जाती है और स्टड टूट जाते हैं। अंत में, तुरंत अपनी इन्वेंट्री की समीक्षा करें। सुनिश्चित करें कि रखरखाव टीमों को ताजा, उच्च गुणवत्ता वाले प्रतिस्थापनों की अच्छी आपूर्ति हो। हार्डवेयर के पुन: उपयोग के माध्यम से भयावह असेंबली विफलता का जोखिम उठाना एक महंगी गलती है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: आप घूमते लॉक नट को कैसे हटाते हैं?
ए: जब अंतर्निहित बोल्ट घूमता है, तो आप टॉर्क ट्रांसफर खो देते हैं। हेवी-ड्यूटी लॉकिंग प्लायर्स या सेकेंडरी बैकअप रिंच का उपयोग करें। बोल्ट के सिर को कसकर स्थिर करें। एक बार सुरक्षित हो जाने पर, सीधे नट पर स्थिर वामावर्त टॉर्क लागू करें। सुनिश्चित करें कि फिसलन से बचने के लिए दोनों उपकरण ठीक से बैठे रहें।
प्रश्न: क्या मैं नायलॉन इन्सर्ट लॉक नट पर इम्पैक्ट रिंच का उपयोग कर सकता हूँ?
उत्तर: हां, एक इम्पैक्ट रिंच हटाने की गति को काफी तेज कर देता है। हालाँकि, आपको बेहद सतर्क रहना होगा। तीव्र आघात तीव्र घर्षण उत्पन्न करते हैं। यह गर्मी आसानी से नायलॉन कॉलर को सीधे बोल्ट धागे में पिघला देती है। पिघला हुआ पॉलिमर गोंद की तरह काम करता है, जिससे असेंबली कसकर बंध जाती है।
प्रश्न: आप बिना चाबी के लॉकिंग लग नट को कैसे हटाते हैं?
ए: मानक औद्योगिक लॉक नट व्हील लॉकिंग लग नट से काफी भिन्न होते हैं। ऑटोमोटिव व्हील लग्स के लिए, आपको एक विशेष आपातकालीन निष्कर्षण सॉकेट की आवश्यकता होती है। इन सॉकेट में रिवर्स-टेपर्ड धागे होते हैं जो चिकने गले के बाहरी हिस्से को काटते हैं। हम महंगे मिश्र धातु पहियों को नुकसान पहुंचाने से बचने के लिए पेशेवर सहायता लेने की सलाह देते हैं।
प्रश्न: क्या WD-40 लॉक नट को खोलने में मदद करता है?
उत्तर: मानक WD-40 हल्के जल-विस्थापन सूत्र और हल्के स्नेहक के रूप में कार्य करता है। यह समर्पित मर्मज्ञ तेलों की तुलना में काफी कमतर रहता है। जंग के लिए विशेष रूप से डिज़ाइन किए गए उत्पाद, जैसे क्रोइल या पीबी ब्लास्टर, मजबूत सॉल्वैंट्स का उपयोग करते हैं। वे मानक बहुउद्देश्यीय स्प्रे की तुलना में अधिक प्रभावी ढंग से जब्त धागों में प्रवेश करते हैं।